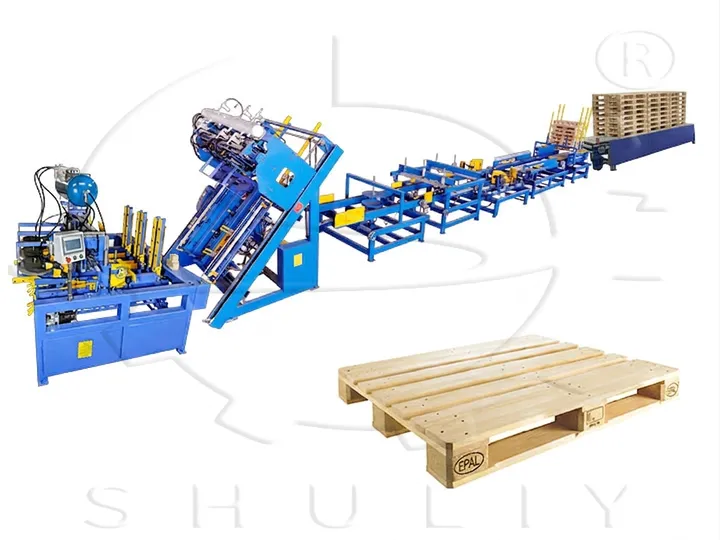
木托盘生产线是一套集成化制造系统,专为使用实木生产经认证的EPAL欧标托盘而设计。该完整托盘制造系统将松木或云杉原木板材加工为成品四向进叉托盘,满足欧洲物流、仓储及国际运输标准。根据配置不同,该生产线每班可产出800–1,200个EPAL认证托盘。
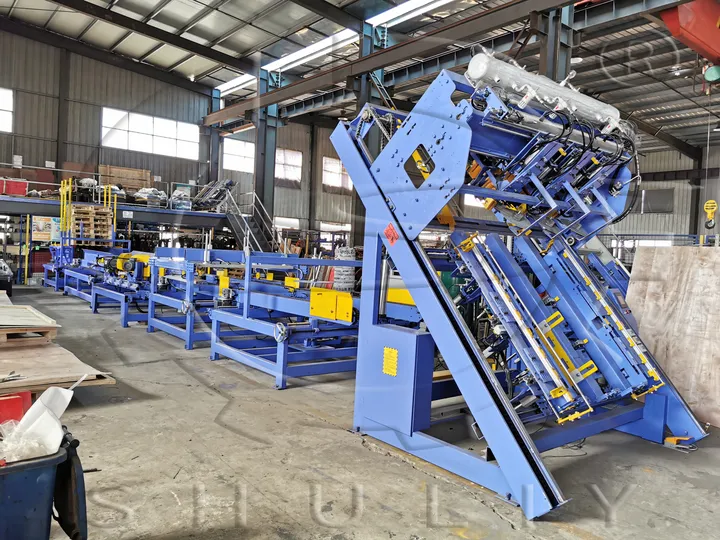
与依赖锯末和合成粘合剂的压缩托盘厂不同,这条实木托盘组装线采用真正的木材结构。所生产的托盘具有卓越的动态承载能力(高达2,000公斤)和静态堆码强度(高达6,000公斤),使其成为欧洲、中东和非洲重载供应链的首选。
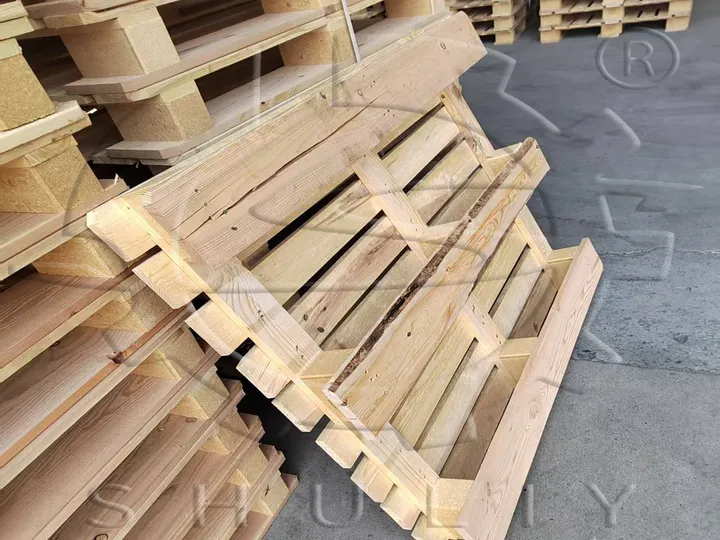
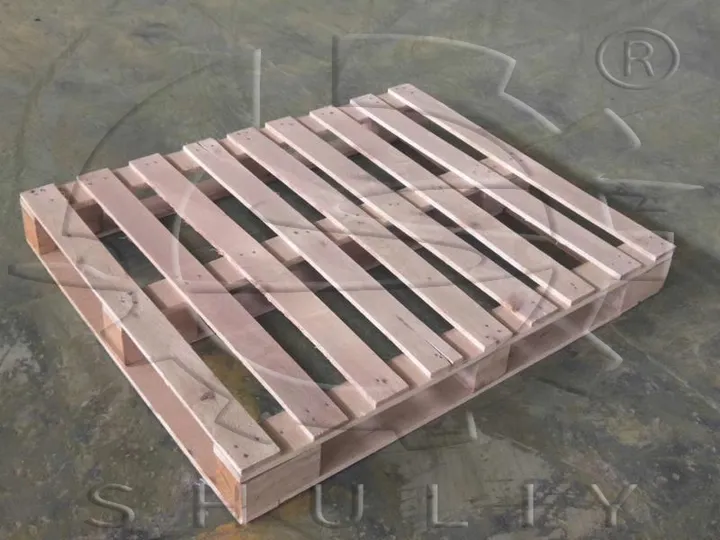
舒利机械已在超过30个国家完成木托盘生产线的配置与调试。我们的工程师深谙公差标准、紧固模式及ISPM-15热处理要求——这些因素直接决定托盘能否获得EPAL认证,或在港口被拒收。
本生产线生产的EPAL托盘规格
欧标托盘生产线经过校准,可生产三种主流EPAL规格。每种规格均采用实心松木或云杉木材,确保纹理结构一致且承重性能可靠。
| 型号 | 外形尺寸(毫米) | 结构 | 动载 | 静载 | 典型市场 |
|---|---|---|---|---|---|
| EUR-1 | 1200 × 800 × 144 | 9个垫块 3根纵梁 7块铺板 | 1500–2000千克 | 4000–6000千克 | 通用型; 全欧洲 需求量最大 |
| EUR-2 | 1200 × 1000 × 144 | 9个垫块 3根纵梁 7块铺板 | 1500–2000千克 | 4000–6000千克 | 英国、 荷兰、 芬兰 仓储行业 |
| 半尺寸 | 800 × 600 × 144 | 6个垫块 2根纵梁 5块铺板 | 800–1000千克 | 2000–3000千克 | 零售配送 及包裹物流 |
- 结构变体:该生产线可通过调整垫块布局和钉合顺序,组装三纵梁和周底式两种结构配置。
- 认证标识:每块托盘均在侧边木板上压印EPAL品牌标识、EUR印章以及IPPC/ISPM-15热处理标识——这是欧元区及以外地区跨境运输的强制性要求。
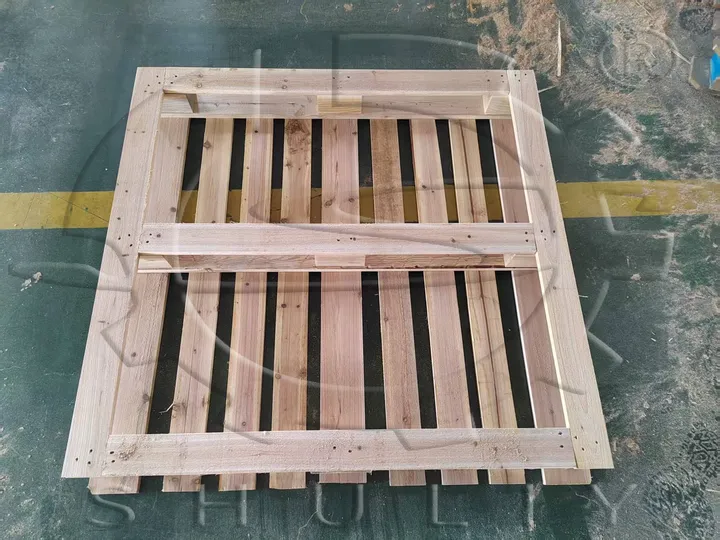
木托盘生产线的完整生产流程是什么?
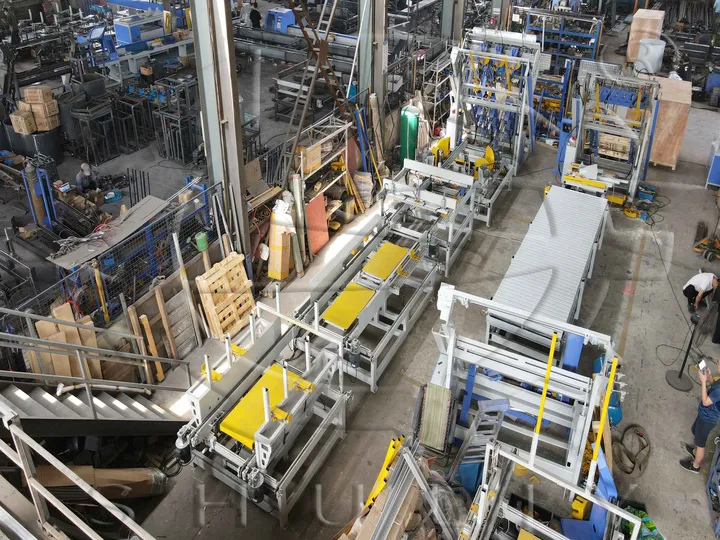
木托盘组装系统遵循从原木板到成品堆垛的线性流程。以下是针对中等产能EPAL设施配置的标准工作流程。
| 步骤 | 工位 | 功能 |
|---|---|---|
| 1 | 原材料暂存区 | 实木板材经检验、 分拣后排队等待切割 |
| 2 | CNC截断锯 | 将板材精确切割为面板、 纵梁和垫块所需长度 |
| 3 | 垫块制备 | 木块经切割、倒角 并预钻孔以用于钉合 |
| 4 | 托盘支腿组装(垫块钉合机) | 将垫块固定到底部纵梁上 形成底座框架 |
| 5 | 主钉合机 | 将顶层面板钉合到底座上; 使用混合长度紧固件 |
| 6 | 旋转工位 | 旋转托盘以便接触所有四个 侧面 |
| 7 | 压印机 | 在侧纵梁上压印 EPAL/EUR/ISPM-15标记 |
| 8 | 角部倒角 | 在四个角部切出45°斜面 以便叉车叉入 |
| 9 | 翻转工位 | 翻转托盘以实现统一的堆叠 方向 |
| 10 | 自动堆垛 | 成品托盘分层堆叠并 对齐以便捆扎 |
| 11 | 缓冲平台 | 堆叠的托盘暂存,等待缠绕包装或 直接装运 |
按生产阶段划分的设备规格
欧标托盘生产线由九台集成设备组成。每台设备均按照与EPAL公差标准及连续运行工况的兼容性进行选型。
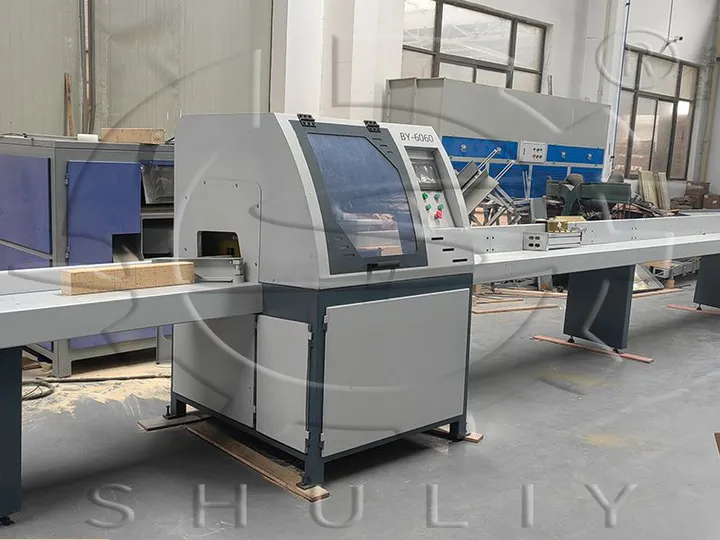
CNC数控木材截断锯
| 参数 | 规格 |
|---|---|
| 型号 | SL-CS6000 |
| 锯片 | 450 mm 硬质合金(金田品牌) |
| 切割周期 | 每块板材2–3秒 |
| 电机功率 | 7.5 kW,380V 三相 |
| 控制系统 | 台达工业PLC + 触摸屏HMI |
| 气动元件 | Smag气缸,施耐德继电器 |
| 最大加工件 | 6000×200×110 mm(长×宽×高) |
| 设备尺寸 | 8500×1100×1300 mm |
该CNC锯机可为纵梁、铺板和垫块料提供可重复的定长切割。触摸屏界面可存储EUR-1、EUR-2及半尺寸规格的配方,缩短订单间的换型时间。
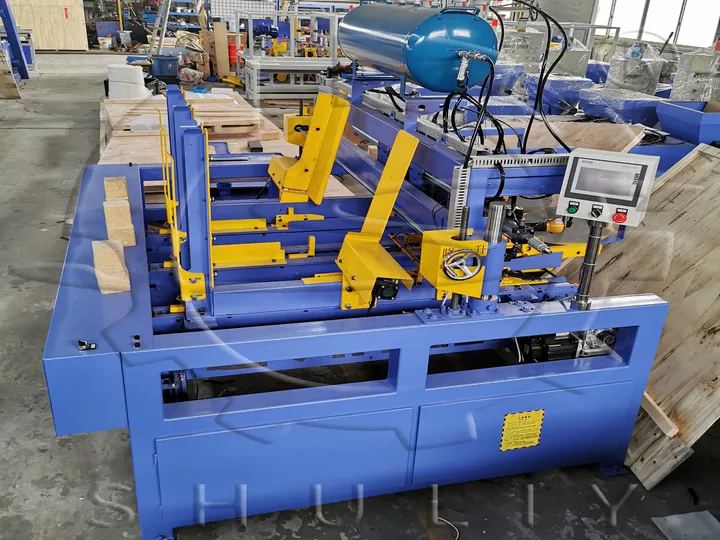
托盘木块钉合机(腿预组装)
| 参数 | 规格 |
|---|---|
| 型号 | SL-BN1300 |
| 工作范围 | 800–1300 mm |
| 打钉枪 | Stanley Bostitch 70系列 × 3 |
| 气压 | 0.8 MPa |
| 节拍时间 | 每只脚架组件4–8秒 |
| 驱动 | 1.2 kW伺服电机,220V |
| 控制系统 | 西门子PLC + 触摸屏 |
| 外形尺寸 | 2400×2200×2100 mm |
该组框打钉机可预装九块木块的基座框架。操作人员将楼梯斜梁和木块放入夹具中,设备自动完成所有紧固件的打钉,确保在转移至主打钉工位前保持方正几何结构。
EPAL托盘打钉主机
| 参数 | 规格 |
|---|---|
| 型号 | SL-PN1300 |
| 工作范围 | 800×800 至 1300×1300 mm |
| 短钉枪 | 58 mm Bostitch × 3(开放式铺板区域) |
| 长钉枪 | 80 mm Bostitch × 3(木块位置上方) |
| 气压 | 0.8 MPa |
| 节拍时间 | 约每托盘7秒 |
| 驱动 | 1.5 kW 伺服电机,380V |
| 控制 | 台达PLC + 触摸屏 |
| 堆垛 | 液压/气动自动卸料 |
| 外形尺寸 | 2300×2500×2500 mm |
主打钉机通过将顶铺板紧固到预组装底座上来完成托盘制作。混合钉长确保在木块位置具有抗拉脱强度,同时在开放跨度区域最大限度减少材料应力。
托盘旋转机
| 参数 | 规格 |
|---|---|
| 型号 | SL-PR2500 |
| 外形尺寸 | 2500×2100×1600 mm |
| 重量 | 500 kg |
| 控制方式 | 集成触摸屏,自动进料 |
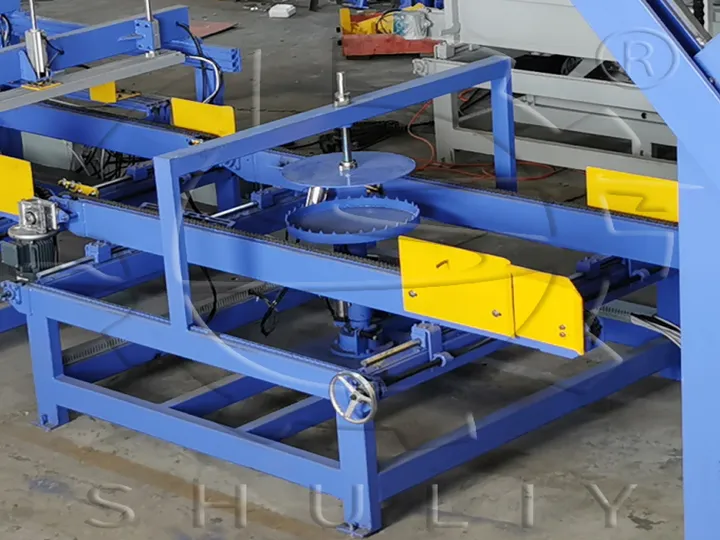
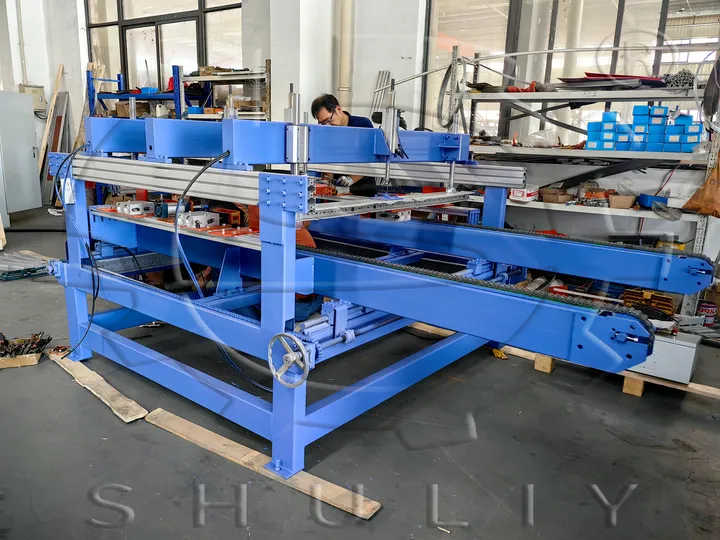
EPAL托盘打标机
| 参数 | 规格 |
|---|---|
| 型号 | SL-BP1300 |
| 工作范围 | 800–1300 毫米 |
| 打标头数量 | 4–6 个工位(根据客户定制模具) |
| 模具材料 | 淬硬工具钢 |
| 驱动方式 | 气动,0.8 MPa |
| 感应方式 | 接近传感器检测托盘到位 |
| 电机 | 1.5 kW,380V |
| 控制方式 | 生产线集成PLC,触摸屏 |
| 外形尺寸 | 2300×1900×1500 毫米 |
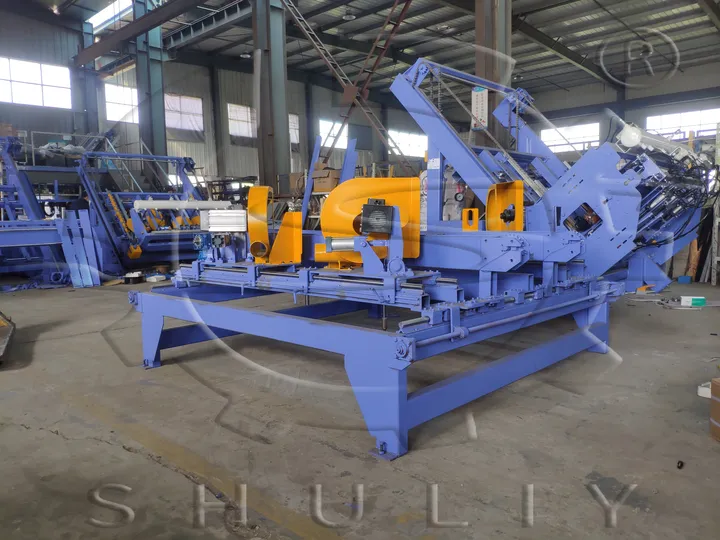
托盘切角机
| 参数 | 规格 |
|---|---|
| 型号 | SL-CC1300 |
| 加工范围 | 800–1300 mm |
| 锯片 | 355 mm 合金锯片,2900 RPM |
| 气压 | 0.8 MPa |
| 电机功率 | 8.8 kW,380V |
| 控制系统 | 生产线集成PLC,触摸屏 |
| 操作方式 | 自动进料,四角同步倒角 |
| 外形尺寸 | 2700×2300×1200 mm |
在四个角上切割45°倒角,确保叉车可从任意方向顺畅进入,并防止搬运过程中边缘崩裂。
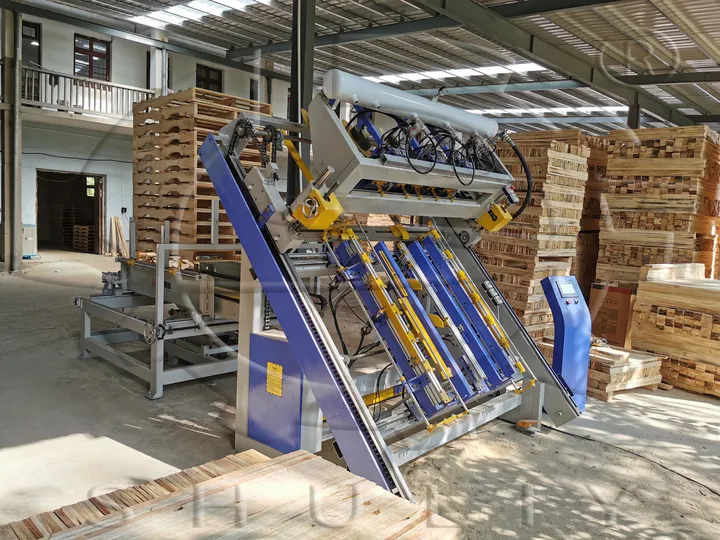
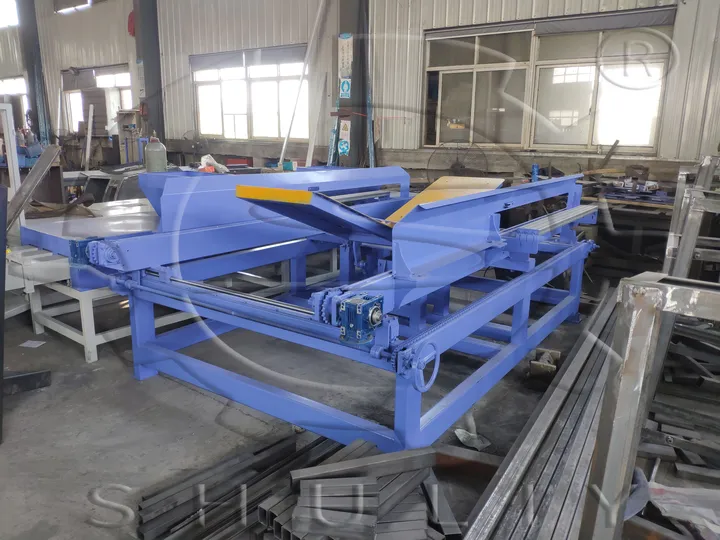
托盘翻转机
| 参数 | 规格 |
|---|---|
| 型号 | SL-PF3300 |
| 工作范围 | 800–1300 mm |
| 气压 | 0.8 MPa |
| 循环时间 | 每次翻转4–8秒 |
| 电机 | 1.5 kW + 0.75 kW × 2, 380V |
| 控制方式 | 联线式,自动连续进料 |
| 外形尺寸 | 3300×2000×1300 mm |
自动码垛机
| 参数 | 规格 |
|---|---|
| 型号 | SL-PS2900 |
| 工作范围 | 800–1300 mm |
| 气压 | 0.8 MPa |
| 循环时间 | 每层4–8秒 |
| 电机 | 1.5 kW, 220V |
| 控制方式 | 在线集成,自动成型 |
| 外形尺寸 | 2900×2100×1760 mm |
将成品托盘码放成均匀的堆垛(通常为10–15层高),便于捆扎及叉车搬运。
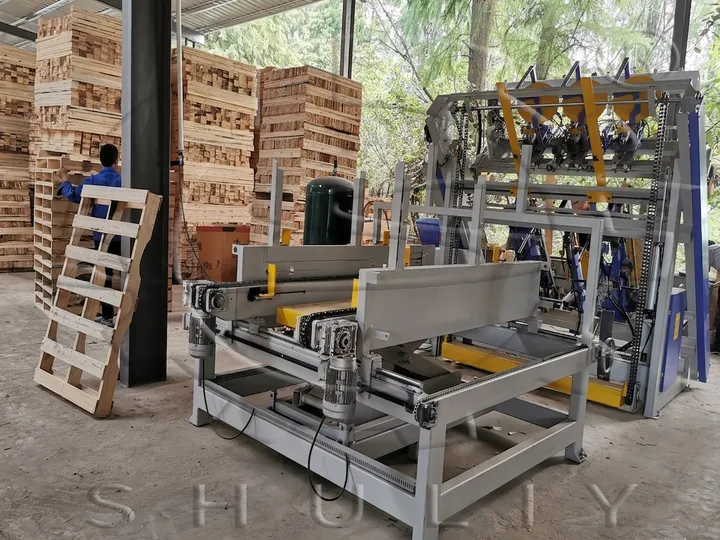
成品缓存平台
| 参数 | 规格 |
|---|---|
| 型号 | SL-BP4000 |
| 平台长度 | 4000 毫米 |
| 工作范围 | 800–1300 毫米托盘 |
| 驱动 | 0.75 千瓦电机 |
| 功能 | 缠绕或发货前的临时缓存 |
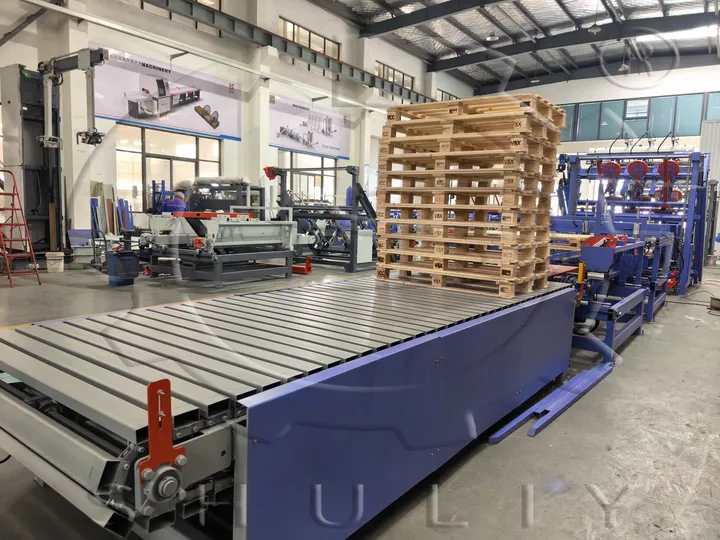
设施要求与人员配置
| 项目 | 规格 |
|---|---|
| 整线长度 | 约15米 |
| 线体宽度 | 2.5–3米 |
| 设备最大高度 | 3米 |
| 建议厂房净高 | 4.5米以上 |
| 地面承载 | 钢筋混凝土,最低5吨/平方米 |
| 供电要求 | 380V三相电,总功率60–80千瓦 |
| 压缩空气 | 0.8兆帕,流量500升/分钟 |
| 人员配置(自动化方案) | 1名操作工负责上料;其余工位全自动运行 |
| 人员配置(传统方案) | 砌块码放:2名操作工;所有下游工位:1名操作工 |
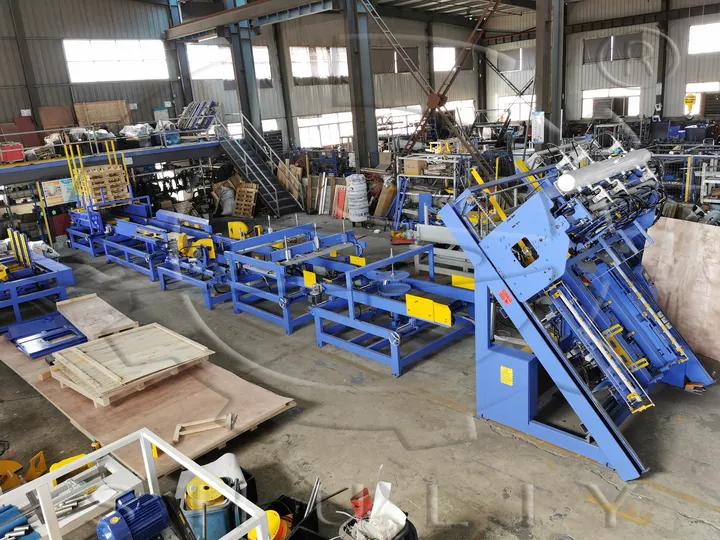
木托盘生产线如何确保质量与合规标准?
在这条实木托盘生产线上生产的每一个托盘,均经过以下项目的检验:
- 尺寸公差:长、宽、高均在EPAL规格±2 mm范围内
- 紧固件位置:钉位符合EPAL图纸要求;每个EUR-1托盘至少使用78个紧固件
- 边角几何:45°倒角角度通过模板量规验证
- 标识清晰度:EPAL/EUR/ISPM-15印章清晰且位置正确
- 含水率:木材在切割前干燥至18–22% MC,以防翘曲
设备在发货前经过全面测试和校准。
- 标准保修:自调试之日起12个月。
- 交货方式:两个40英尺高柜集装箱。
- 交货周期:订单确认后45天。
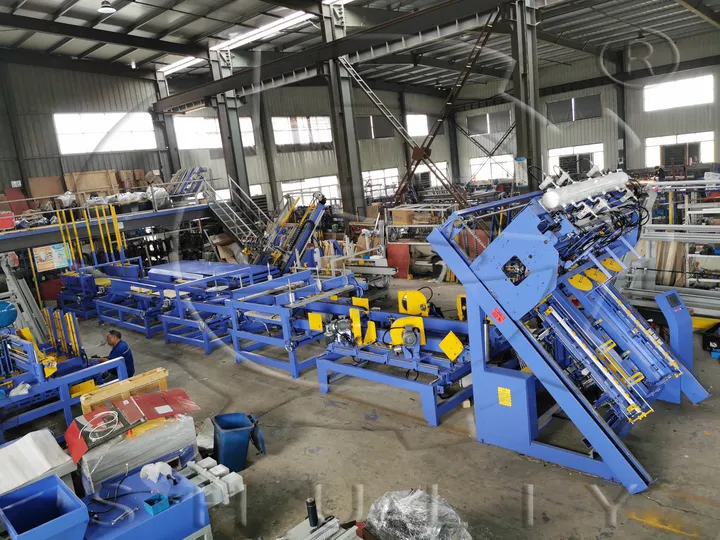
为什么选择舒利作为您的托盘制造系统供应商?
- EPAL合规专业能力:我们了解认证要求,并能就热处理室集成提供专业建议。
- 模块化扩展:从EUR-1生产线起步,后续可增加EUR-2或半尺寸产能。
- 全球零部件网络:Bostitch紧固件、Delta控制器及西门子组件在多数地区均设有本地服务。
- 远程诊断:支持以太网的PLC可让我们的工程师从总部进行故障排查。
常见问题解答
生产线能否制造非标准尺寸的托盘?
托盘生产推荐使用哪种木材?
更换托盘尺寸需要多长时间?
未来如果产量需求增加,生产线可以升级吗?
设备的预期使用寿命是多久?
运行过程中需要哪些耗材?
生产线能否支持多班次连续运行?
购买生产线后提供哪些培训?
原材料存储和成品托盘需要多大的工厂空间?
安装后是否提供远程技术支持?
影响托盘生产成本的主要因素有哪些?
生产线能否与热处理系统集成?
相关设备
Sawdust Block Making Production Line
该集成生产线由粉碎、干燥、混合、高压压块及切割单元组成,可将锯末、木刨花和稻壳转化为高密度实木块。成品块料可作为生物质燃料、包装支撑件及多行业建筑原材料使用。
核心优势
- 原料适应广泛:可处理多种木材及农业废弃物,废料处理成本降低35%以上,将边角料转化为高价值产品。
- 产量可定制:可调模具支持生产多种规格块料,典型生产线产能为每小时1–4.5吨。
- 节能环保:优化压缩设计使单位能耗较传统设备降低30%,无需额外添加化学粘合剂。
- 产品价值高:压实块料热值比松散原锯末提高20%以上,大幅降低仓储及运输成本。
- 人工需求低:全连续自动化流程使现场操作人员较分散手工处理减少60%。