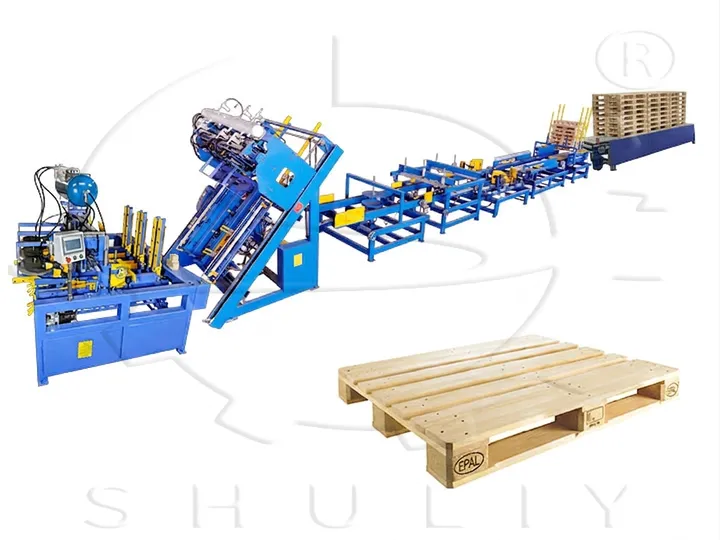
ایک لکڑی کے پیلیٹ کی پروڈکشن لائن ایک مربوط مینوفیکچرنگ سسٹم ہے جو ٹھوس لکڑی سے تصدیق شدہ EPAL یورو پیلیٹ تیار کرنے کے لیے ڈیزائن کیا گیا ہے۔ یہ مکمل پیلیٹ مینوفیکچرنگ سسٹم خام پائن یا سپروس بورڈز کو تیار شدہ چار طرفہ داخلے والے پیلیٹس میں تبدیل کرتا ہے جو لاجسٹکس، گودام اور بین الاقوامی شپنگ کے لیے یورپی معیارات پر پورا اترتے ہیں۔ کنفیگریشن کے لحاظ سے، یہ لائن فی شفٹ 800–1,200 EPAL-تصدیق شدہ یونٹس تیار کر سکتی ہے۔
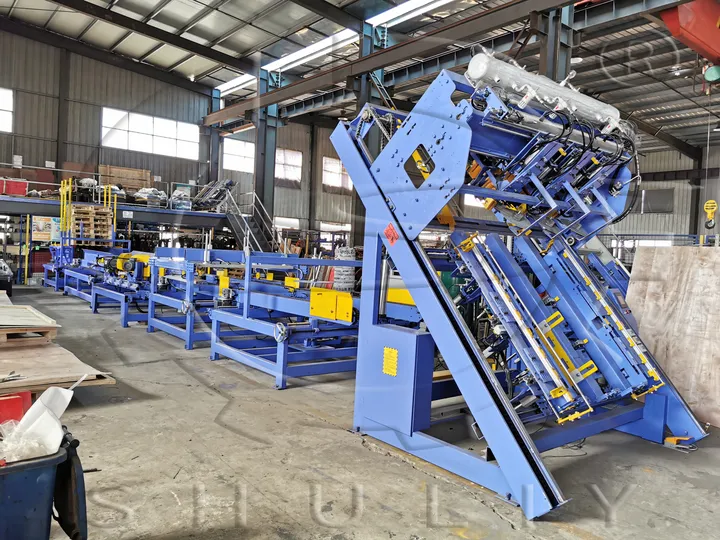
کمپریسڈ پیلیٹ پلانٹس کے برعکس جو چورا اور مصنوعی بائنڈرز پر انحصار کرتے ہیں، یہ ٹھوس لکڑی کے پیلیٹ اسمبلی لائن اصلی لکڑی کی تعمیر استعمال کرتی ہے۔ اس کے نتیجے میں بننے والے پیلیٹ بہتر متحرک بوجھ برداشت کرنے کی صلاحیت (2,000 کلوگرام تک) اور جامد اسٹیکنگ طاقت (6,000 کلوگرام تک) فراہم کرتے ہیں، جو انہیں یورپ، مشرق وسطیٰ اور افریقہ میں بھاری ڈیوٹی سپلائی چینز کے لیے ترجیحی انتخاب بناتے ہیں۔
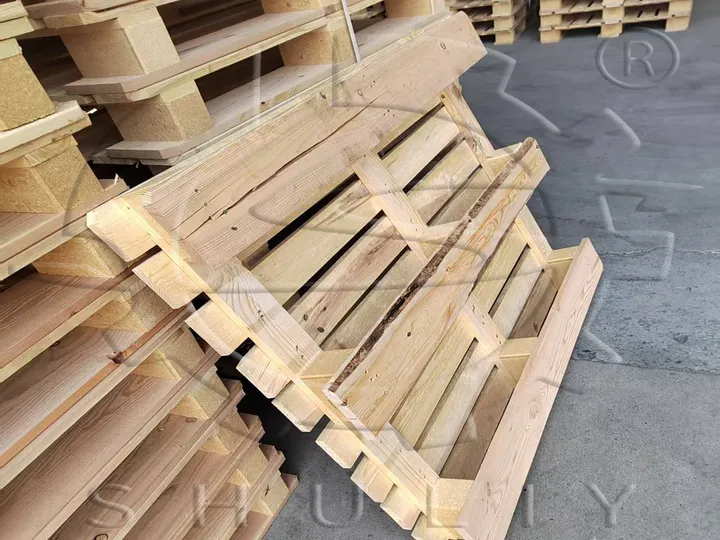
شلئی مشینری نے 30 سے زائد ممالک میں لکڑی کے پیلیٹ کی پیداواری نظاموں کو ترتیب اور کمیشن کیا ہے۔ ہمارے انجینئرز ان رواداریوں، جڑنے کے نمونوں، اور ISPM-15 ہیٹ ٹریٹمنٹ کی ضروریات کو سمجھتے ہیں جو اس بات کا تعین کرتی ہیں کہ آیا پیلیٹ EPAL سرٹیفیکیشن حاصل کرتا ہے یا بندرگاہ پر مسترد کر دیا جاتا ہے۔
اس لائن سے تیار کردہ EPAL پیلیٹ کی تصریحات
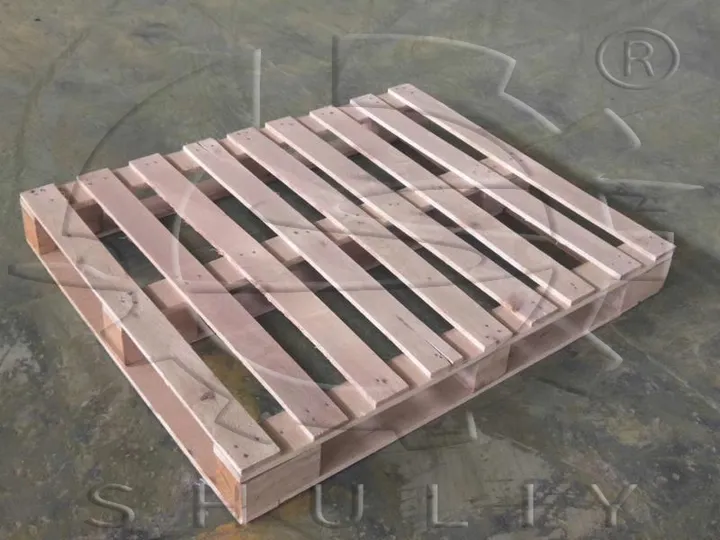
یورو پیلیٹ مینوفیکچرنگ لائن کو تین مرکزی EPAL فارمیٹس تیار کرنے کے لیے کیلیبریٹ کیا گیا ہے۔ ہر تصریح میں مستقل اناج کی ساخت اور بوجھ برداشت کرنے کی سالمیت کو یقینی بنانے کے لیے ٹھوس پائن یا سپروس لکڑی استعمال کی جاتی ہے۔
| ماڈل | طول و عرض (ملی میٹر) | ساخت | متحرک بوجھ | مستقل بوجھ | عام منڈیاں |
|---|---|---|---|---|---|
| EUR-1 | 1200 × 800 × 144 | 9 بلاکس 3 شہتیر 7 تختے | 1,500–2,000 کلوگرام | 4,000–6,000 کلوگرام | عالمی؛ سب سے زیادہ مانگ پورے یورپ میں |
| EUR-2 | 1200 × 1000 × 144 | 9 بلاکس 3 شہتیر 7 تختے | 1,500–2,000 کلوگرام | 4,000–6,000 کلوگرام | برطانیہ، نیدرلینڈز، فن لینڈ گودام |
| آدھے سائز | 800 × 600 × 144 | 6 بلاکس 2 شہتیر 5 تختے | 800–1,000 کلوگرام | 2,000–3,000 کلوگرام | خوردہ تقسیم اور پارسل لاجسٹکس |
- ساختی تغیرات: یہ لائن بلاک کی جگہ اور کیل لگانے کی ترتیب کو ایڈجسٹ کرکے تین رنر اور پیرامیٹر بیس دونوں کنفیگریشنز کو اسمبل کر سکتی ہے۔
- سرٹیفیکیشن کے نشانات: ہر پیلیٹ کو سائیڈ سٹرنگرز پر ابھارے گئے EPAL برانڈنگ، EUR سٹیمپ، اور IPPC/ISPM-15 ہیٹ ٹریٹمنٹ شناخت کنندگان ملتے ہیں—یورو زون اور اس سے باہر سرحد پار ترسیل کے لیے لازمی۔
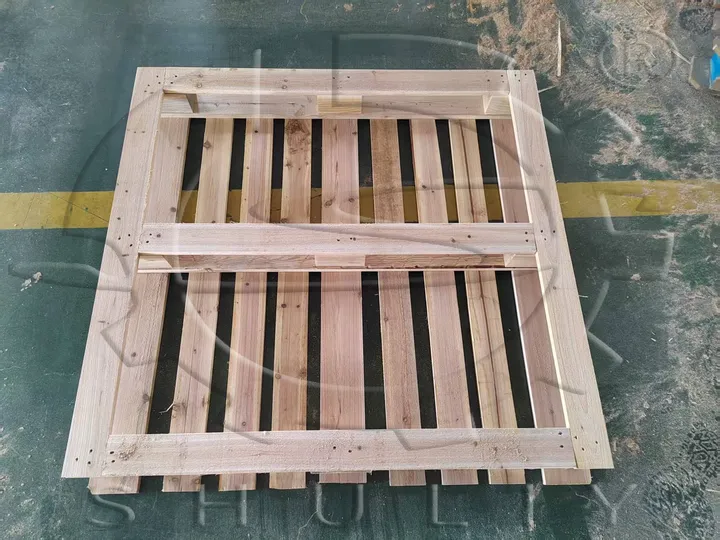
لکڑی کے پیلیٹ پروڈکشن لائن کا مکمل ورک فلو کیا ہے؟
لکڑی کے پیلیٹ اسمبلی کا نظام خام تختوں سے لے کر تیار شدہ مصنوعات کے اسٹیک تک ایک لکیری عمل کی پیروی کرتا ہے۔ ذیل میں ایک درمیانی صلاحیت والی EPAL سہولت کے لیے ترتیب دیا گیا معیاری ورک فلو ہے۔
| مرحلہ | اسٹیشن | فنکشن |
|---|---|---|
| 1 | خام مال کی تیاری | ٹھوس لکڑی کے تختوں کا معائنہ، چھانٹائی، اور کاٹنے کے لیے قطار میں لگانا |
| 2 | CNC کٹ آف آری | ڈیک بورڈز، سٹرنگرز اور بلاکس کے لیے تختوں کو درست لمبائی میں کاٹنا |
| 3 | بلاک کی تیاری | لکڑی کے بلاکس کو کاٹنا، کناروں کو گول کرنا، اور کیل لگانے کے لیے پہلے سے سوراخ کرنا |
| 4 | پیلیٹ ٹانگ اسمبلی (بلاک نیلر) | بیس فریم بنانے کے لیے بلاکس کو نیچے کے سٹرنگرز سے جوڑنا |
| 5 | مرکزی کیل لگانے والی مشین | اوپر کے ڈیک بورڈز کو بیس پر کیل لگانا؛ مختلف لمبائی کے فاسٹنرز کا استعمال |
| 6 | گردش اسٹیشن | چاروں اطراف تک رسائی کے لیے پیلیٹ کو گھمانا |
| 7 | برانڈنگ پریس | سائیڈ سٹرنگرز پر EPAL/EUR/ISPM-15 کے نشانات ابھارنا |
| 8 | کونوں کی چیمفرنگ | فورک لفٹ کے داخلے کے لیے چاروں کونوں پر 45° کا بیول کٹ |
| 9 | پلٹنے والا اسٹیشن | یکساں اسٹیکنگ سمت کے لیے پیلیٹ کو الٹنا |
| 10 | خودکار اسٹیکنگ | تیار شدہ پیلیٹس کو تہہ کرنا اور بینڈنگ کے لیے سیدھ میں لانا |
| 11 | بفر پلیٹ فارم | ریپنگ یا براہ راست لوڈنگ کے لیے اسٹیک شدہ پیلیٹس کو رکھنا |
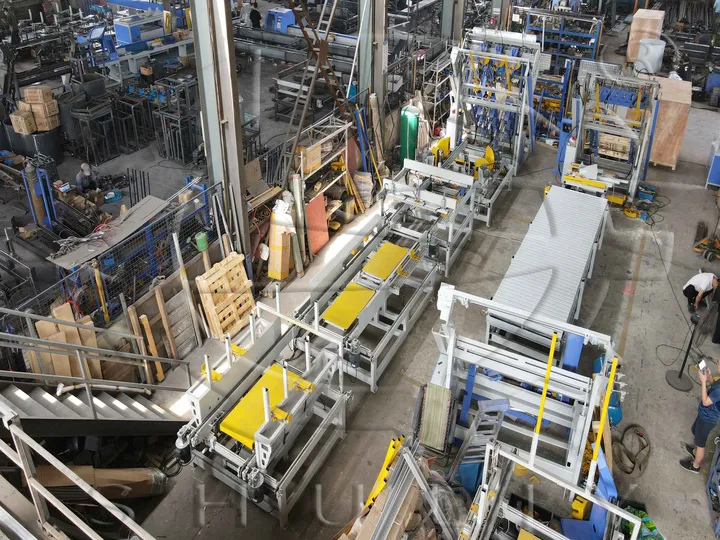
مشینری کی تفصیلات بہ لحاظ پیداواری مرحلہ
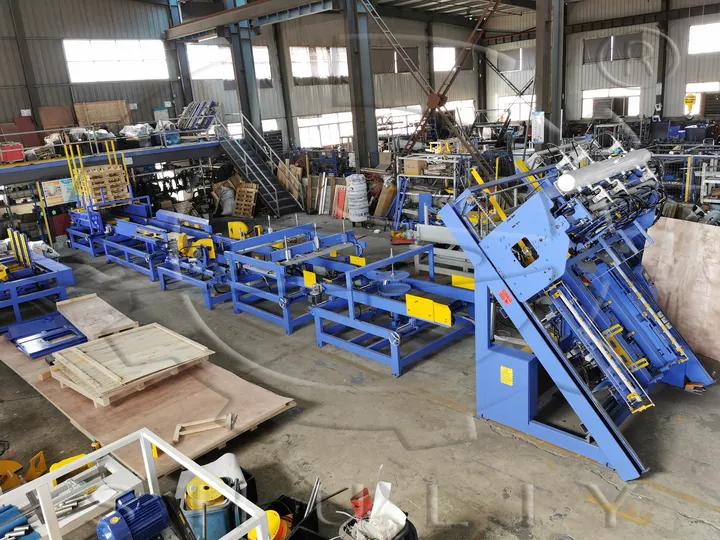
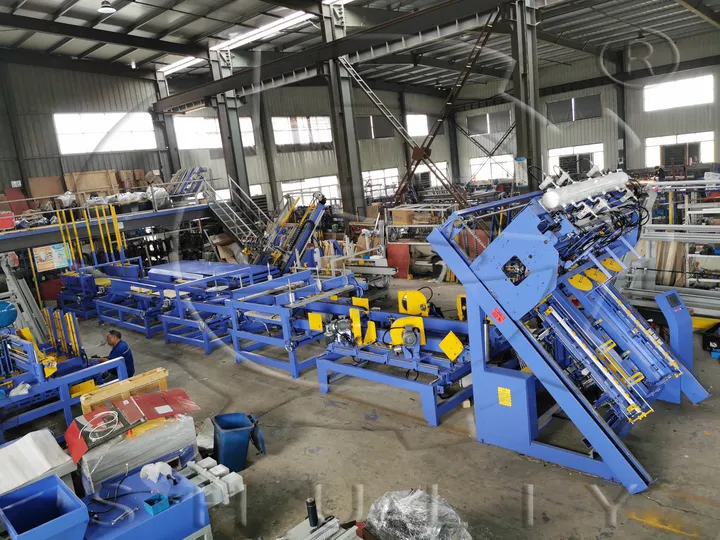
یورو پیلیٹ پروڈکشن لائن نو مربوط مشینوں پر مشتمل ہے۔ ہر یونٹ کو EPAL رواداری کے معیارات اور مسلسل آپریشن کے مطابق منتخب کیا گیا ہے۔
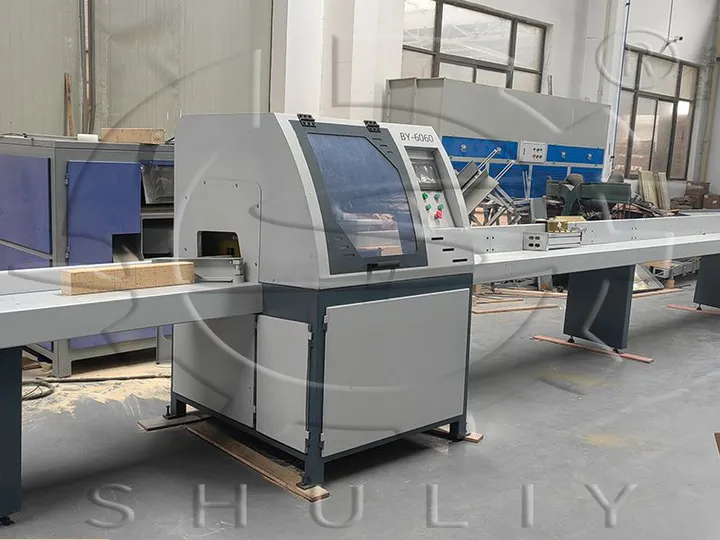
CNC لکڑی کاٹنے والی مشین
| پیرامیٹر | تصریح |
|---|---|
| ماڈل | SL-CS6000 |
| آری بلیڈ | 450 ملی میٹر الائے کاربائیڈ (جنتین برانڈ) |
| کٹ سائیکل | 2–3 سیکنڈ فی تختہ |
| موٹر پاور | 7.5 کلو واٹ، 380V تھری فیز |
| کنٹرول سسٹم | ڈیلٹا انڈسٹریل PLC + ٹچ اسکرین HMI |
| نیومیٹکس | سمیگ سلنڈر، شنائیڈر ریلے |
| زیادہ سے زیادہ ورک پیس | 6000×200×110 ملی میٹر (لم×چو×او) |
| مشین کے طول و عرض | 8500×1100×1300 ملی میٹر |
یہ CNC آری سٹرنگرز، ڈیک بورڈز اور بلاک اسٹاک کے لیے یکساں کٹ لمبائی فراہم کرتی ہے۔ ٹچ اسکرین انٹرفیس EUR-1، EUR-2 اور آدھے سائز کے فارمیٹس کے لیے ترکیبیں محفوظ کرتا ہے، جس سے آرڈرز کے درمیان تبدیلی کا وقت کم ہو جاتا ہے۔
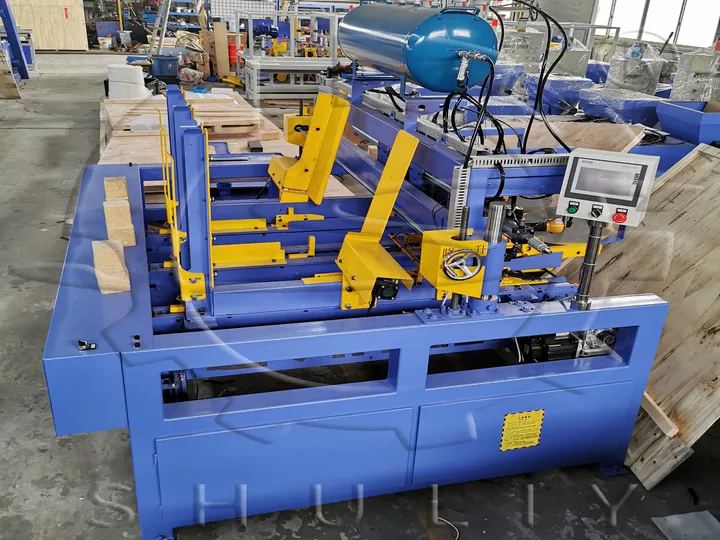
پیلٹ بلاک نیلر (ٹانگ پری اسمبلی)
| پیرامیٹر | تصریح |
|---|---|
| ماڈل | SL-BN1300 |
| ورکنگ رینج | 800–1300 ملی میٹر |
| نیل گنز | Stanley Bostitch 70 سیریز × 3 |
| ہوا کا دباؤ | 0.8 MPa |
| سائیکل ٹائم | 4–8 سیکنڈ فی ٹانگ اسمبلی |
| ڈرائیو | 1.2 کلو واٹ سروو موٹر، 220V |
| کنٹرول | Siemens PLC + ٹچ اسکرین |
| ابعاد | 2400×2200×2100 ملی میٹر |
بلاک نیلر نو بلاکس والے بیس فریم کو پہلے سے اسمبل کرتا ہے۔ آپریٹرز سٹرنگرز اور بلاکس کو فکسچر میں رکھتے ہیں؛ مشین خود بخود تمام فاسٹنرز چلا دیتی ہے، اور مین نیلنگ اسٹیشن پر منتقلی سے پہلے مربع جیومیٹری کو یقینی بناتی ہے۔
ای پی اے ایل پیلٹ کیل لگانے کی مرکزی مشین
| پیرامیٹر | تصریح |
|---|---|
| ماڈل | SL-PN1300 |
| ورکنگ رینج | 800×800 سے 1300×1300 ملی میٹر |
| چھوٹی کیل بندوقیں | 58 ملی میٹر Bostitch × 3 (کھلے ڈیک والے علاقے) |
| لمبی کیل بندوقیں | 80 ملی میٹر Bostitch × 3 (بلاک پوزیشنوں پر) |
| ہوا کا دباؤ | 0.8 MPa |
| سائیکل ٹائم | ~7 سیکنڈ فی پیلٹ |
| ڈرائیو | 1.5 kW سروو موٹر، 380V |
| کنٹرول | Delta PLC + ٹچ اسکرین |
| اسٹیکنگ | ہائیڈرولک/نیومیٹک خودکار ڈسچارج |
| ابعاد | 2300×2500×2500 ملی میٹر |
کیل لگانے والی مرکزی مشین پہلے سے تیار شدہ بیس کے ساتھ اوپری ڈیک بورڈز کو جوڑ کر پیلٹ مکمل کرتی ہے۔ مختلف لمبائیوں کی کیلوں کا استعمال بلاک والے مقامات پر پل-تھرو مزاحمت کو یقینی بناتا ہے جبکہ کھلے اسپین میں مواد پر دباؤ کو کم کرتا ہے۔
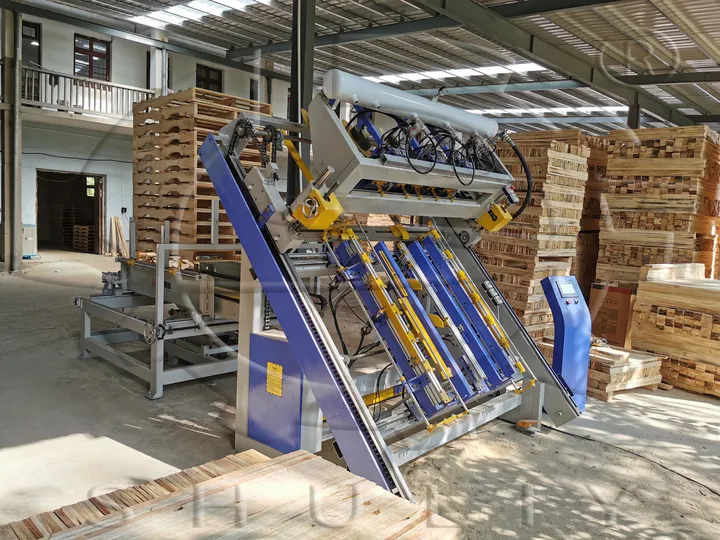
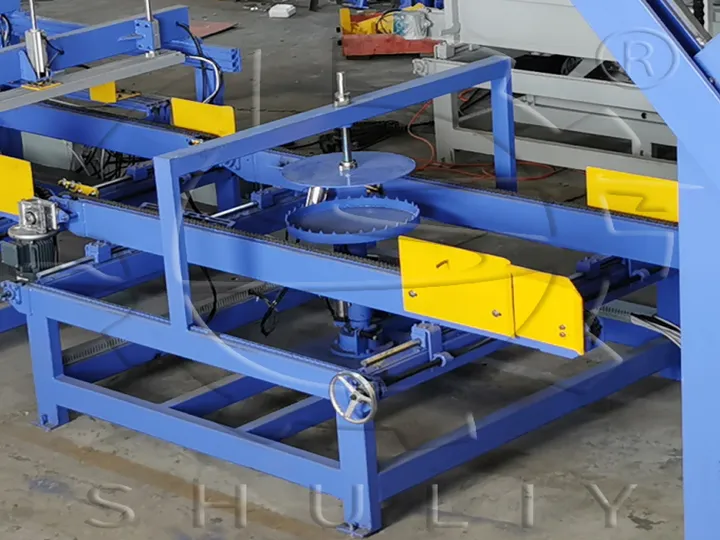
پیلیٹ روٹری مشین
| پیرامیٹر | تصریح |
|---|---|
| ماڈل | SL-PR2500 |
| ابعاد | 2500×2100×1600 mm |
| وزن | 500 kg |
| کنٹرول | انٹیگریٹڈ ٹچ اسکرین، خودکار فیڈ |
EPAL پیلٹ برانڈنگ مشین
| پیرامیٹر | تصریح |
|---|---|
| ماڈل | SL-BP1300 |
| ورکنگ رینج | 800–1300 ملی میٹر |
| برانڈنگ ہیڈز | 4–6 اسٹیشنز (کلائنٹ کے مطابق حسب ضرورت ڈائیز) |
| ڈائی میٹریل | سخت شدہ ٹول اسٹیل |
| ڈرائیو | نیومیٹک، 0.8 MPa |
| سینسنگ | پیلٹ کی موجودگی کے لیے قربت کے سینسرز |
| موٹر | 1.5 کلو واٹ، 380V |
| کنٹرول | لائن انٹیگریٹڈ PLC، ٹچ اسکرین |
| ابعاد | 2300×1900×1500 ملی میٹر |
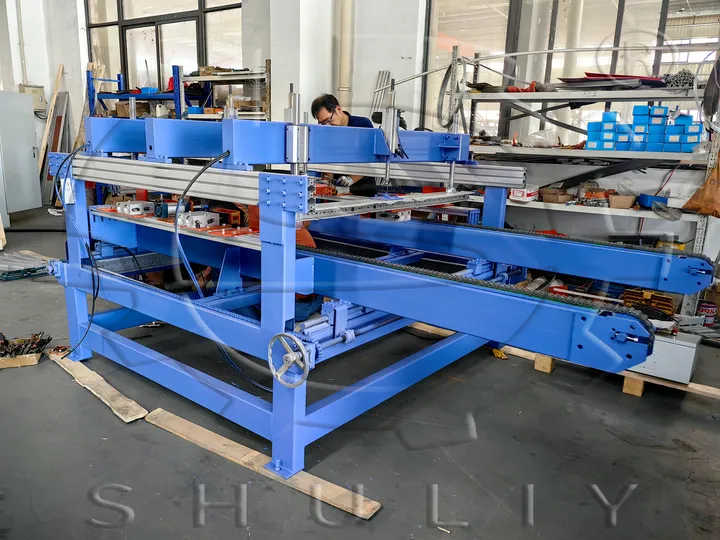
پیلیٹ کارنر کٹر
| پیرامیٹر | تصریح |
|---|---|
| ماڈل | SL-CC1300 |
| ورکنگ رینج | 800–1300 ملی میٹر |
| آری بلیڈ | 355 ملی میٹر الائے، 2900 RPM |
| ہوا کا دباؤ | 0.8 MPa |
| موٹر پاور | 8.8 kW، 380V |
| کنٹرول | لائن انٹیگریٹڈ PLC، ٹچ اسکرین |
| آپریشن | خودکار فیڈ، چاروں کونوں پر بیک وقت چیمفر |
| ابعاد | 2700×2300×1200 ملی میٹر |
چاروں کونوں پر 45° بیول کاٹتا ہے تاکہ کسی بھی سمت سے ہموار فورک لفٹ داخلہ ممکن ہو اور ہینڈلنگ کے دوران کناروں کے پھٹنے سے بچا جا سکے۔
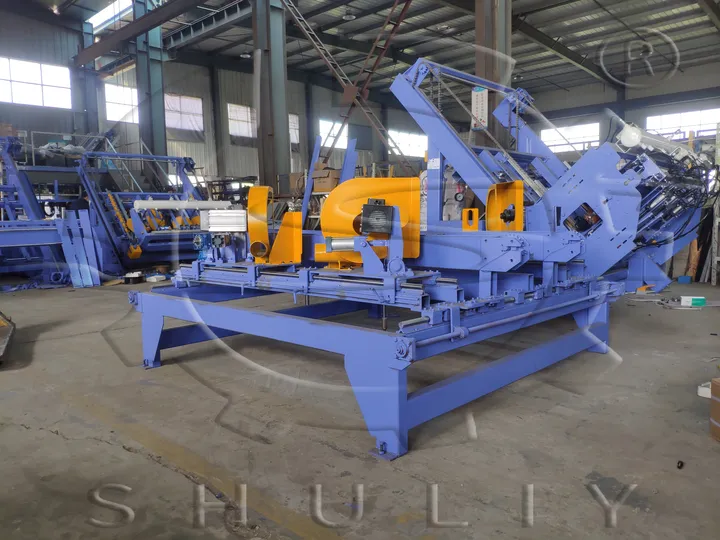
پیلٹ فلپر
| پیرامیٹر | تصریح |
|---|---|
| ماڈل | SL-PF3300 |
| ورکنگ رینج | 800–1300 ملی میٹر |
| ہوا کا دباؤ | 0.8 MPa |
| سائیکل ٹائم | 4–8 سیکنڈ فی پلٹائی |
| موٹرز | 1.5 kW + 0.75 kW × 2, 380V |
| کنٹرول | لائن انٹیگریٹڈ، خودکار مسلسل فیڈ |
| ابعاد | 3300×2000×1300 ملی میٹر |
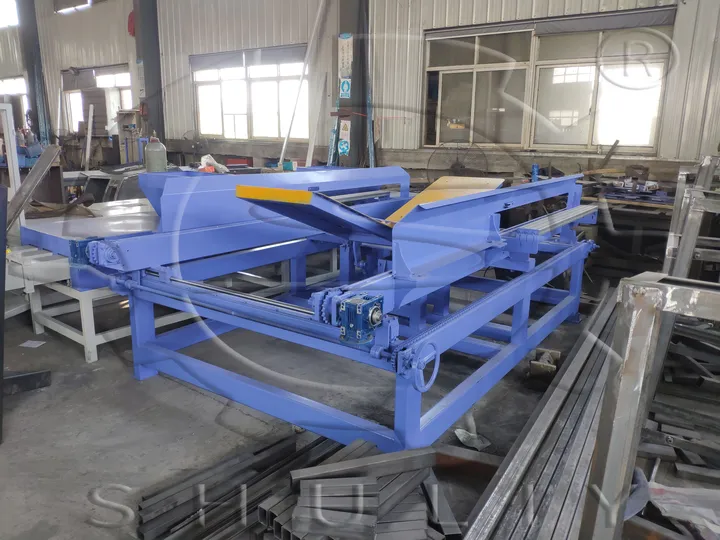
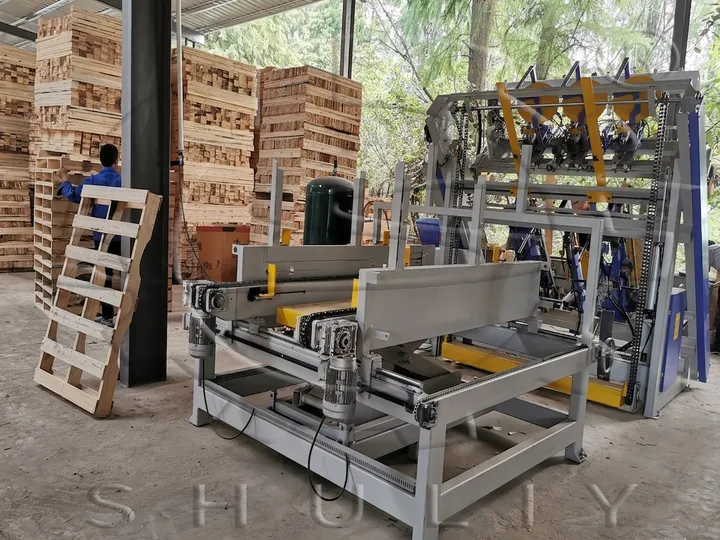
خودکار پیلیٹائزر
| پیرامیٹر | تصریح |
|---|---|
| ماڈل | SL-PS2900 |
| ورکنگ رینج | 800–1300 ملی میٹر |
| ہوا کا دباؤ | 0.8 MPa |
| سائیکل ٹائم | 4–8 سیکنڈ فی پرت |
| موٹر | 1.5 kW، 220V |
| کنٹرول | لائن انٹیگریٹڈ، خودکار پرت بنانے والا |
| طول و عرض | 2900×2100×1760 ملی میٹر |
تیار شدہ پیلیٹوں کو یکساں ڈھیروں میں (عام طور پر 10–15 یونٹ اونچائی) بینڈنگ اور فورک ٹرک سے ہٹانے کے لیے تیار کرتا ہے۔
تیار مصنوعات کے لیے بفر پلیٹ فارم
| پیرامیٹر | تصریح |
|---|---|
| ماڈل | SL-BP4000 |
| پلیٹ فارم کی لمبائی | 4000 ملی میٹر |
| ورکنگ رینج | 800–1300 ملی میٹر کے پیلیٹ |
| ڈرائیو | 0.75 کلو واٹ موٹر |
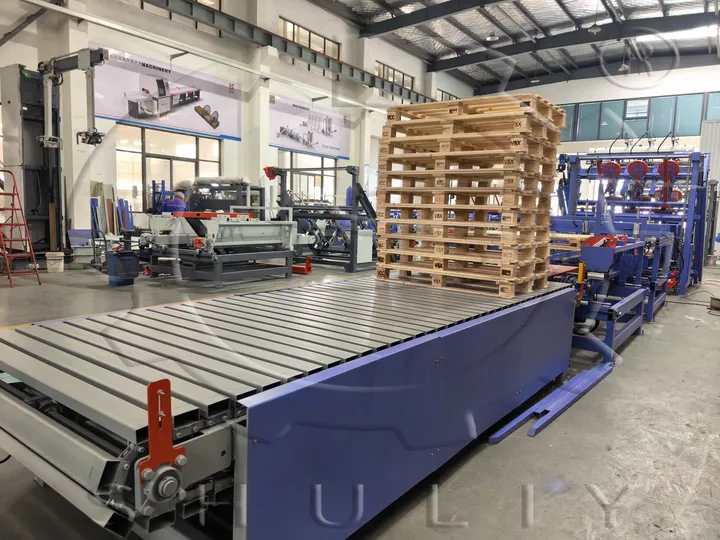
| فنکشن | ریپنگ یا ڈسپیچ سے پہلے عارضی جمع |
سہولت کے تقاضے اور عملہ
| آئٹم | تصریح |
|---|---|
| لائن کی کل لمبائی | تقریباً 15 میٹر |
| لائن کی چوڑائی | 2.5–3 میٹر |
| مشین کی زیادہ سے زیادہ اونچائی | 3 میٹر |
| تجویز کردہ چھت کی اونچائی | 4.5+ میٹر |
| فرش کی لوڈنگ | پربلت کنکریٹ، کم از کم 5 ٹن فی مربع میٹر |
| بجلی کی فراہمی | 380V تھری فیز، کل 60–80 kW |
| کمپریسڈ ہوا | 0.8 MPa، 500 L/min کی گنجائش |
| عملہ (خودکار کنفیگریشن) | مٹیریل لوڈنگ کے لیے 1 آپریٹر؛ باقی تمام اسٹیشن خودکار |
| عملہ (روایتی کنفیگریشن) | بلاک کیل لگانا: 2 آپریٹرز؛ تمام ڈاؤن اسٹریم اسٹیشنز: 1 آپریٹر |
لکڑی کے پیلیٹ کی پیداوار لائن کس طرح معیار اور تعمیل کے معیارات کو یقینی بناتی ہے؟
اس ٹھوس لکڑی کے پیلیٹ مینوفیکچرنگ لائن پر تیار کردہ ہر پیلیٹ کا معائنہ کیا جاتا ہے:
- رواداری جہتی: لمبائی، چوڑائی اور اونچائی EPAL تصریحات کے مطابق ±2 ملی میٹر کے اندر
- جگہ بندی بندھن: کیلوں کے پیٹرن EPAL ڈرائنگ کے مطابق؛ فی EUR-1 پیلٹ کم از کم 78 بندھن
- ہندسیہ کونہ: 45° چیمفر زاویہ، ٹیمپلیٹ گیج سے تصدیق شدہ
- پڑھنے کی اہلیت نشان: EPAL/EUR/ISPM-15 اسٹیمپ صاف اور صحیح پوزیشن میں
- نمی کا مواد: لکڑی کو کاٹنے سے پہلے 18–22% MC تک خشک کیا جاتا ہے تاکہ بگاڑ سے بچا جا سکے
شپمنٹ سے پہلے آلات کی مکمل جانچ اور انشانکن کی جاتی ہے۔
- معیاری وارنٹی: کمیشننگ سے 12 ماہ۔
- ترسیل: دو 40 HQ کنٹینر۔
- لیڈ ٹائم: آرڈر کی تصدیق سے 45 دن۔
اپنے پیلیٹ مینوفیکچرنگ سسٹم کے لیے شولی کو کیوں منتخب کریں؟
- EPAL تعمیل میں مہارت: ہم سرٹیفیکیشن کی ضروریات کو سمجھتے ہیں اور ہیٹ ٹریٹمنٹ چیمبر کے انضمام کے بارے میں مشورہ دے سکتے ہیں۔
- ماڈیولر توسیع: EUR-1 پروڈکشن سے شروع کریں اور بعد میں EUR-2 یا آدھے سائز کی صلاحیت شامل کریں۔
- عالمی پرزوں کا نیٹ ورک: Bostitch فاسٹنرز، Delta کنٹرولز، اور Siemens کے پرزے زیادہ تر علاقوں میں مقامی طور پر سروس کیے جاتے ہیں۔
- ریموٹ تشخیص: ایتھرنیٹ سے چلنے والے PLCs ہمارے انجینئرز کو ہمارے ہیڈکوارٹر سے مسائل حل کرنے کی اجازت دیتے ہیں۔
اکثر پوچھے گئے سوالات
کیا پروڈکشن لائن غیر معیاری پیلٹ سائز تیار کر سکتی ہے؟
پیلٹ کی تیاری کے لیے کس قسم کی لکڑی تجویز کی جاتی ہے؟
ایک پیلٹ سائز سے دوسرے میں تبدیل ہونے میں کتنا وقت لگتا ہے؟
کیا مستقبل میں اگر پیداواری طلب بڑھ جائے تو لائن کو اپ گریڈ کیا جا سکتا ہے؟
آلات کی متوقع سروس لائف کتنی ہے؟
آپریشن کے دوران کن استعمال کی اشیاء کی ضرورت ہوتی ہے؟
کیا پروڈکشن لائن ایک سے زیادہ شفٹوں میں مسلسل کام کر سکتی ہے؟
لائن خریدنے کے بعد کیا تربیت فراہم کی جاتی ہے؟
خام مال کے ذخیرہ اور تیار پیلٹس کے لیے کتنی فیکٹری جگہ درکار ہے؟
کیا تنصیب کے بعد ریموٹ تکنیکی مدد دستیاب ہے؟
پیلٹ کی پیداواری لاگت کو سب سے زیادہ کون سے عوامل متاثر کرتے ہیں؟
کیا لائن کو ہیٹ ٹریٹمنٹ سسٹم کے ساتھ مربوط کیا جا سکتا ہے؟
متعلقہ آلات
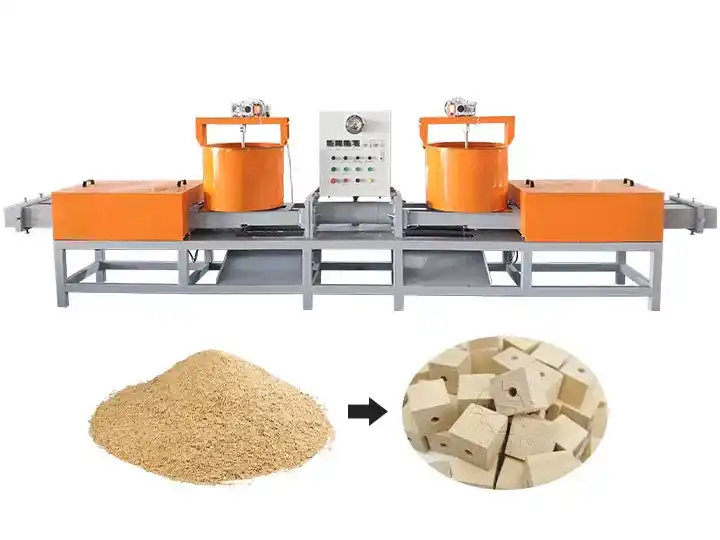
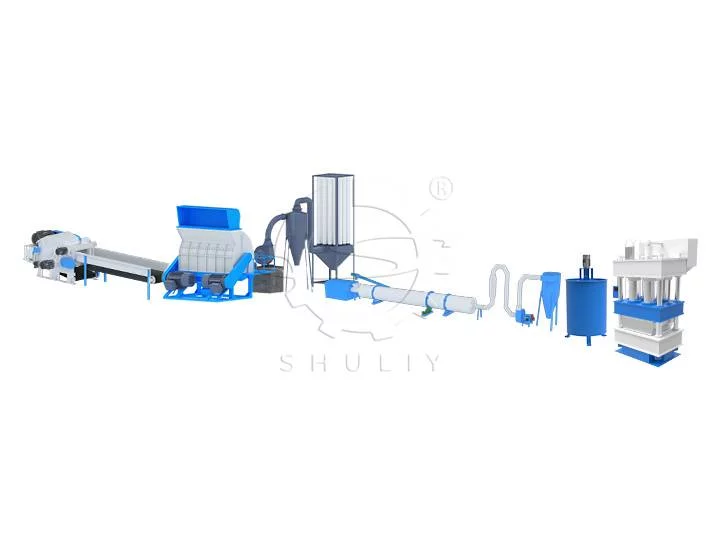
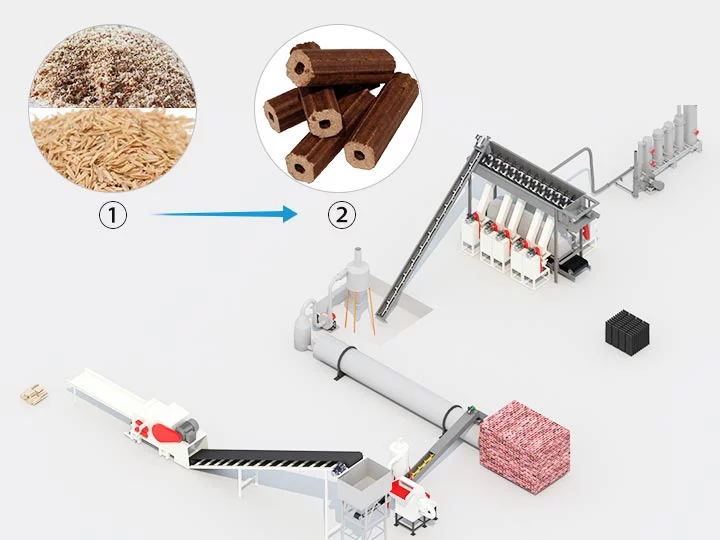
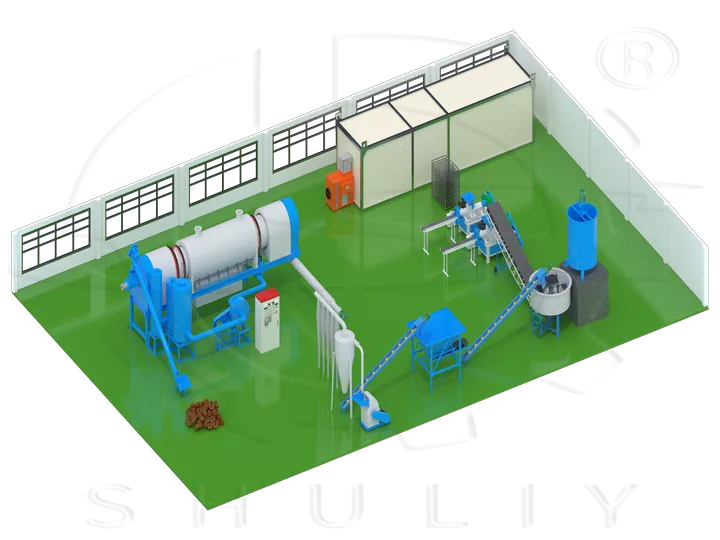
Sawdust Block Making Production Line
یہ مربوط پروڈکشن لائن کرشنگ، ڈرائینگ، مکسنگ، ہائی پریشر پریسنگ اور کٹنگ یونٹس پر مشتمل ہے، جو چورا، لکڑی کے برادے اور چاول کی بھوسی کو ٹھوس کمپیکٹ لکڑی کے بلاکس میں تبدیل کرتی ہے۔ تیار شدہ بلاکس متعدد صنعتوں کے لیے بائیو ماس ایندھن، پیکیجنگ سپورٹ اور تعمیراتی خام مال کے طور پر کام کرتے ہیں۔
بنیادی فوائد
- وسیع خام مال کا استعمال: مختلف اقسام کی لکڑی اور زرعی فضلے کو پروسیس کرتا ہے، جس سے فضلہ ٹھکانے لگانے کے اخراجات میں 35 فیصد سے زیادہ کمی آتی ہے اور بچ جانے والے مواد کو منافع بخش مصنوعات میں تبدیل کیا جاتا ہے۔
- قابل تخصیص پیداوار: ایڈجسٹ ایبل مولڈ مختلف سائز کے بلاکس تیار کرتے ہیں، جس میں عام لائن کی پیداواری صلاحیت 1 سے 4.5 ٹن فی گھنٹہ تک ہوتی ہے۔
- توانائی کی بچت اور ماحول دوست: بہتر کمپریشن ڈیزائن روایتی آلات کے مقابلے میں فی یونٹ بجلی کی کھپت کو 30 فیصد تک کم کرتا ہے، اور کسی اضافی کیمیکل بائنڈر کی ضرورت نہیں ہوتی۔
- اعلی مصنوعات کی قدر: کمپیکٹ شدہ بلاکس ڈھیلے چورا کے مقابلے میں 20 فیصد سے زیادہ حرارتی صلاحیت حاصل کرتے ہیں، جس سے ذخیرہ اندوزی اور نقل و حمل کے اخراجات میں نمایاں کمی آتی ہے۔
- کم محنت کی ضرورت: مکمل طور پر مسلسل خودکار ورک فلو منتشر دستی پروسیسنگ کے مقابلے میں سائٹ پر آپریٹرز کی تعداد میں 60 فیصد کمی کرتا ہے۔