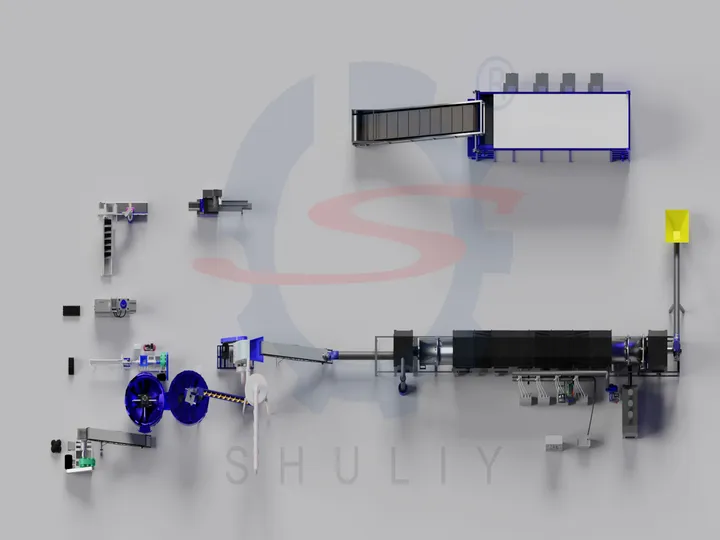
شیشہ چارکول پروڈکشن لائن قائم کرنے میں صرف چند مشینیں خریدنا اور انہیں کنویئر بیلٹ سے جوڑنا شامل نہیں ہے۔ چاہے آپ ہُکّہ چارکول مارکیٹ میں داخل ہونے والے کاروباری شخص ہوں یا اپنی سہولت کو اپ گریڈ کرنے والے موجودہ صنعت کار، مناسب ترتیب آپ کی مصنوعات کے معیار، آپریشنل کارکردگی اور طویل مدتی منافع کا تعین کرتی ہے۔ یہ گائیڈ آپ کو ان ضروری فیصلوں سے آگاہ کرتی ہے جو ایک مکمل ہُکّہ چارکول مینوفیکچرنگ سسٹم کی منصوبہ بندی اور ترتیب دیتے وقت کرنے ہیں۔
کنفیگریشن سے پہلے اپنے پروڈکشن اہداف کو سمجھنا
کسی بھی آلات کے انتخاب سے پہلے، تین بنیادی سوالات واضح کریں:
آپ کا ہدف یومیہ پیداوار کیا ہے؟
- چھوٹے پیمانے کے آپریشنز روزانہ 100–200 کلوگرام تیار بریکیٹس کا ہدف رکھ سکتے ہیں، جبکہ تجارتی پلانٹس اکثر 1–3 ٹن کا ہدف رکھتے ہیں۔ آپ کی صلاحیت کا ہدف فرنس کے سائز، کرشر کی طاقت، پریس کی قسم، اور خشک کرنے کے طریقہ کار کا تعین کرتا ہے۔
آپ بریکیٹس کی کون سی شکلیں اور سائز تیار کریں گے؟
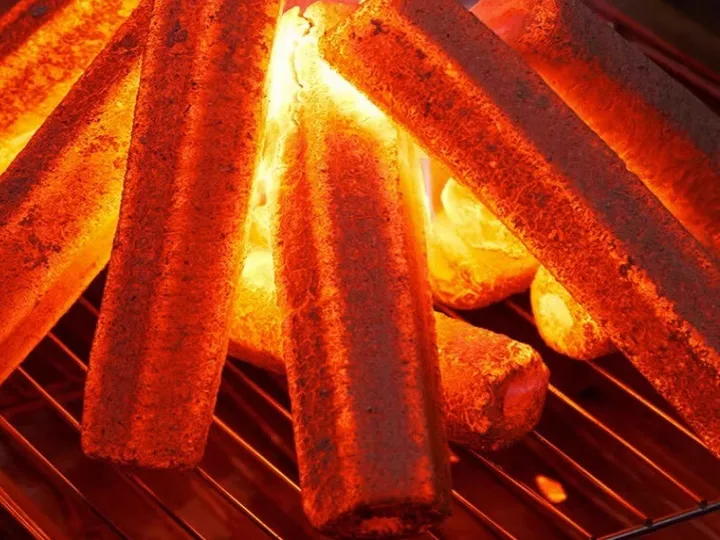
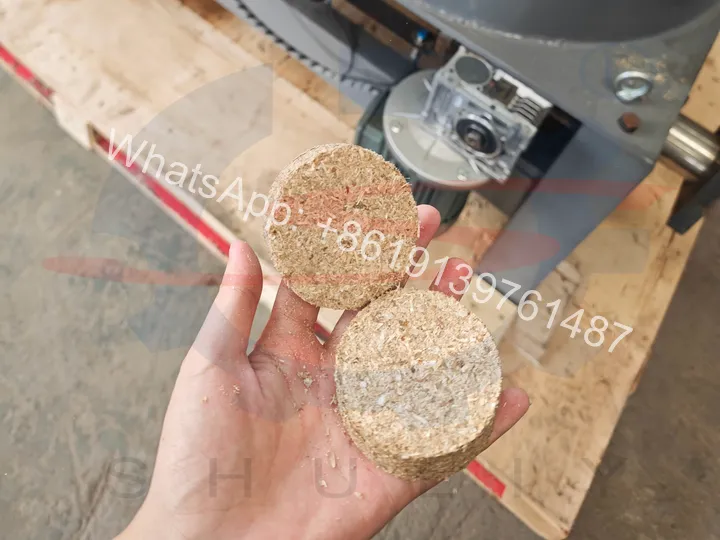
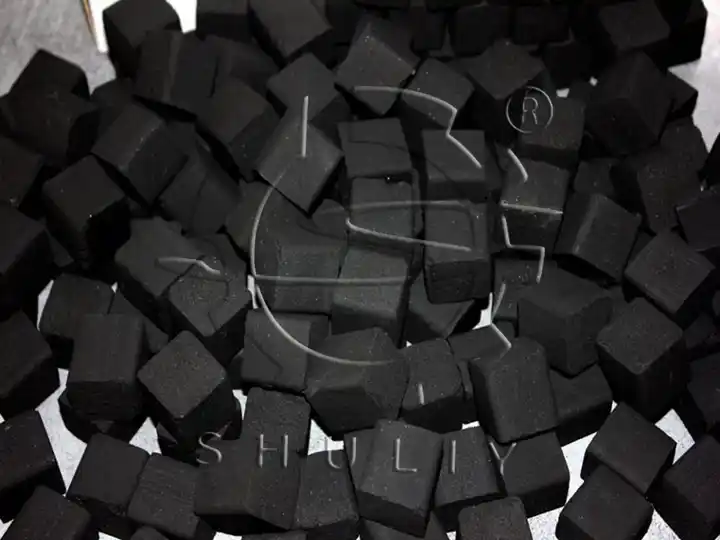
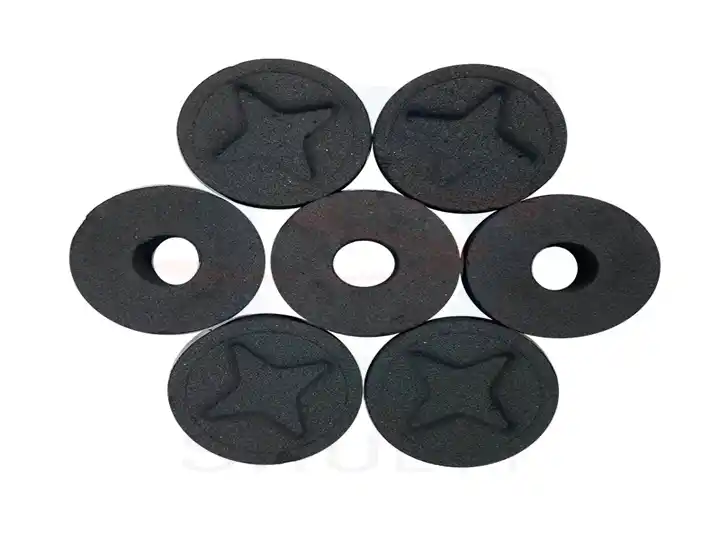
- گول گولیاں (25 ملی میٹر، 33 ملی میٹر، 40 ملی میٹر) مشرق وسطیٰ کی مارکیٹ میں غالب ہیں، جبکہ کیوب کی شکلیں (20×20×20 ملی میٹر، 25×25×25 ملی میٹر) یورپ اور ایشیا کے کچھ حصوں میں ترجیح دی جاتی ہیں۔ کچھ پروڈیوسر آمدنی کے ذرائع کو متنوع بنانے کے لیے دونوں پیش کرتے ہیں۔
مقامی طور پر کون سے خام مال دستیاب ہیں؟
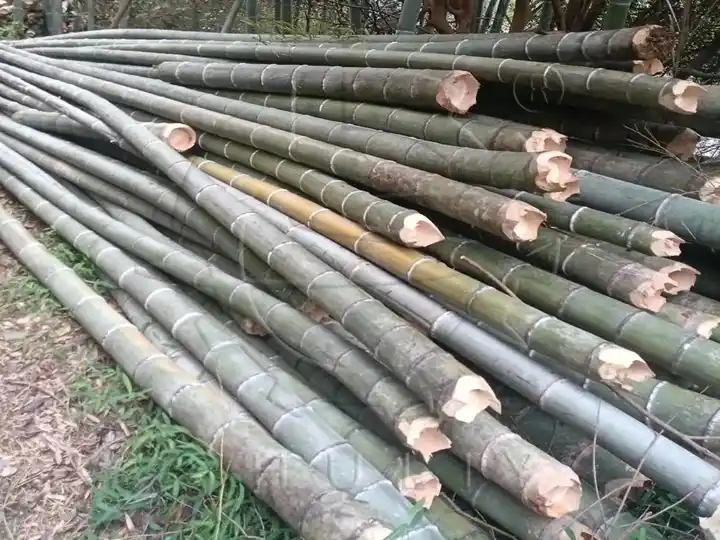
- ناریل کے چھلکے، پھلوں کی لکڑی، بانس اور سخت لکڑی — ہر ایک کو قدرے مختلف کاربنائزیشن درجہ حرارت، بائنڈر تناسب اور پیسنے کی شدت کی ضرورت ہوتی ہے۔ مقامی دستیابی براہ راست آپ کے خام مال کی خریداری کی لاگت اور کاربن کی پیداوار کو متاثر کرتی ہے۔
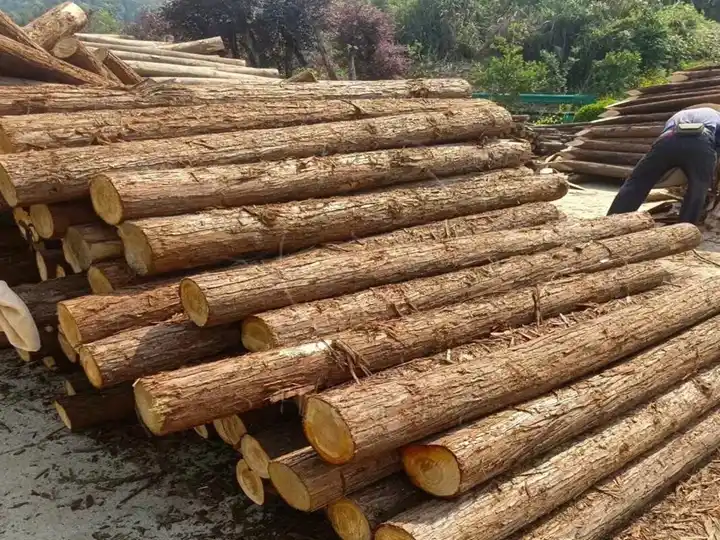
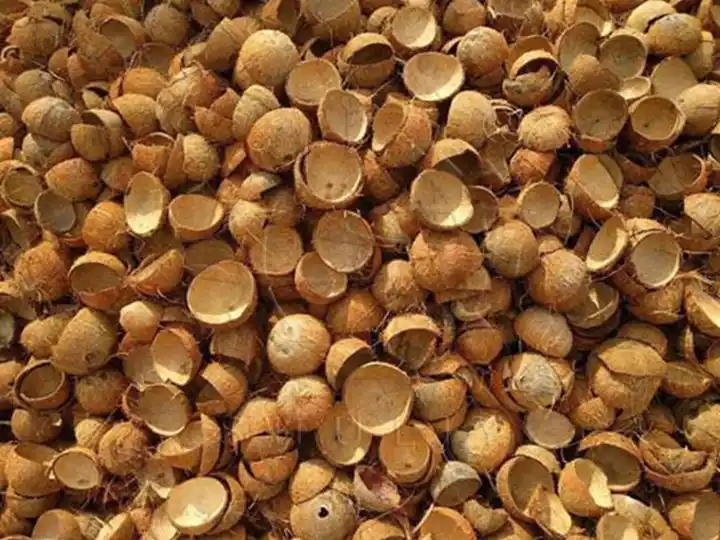
ان سوالات کا جلد جواب دینا آلات کی خصوصیات اور مارکیٹ کی طلب کے درمیان مہنگے تضاد کو روکتا ہے۔
مرحلہ وار کنفیگریشن گائیڈ
مرحلہ 1: کاربنائزیشن کا صحیح نظام منتخب کریں
کاربنائزیشن فرنس کسی بھی شیشہ چارکول پروڈکشن لائن کا دل ہوتی ہے۔ آپ کے پاس دو بنیادی اختیارات ہیں:
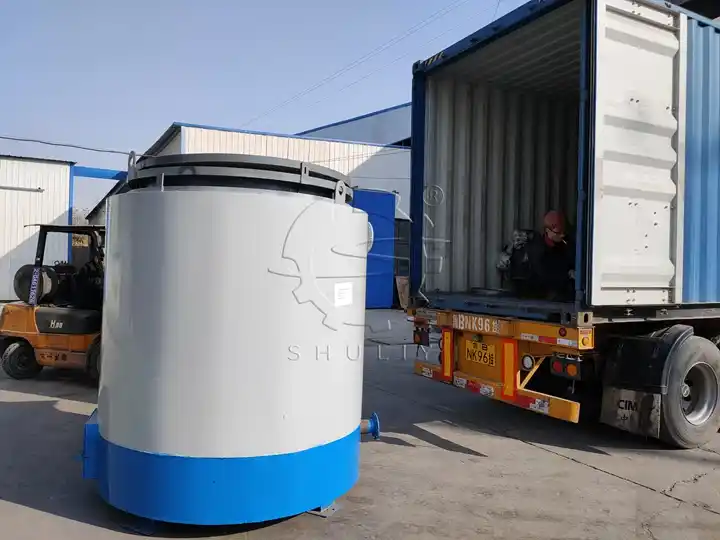
- مسلسل کاربنائزیشن فرنس: ان کاموں کے لیے مثالی جو 200 کلوگرام فی گھنٹہ یا اس سے زیادہ کی صلاحیت رکھتے ہوں۔ یہ ایک سرے سے مسلسل خام مال ڈالتی ہے اور دوسرے سرے سے کاربنائزڈ چار خارج کرتی ہے، جس سے معیار یکساں رہتا ہے اور 24 گھنٹے آپریشن ممکن ہوتا ہے۔ شولی کا SL-CF سیریز قابلِ احتراق آف گیسوں کو دوبارہ حاصل کر کے بیرونی ایندھن کی کھپت کو کم کرتا ہے۔
- بیچ کاربنائزیشن فرنس: کم حجم یا متعدد خام مال آزمانے والے پروڈیوسرز کے لیے موزوں۔ ہر بیچ کو الگ سے لوڈ، کاربنائز، ٹھنڈا اور ان لوڈ کیا جاتا ہے، جس سے آپریٹرز کو زیادہ دستی کنٹرول ملتا ہے لیکن فی گھنٹہ تھرو پٹ کم ہوتا ہے۔
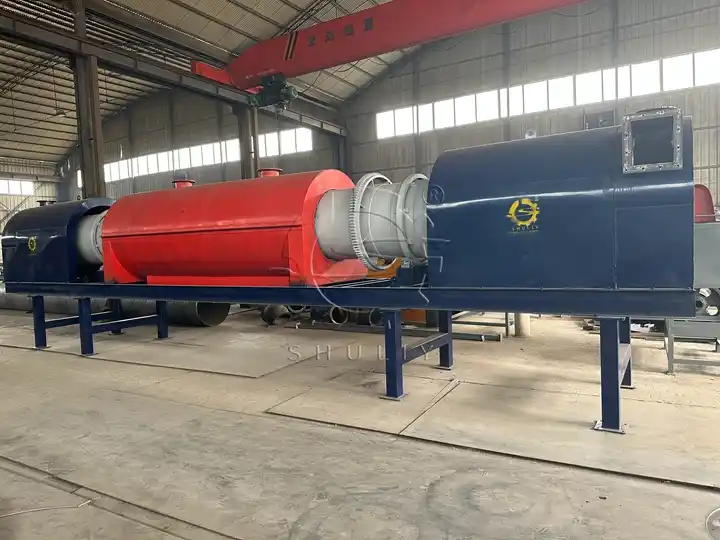
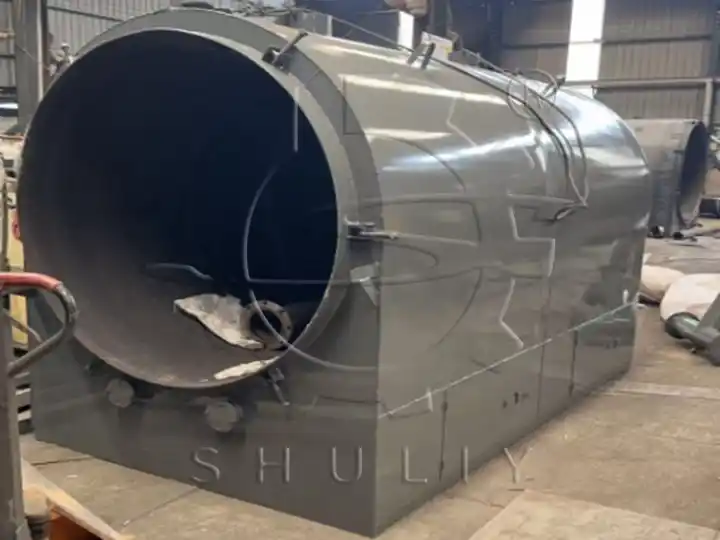
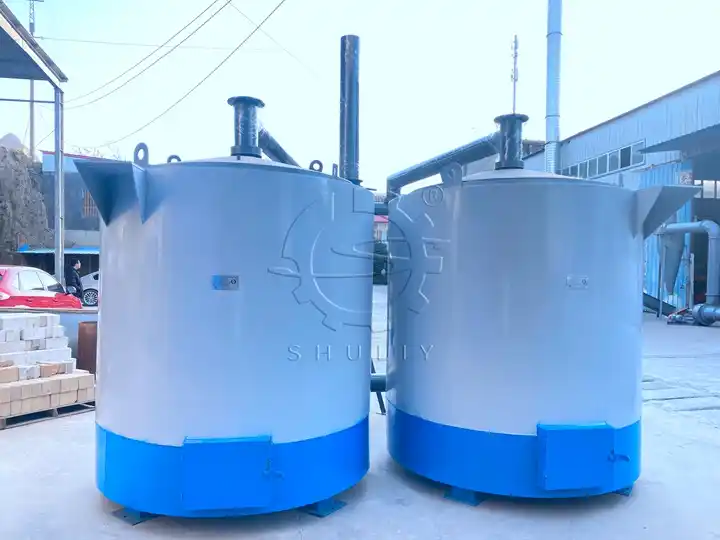
ترتیب کا مشورہ: اگر آپ کا خام مال ہلکا ہے (چورا، چاول کی بھوسی، ناریل کے چھلکے کے ٹکڑے)، تو ایک مسلسل بھٹی جس میں انٹیگریٹڈ فیڈنگ سکرو لگا ہو، بہترین کام کرتی ہے۔ لکڑی کے بھاری لٹھوں یا بانس کے ٹکڑوں کے لیے، پہلے سے کاٹنا اور پہلے سے خشک کرنا ضروری ہو سکتا ہے۔
مرحلہ 2: اپنے کرشنگ اور گرائنڈنگ کے آلات کا سائز طے کریں
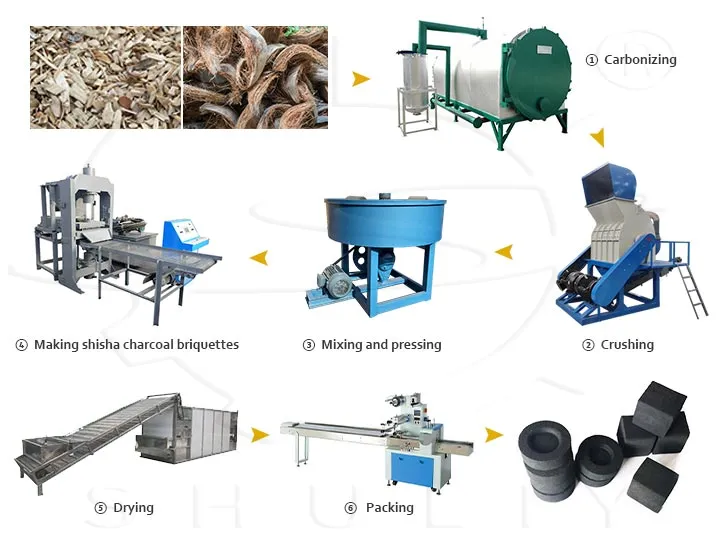
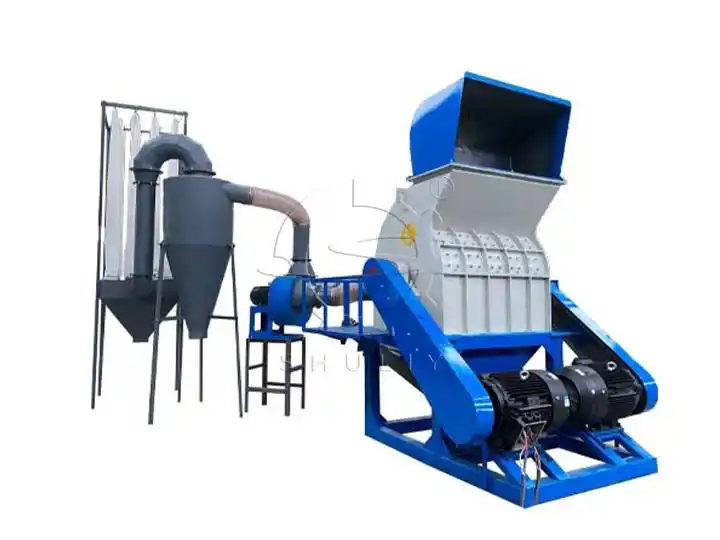
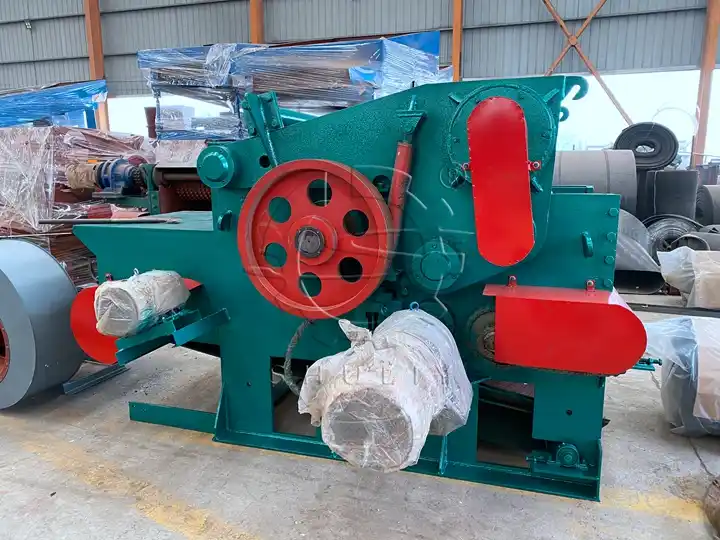
کاربنائزڈ چارکول شاذ و نادر ہی پریس میں صحیح ذرہ سائز میں پہنچتا ہے۔ ایک عام شیشہ چارکول پروسیسنگ لائن میں شامل ہیں:
- پرائمری کرشر (hammer mill): کاربونائزڈ ٹکڑوں کو 1–10 ملی میٹر کے دانوں میں تبدیل کرتا ہے۔ موٹر کی طاقت کو اپنی بھٹی کی پیداوار کے مطابق رکھیں؛ 22 کلو واٹ یونٹ تقریباً 500 کلوگرام فی گھنٹہ پروسیس کرتا ہے۔
- ثانوی گرائنڈر (وہیل مل/رولر مل): دانوں کو باریک پاؤڈر میں پیستا ہے اور ساتھ ہی مواد کو گاڑھا کرتا ہے۔ اعلیٰ طاقت والی بریکیٹس کے لیے یہ مرحلہ ناگزیر ہے۔
ترتیب کا مشورہ: کولہو سے پہلے ایک مقناطیسی الگ کرنے والا آلہ لگائیں تاکہ کیل یا دھاتی ملبہ ہٹایا جا سکے جو ہتھوڑوں اور پیسنے والے پہیوں کو نقصان پہنچا سکتا ہے۔
مرحلہ 3: اپنے مکسنگ اور بائنڈر سسٹم کو ڈیزائن کریں
بائنڈر کی یکساں تقسیم دراڑوں کو روکتی ہے اور مستقل جلنے کے رویے کو یقینی بناتی ہے۔ متغیر رفتار کنٹرول کے ساتھ ایک افقی ربن مکسر آپ کو یہ سہولت دیتا ہے:
- ماحولیاتی نمی کی بنیاد پر پانی کی مقدار کو ایڈجسٹ کریں
- اگر پریمیم سیگمنٹس کو نشانہ بنا رہے ہیں تو ذائقہ دار ایجنٹس شامل کریں
- لاگت کی اصلاح کے لیے مختلف چارکول پاؤڈرز (مثلاً ناریل + سخت لکڑی) کو ملا دیں
عام بائنڈر کے انتخاب میں فوڈ گریڈ کاساوا سٹارچ، کارن سٹارچ، یا گڑ شامل ہیں۔ خام مال کی پورسٹی پر منحصر ہے، عام بائنڈر سے چارکول کا تناسب وزن کے لحاظ سے 3% سے 8% تک ہوتا ہے۔
کنفیگریشن ٹپ: بیچ کی تیاری کو ہموار کرنے کے لیے مکسر کے قریب ایک وقف شدہ ڈرائی بائنڈر اسٹوریج سائلو اور ایک گرم پانی کا ٹینک مختص کریں۔
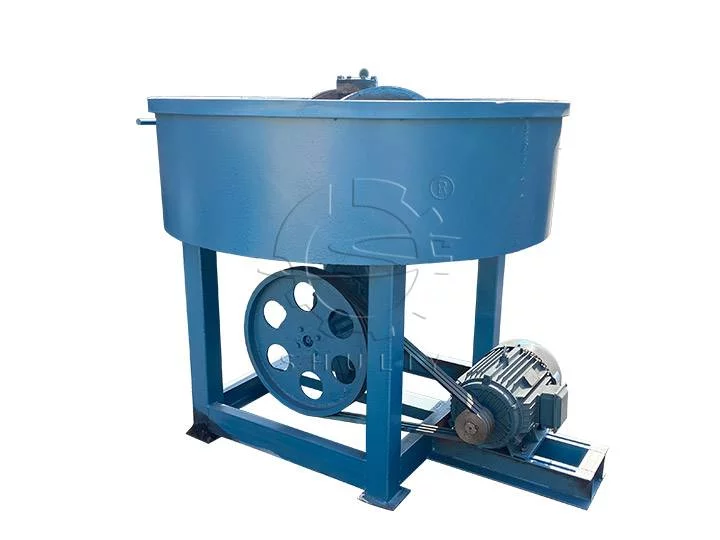
مرحلہ 4: مناسب بریکیٹ پریس کا انتخاب کریں
پریس آپ کی مصنوعات کی شکل، کثافت اور پیداوار کی رفتار متعین کرتا ہے۔ شولی تین کنفیگریشنز پیش کرتا ہے:
| پریس کی قسم | بہترین استعمال | پیداواری صلاحیت | اہم فائدہ |
|---|---|---|---|
| ہائیڈرولک پریس | مکعب اور بڑے گول بریکیٹس | 42–44 پی سیز/سائیکل | زیادہ دباؤ، گھنے بریکیٹس، طویل جلنے کا وقت |
| روٹری ٹیبلٹ پریس | چھوٹی گول گولیاں (25–40 ملی میٹر) | ~21,000 پی سیز/گھنٹہ | اعلی کارکردگی، یکساں وزن، فوری جلنے کے لیے تیار |
| سٹین لیس سٹیل کیوب پریس | اعلیٰ درجے کا فوڈ گریڈ مکعب چارکول | 42–44 پی سیز/سائیکل | سنکنرن مزاحم، صحت بخش، اعلیٰ تکمیل |
کنفیگریشن کا مشورہ: اگر آپ متعدد مارکیٹوں کو سروس فراہم کرنے کا ارادہ رکھتے ہیں تو ہر شکل کے لیے علیحدہ مشینیں خریدنے کے بجائے تبدیل ہونے والے سانچوں والے ہائیڈرولک پریس میں سرمایہ کاری کریں۔
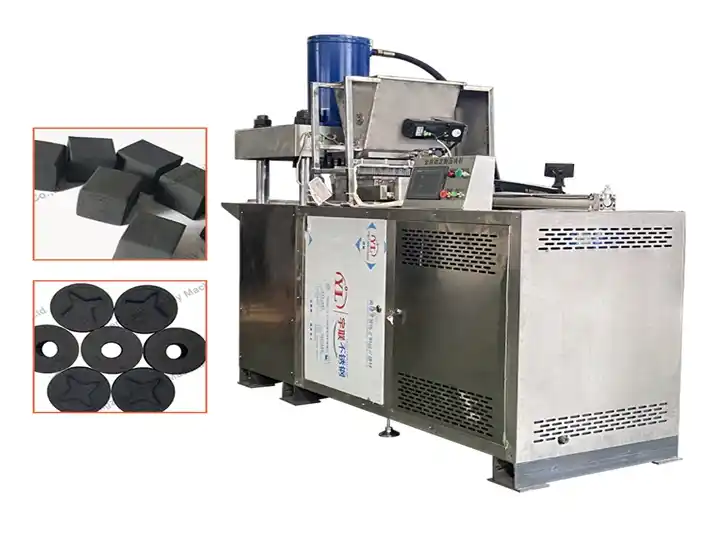
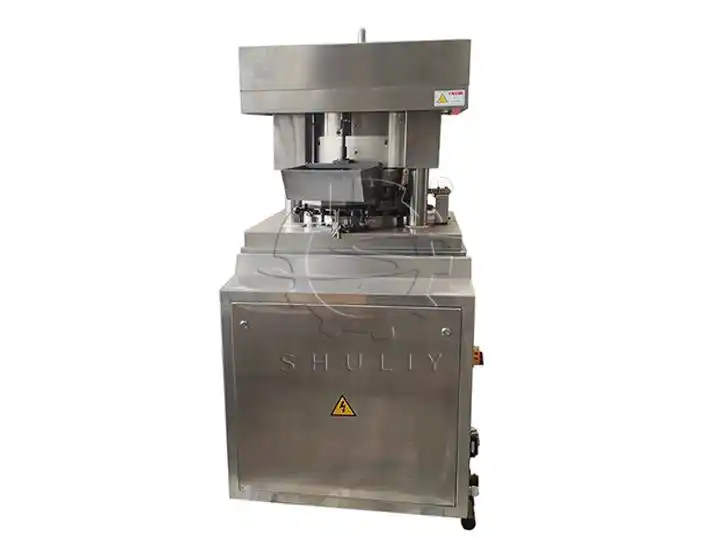
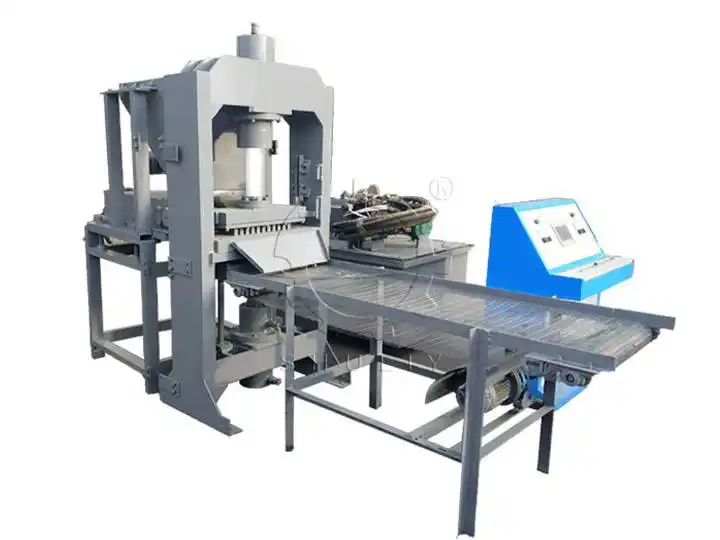
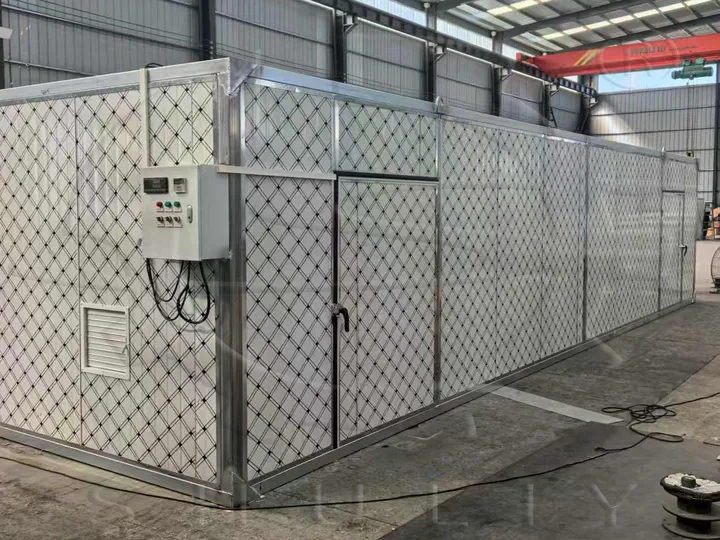
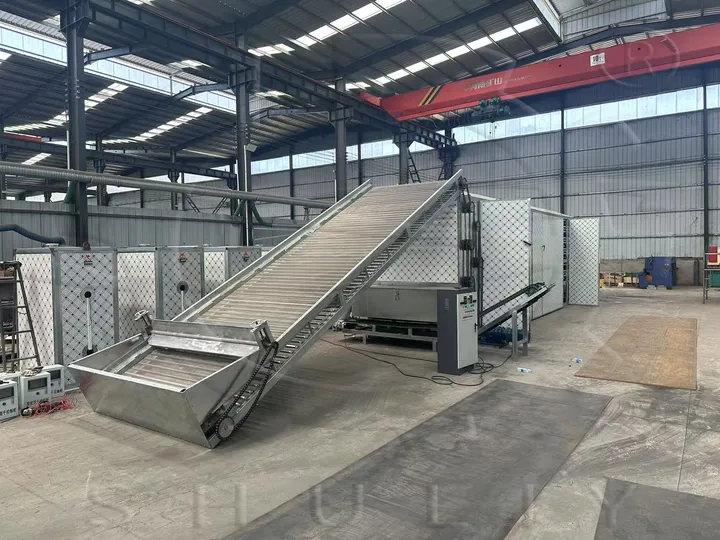
مرحلہ 5: اپنے خشک کرنے کے بنیادی ڈھانچے کی منصوبہ بندی کریں
تازہ بریکیٹس میں 15–25% نمی ہوتی ہے، جسے پیکجنگ سے پہلے 8% سے کم کرنا ضروری ہے۔ خشک کرنے کے دو اہم طریقے رائج ہیں:
- بیچ ڈرائینگ روم: کم سرمایہ لاگت؛ اسٹارٹ اپس کے لیے موزوں۔ بریکیٹس کو ایک موصل کمرے میں ریک پر رکھا جاتا ہے جس میں گرم ہوا گردش کرتی ہے۔ خشک ہونے کا دورانیہ 8–12 گھنٹے ہوتا ہے۔
- مسلسل میش بیلٹ ڈرائر: زیادہ پیداواری صلاحیت؛ بریکیٹس درجہ حرارت پر قابو پانے والے زونز سے گزرتے ہوئے سوراخ دار بیلٹ پر سفر کرتی ہیں۔ خشک ہونا 2–4 گھنٹے میں مکمل ہوتا ہے۔
ترتیب کا مشورہ: مرطوب آب و ہوا میں، نمی کے آہستہ بخارات بننے کی تلافی کے لیے اپنے ڈرائر کو 20–30% بڑا رکھیں۔
مرحلہ 6: کنویئنگ اور پیکیجنگ کو مربوط کریں
دستی مواد کی ہینڈلنگ سے ٹوٹ پھوٹ اور آلودگی کے خطرات پیدا ہوتے ہیں۔ اپنے شیشہ کوئلہ پروڈکشن پلانٹ کو درج ذیل کے ساتھ ترتیب دیں:
- کاربنائزیشن، کرشنگ اور مکسنگ اسٹیشنوں کے درمیان بیلٹ کنویئر
- گرائنڈر سے مکسر تک پاؤڈر کی منتقلی کے لیے سکرو کنویئر
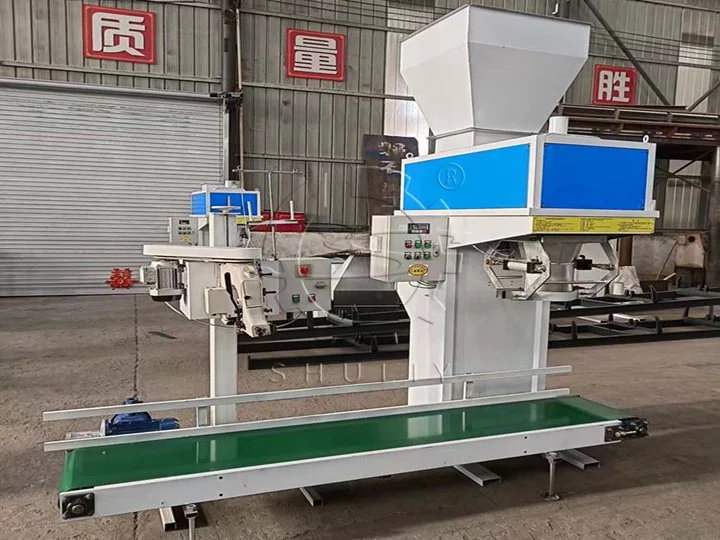
خوردہ بیگز یا بلک کارٹنوں کے لیے ملٹی ہیڈ ویگر کے ساتھ خودکار پیکنگ مشین
ترتیب کا مشورہ: مصنوعات کی صفائی اور آپریٹر کی سہولت کو برقرار رکھنے کے لیے پیکیجنگ اسٹیشن کو ایک علیحدہ، دھول پر قابو پانے والے کمرے میں رکھیں۔
ترتیب میں عام غلطیاں جن سے بچنا چاہیے
تجربہ کار انجینئر بھی بعض اوقات ان خرابیوں کو نظر انداز کر دیتے ہیں:
- بھٹی اور پریس کی صلاحیتوں کا مماثل نہ ہونا: ایک بھٹی جو 300 کلوگرام فی گھنٹہ کاربونائزڈ چار پیدا کرتی ہے، جبکہ پریس صرف 150 کلوگرام فی گھنٹہ پروسیس کرتا ہے، ایک رکاوٹ پیدا کرتی ہے۔ ہمیشہ اپ اسٹریم اور ڈاؤن اسٹریم تھرو پٹ کو ہم آہنگ رکھیں۔
- بائنڈر تیاری کے بنیادی ڈھانچے کو نظر انداز کرنا: کچھ پروڈیوسرز مکمل طور پر مکینیکل آلات پر توجہ دیتے ہیں جبکہ بائنڈر مکسنگ ٹینک، ہیٹنگ عناصر اور اسٹوریج کو نظر انداز کر دیتے ہیں۔ بائنڈر کا غیر مستقل درجہ حرارت بریکٹ کے معیار میں عدم یکسانیت پیدا کرتا ہے۔
- برقی فراہمی کو کم سائز کرنا: مسلسل چلنے والی بھٹیاں اور روٹری پریس کافی بجلی استعمال کرتے ہیں۔ آلات کی آمد سے پہلے اپنی سہولت کے ٹرانسفارمر کی صلاحیت کی تصدیق کریں۔
- ڈسٹ کلیکشن کو نظر انداز کرنا: چارکول کی دھول آتش گیر ہوتی ہے۔ حفاظت اور ریگولیٹری تعمیل کے لیے کولہو اور گرائنڈر کے خارجی مقامات پر سائیکلون سیپریٹر اور بیگ فلٹر لگائیں۔
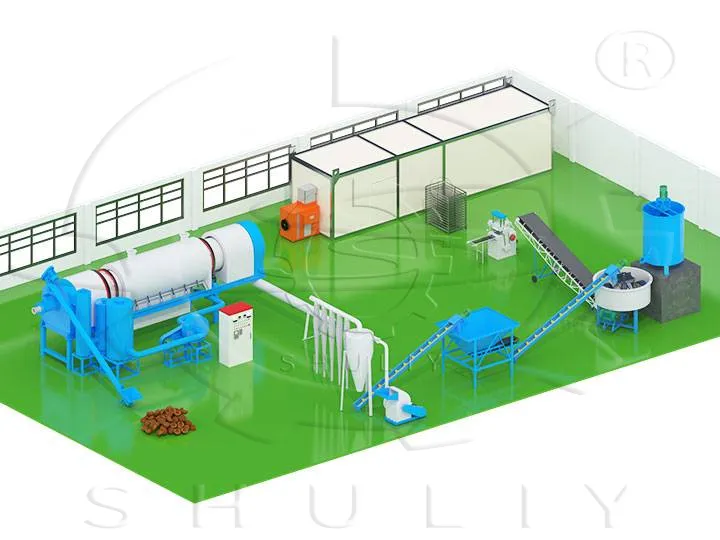
200 کلوگرام فی گھنٹہ شیشہ چارکول لائن کے لیے نمونہ لے آؤٹ
| مرحلہ | اسٹیشن / مشینری | فنکشن |
|---|---|---|
| 1 | خام مال رکھنے کی جگہ | ناریل کے چھلکوں کا ذخیرہ، پری کٹنگ اور تیاری |
| 2 | مسلسل کاربنائزیشن فرنس | گیس نکالنے کے لیے چمنی کے ساتھ حرارتی تبدیلی |
| 3 | کولنگ اور ڈسچارج کنویئر | کاربنائزڈ مواد کو ٹھنڈا کرتا ہے اور کرشنگ میں منتقل کرتا ہے |
| 4 | پرائمری کرشر + ڈسٹ کلیکٹر | ڈسٹ نکالنے کے ساتھ سائز 1–10 ملی میٹر تک کم کرنا |
| 5 | سکرو کنویئر | چارکول پاؤڈر کو وہیل گرائنڈر میں منتقل کرتا ہے |
| 6 | بائنڈر ڈوزنگ کے ساتھ ہوریزونٹل مکسر | چارکول پاؤڈر، بائنڈر اور پانی کا یکساں مکسچر |
| 7 | بریکیٹ پریس (ہائیڈرولک / روٹری) | بریکیٹس کی ہائی پریشر مولڈنگ |
| 8 | گیلی بریکیٹ ٹرانسفر کنویئر | تازہ بریکیٹس کو خشک کرنے کے مرحلے میں منتقل کرتا ہے |
| 9 | میش بیلٹ ڈرائر / خشک کرنے کا کمرہ | نمی کو ~20% سے <8% تک کم کرتا ہے |
| 10 | کولنگ زون | خشک بریکیٹس کو کمرے کے درجہ حرارت پر ٹھنڈا کرتا ہے |
| 11 | آٹومیٹک پیکنگ مشین + پیلٹائزنگ | وزن کرنا، بیگ کرنا، سیل کرنا، اور حتمی مصنوعہ کی تیاری |
کل رقبہ:
تقریباً 300–400 m²، جو مواد کے ذخیرہ کرنے کی جگہوں اور لے آؤٹ ڈیزائن پر منحصر ہے۔
آپ کی کنفیگریشن کے لیے متعلقہ آلات
جیسے ہی آپ اپنی شیشہ حلقہ چارکول پروڈکشن لائن کی ترتیب کو حتمی شکل دے رہے ہیں، ان تفصیلی پروڈکٹ پیجز کو دیکھیں:
- Shisha Hookah Charcoal Production Line— مکمل مربوط نظاموں کا جائزہ۔
- Continuous Carbonization Furnace — بایوماس فیڈ اسٹاک کے لیے تھرمل کنورژن کا سامان۔