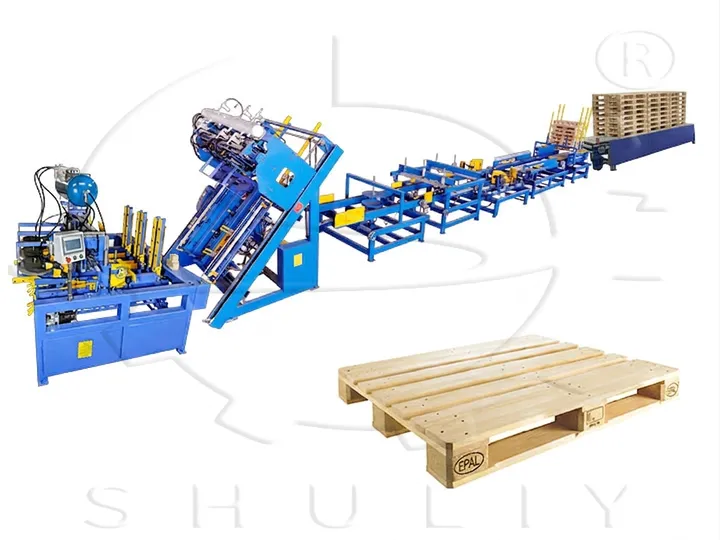
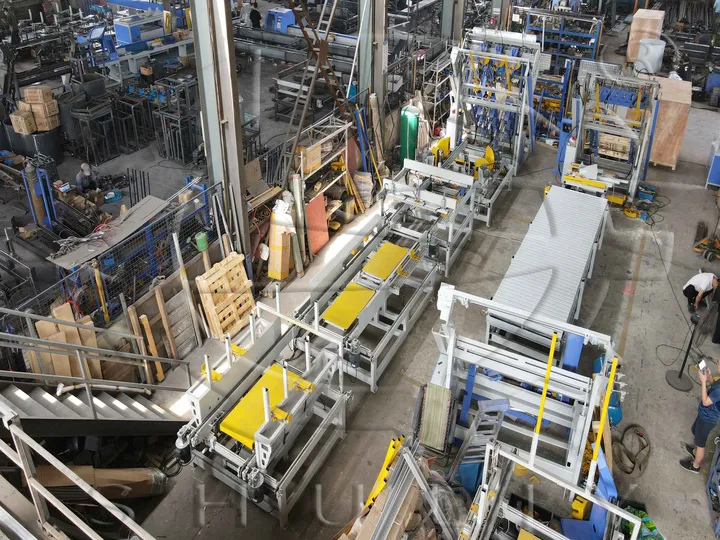
Линия по производству деревянных поддонов — это интегрированная производственная система, предназначенная для выпуска сертифицированных EPAL европоддонов из пиломатериалов. Эта комплексная линия по изготовлению поддонов перерабатывает сырые сосновые или еловые доски в готовые четырехзаходные паллеты, соответствующие европейским стандартам логистики, складирования и международных перевозок. В зависимости от конфигурации линия может выпускать 800–1200 сертифицированных EPAL-поддонов за смену.
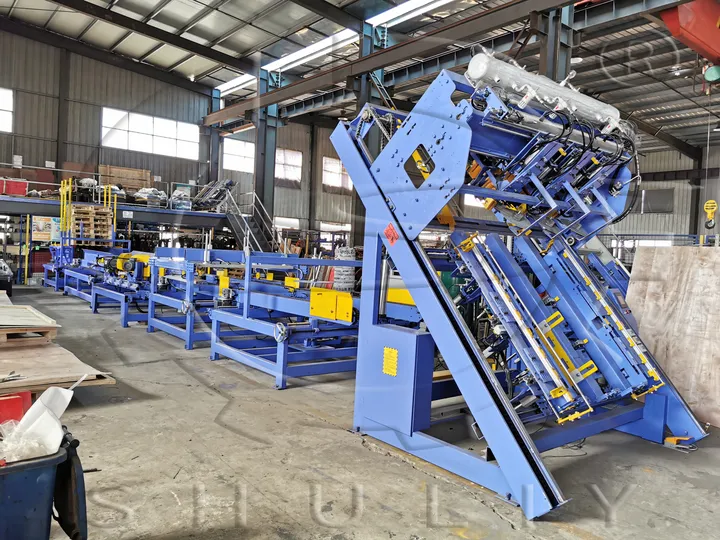
В отличие от заводов по производству прессованных поддонов, использующих опилки и синтетические связующие, эта линия сборки поддонов из цельной древесины применяет натуральный пиломатериал. Полученные поддоны обеспечивают превосходную динамическую грузоподъемность (до 2000 кг) и статическую прочность при штабелировании (до 6000 кг), что делает их предпочтительным выбором для тяжелых цепочек поставок в Европе, на Ближнем Востоке и в Африке.
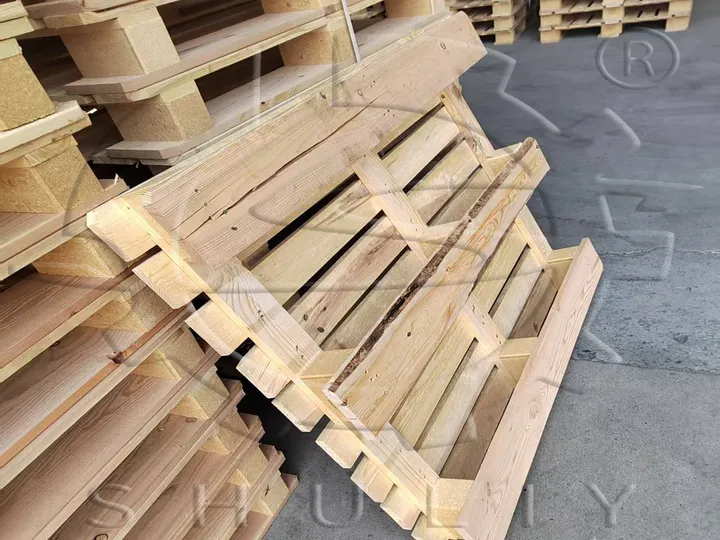
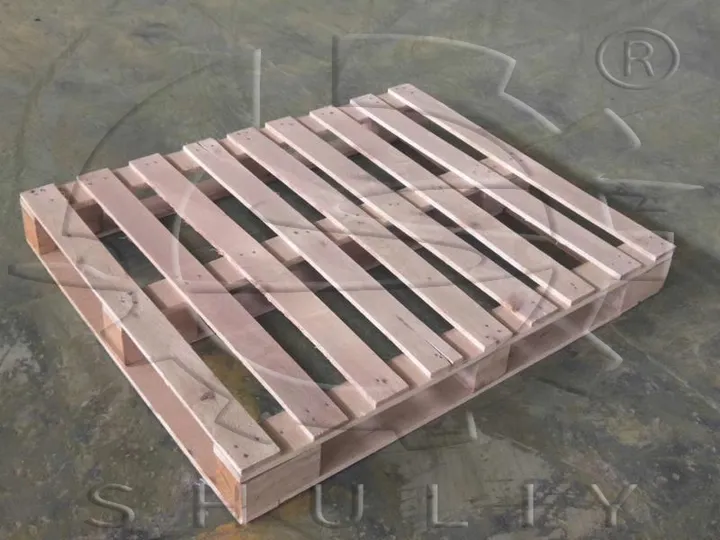
Компания Shuliy Machinery настроила и ввела в эксплуатацию системы производства деревянных поддонов более чем в 30 странах. Наши инженеры понимают допуски, схемы крепления и требования термообработки по стандарту ISPM-15, которые определяют, получит ли поддон сертификацию EPAL или будет отбракован в порту.
Спецификации EPAL-паллет, производимых на этой линии
Линия по производству европаллет откалибрована для выпуска трех основных форматов EPAL. Каждая спецификация использует пиломатериалы из цельной сосны или ели, чтобы обеспечить однородную структуру волокон и целостность несущей способности.
| Модель | Габариты (мм) | Конструкция | Динамическая нагрузка | Статическая нагрузка | Типичные рынки |
|---|---|---|---|---|---|
| EUR-1 | 1200 × 800 × 144 | 9 шашек 3 балки 7 досок | 1 500–2 000 кг | 4 000–6 000 кг | Универсальный; наибольший спрос по всей Европе |
| EUR-2 | 1200 × 1000 × 144 | 9 шашек 3 балки 7 досок | 1 500–2 000 кг | 4 000–6 000 кг | Складское хозяйство Великобритании, Нидерландов, Финляндии |
| Половинный | 800 × 600 × 144 | 6 шашек 2 балки 5 досок | 800–1 000 кг | 2 000–3 000 кг | Розничная дистрибуция и логистика посылок |
- Конструктивные варианты: Линия позволяет собирать как трёхпрогонные, так и периметральные конфигурации путём изменения расстановки шашек и последовательности забивки гвоздей.
- Маркировка сертификации: Каждый поддон получает брендирование EPAL, штамп EUR и идентификаторы термической обработки IPPC/ISPM-15, выжигаемые на боковых продольных досках — обязательное требование для трансграничных перевозок в еврозоне и за её пределами.
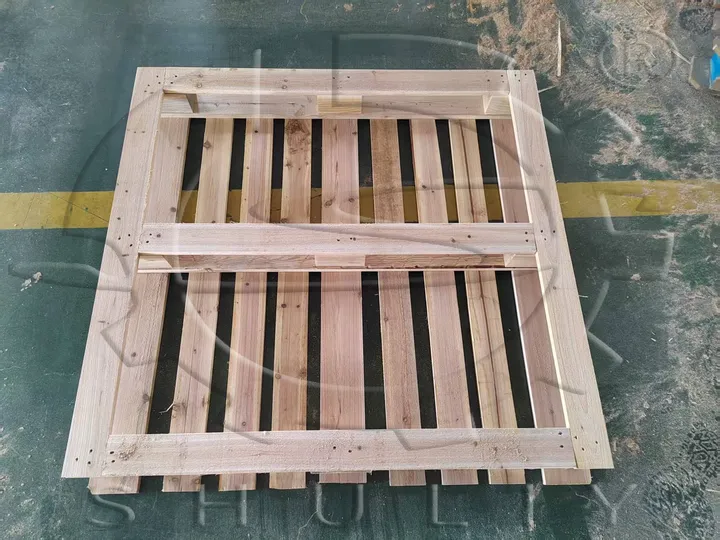
Как выглядит полный производственный цикл линии по изготовлению деревянных поддонов?
Система сборки деревянных поддонов следует линейному процессу от сырой доски до штабеля готовой продукции. Ниже приведен стандартный рабочий процесс, настроенный для предприятия EPAL средней мощности.
| Этап | Станция | Функция |
|---|---|---|
| 1 | Склад сырья | Пиломатериалы проверяются, сортируются и ставятся в очередь на распил |
| 2 | Торцовочный станок с ЧПУ | Доски распиливаются на точные длины для настила, продольных брусьев и шашек |
| 3 | Подготовка шашек | Деревянные шашки обрезаются, фасуются и предварительно сверлятся под забивку гвоздей |
| 4 | Сборка ножек поддона (гвоздезабивной станок для шашек) | Шашки крепятся к нижним продольным брусьям для формирования базовой рамы |
| 5 | Основной гвоздезабивной станок | Доски верхнего настила прибиваются к основанию; используются крепежи разной длины |
| 6 | Станция поворота | Поддон поворачивается для доступа ко всем четырем сторонам |
| 7 | Пресс для клеймения | Маркировка EPAL/EUR/ISPM-15 впрессовывается в боковые продольные брусья |
| 8 | Фаска углов | Скос под углом 45° на всех четырех углах для въезда вилочного погрузчика |
| 9 | Станция переворота | Поддон переворачивается для единообразной ориентации при штабелировании |
| 10 | Автоматическое штабелирование | Готовые поддоны укладываются слоями и выравниваются для обвязки |
| 11 | Буферная платформа | Штабели поддонов удерживаются для обертывания или прямой загрузки |
Технические характеристики оборудования по этапам производства
Линия по производству европоддонов состоит из девяти интегрированных станков. Каждый агрегат подобран с учетом совместимости с допусками EPAL и режимом непрерывной работы.
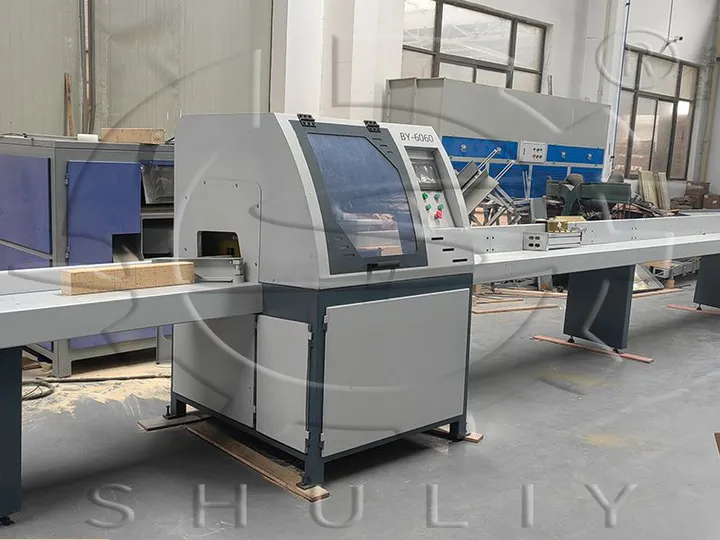
ЧПУ-станок для торцовки пиломатериалов
| Параметр | Характеристика |
|---|---|
| Модель | SL-CS6000 |
| Пильный диск | 450 мм, твердосплавный (бренд Jintian) |
| Цикл реза | 2–3 секунды на доску |
| Мощность двигателя | 7,5 кВт, 380В, 3 фазы |
| Система управления | Промышленный контроллер Delta + сенсорная панель HMI |
| Пневматика | Цилиндры Smag, реле Schneider |
| Макс. размер заготовки | 6000×200×110 мм (Д×Ш×В) |
| Габариты станка | 8500×1100×1300 мм |
Этот ЧПУ-станок обеспечивает повторяемую длину реза для продольных брусков, настильных досок и заготовок шашек. Сенсорный интерфейс сохраняет рецепты для форматов EUR-1, EUR-2 и половинного размера, сокращая время переналадки между заказами.
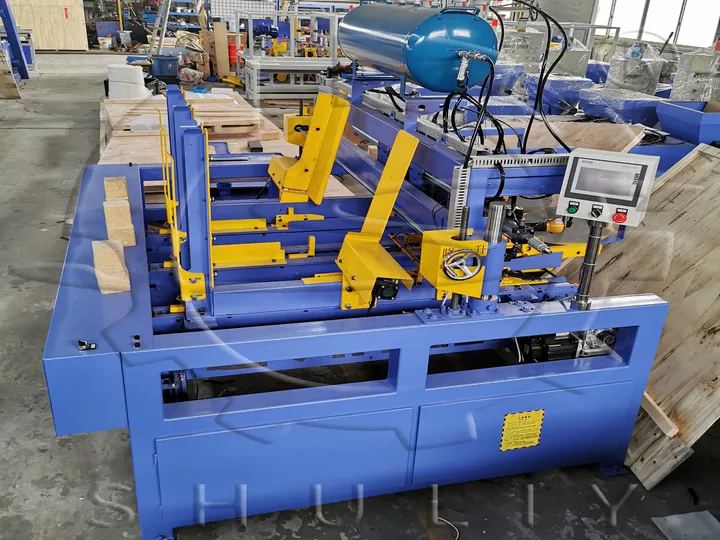
Гвоздезабивной станок для паллетных блоков (предварительная сборка ножек)
| Параметр | Характеристика |
|---|---|
| Модель | SL-BN1300 |
| Рабочий диапазон | 800–1300 мм |
| Нейлеры | Stanley Bostitch 70 series × 3 |
| Давление воздуха | 0,8 МПа |
| Время цикла | 4–8 секунд на сборку одной лаги |
| Привод | Сервомотор 1,2 кВт, 220 В |
| Управление | Siemens PLC + сенсорный экран |
| Габариты | 2400×2200×2100 мм |
Блочный нейлер предварительно собирает девятиблочную базовую раму. Операторы укладывают тетивы и блоки в приспособление; станок автоматически забивает все крепежи, обеспечивая правильную геометрию перед передачей на главную сборочную станцию.
Основной станок для сборки паллет EPAL
| Параметр | Характеристика |
|---|---|
| Модель | SL-PN1300 |
| Рабочий диапазон | 800×800 – 1300×1300 мм |
| Гвоздезабивные пистолеты (короткие) | 58 мм Bostitch × 3 (открытые участки настила) |
| Гвоздезабивные пистолеты (длинные) | 80 мм Bostitch × 3 (над шашками) |
| Давление воздуха | 0,8 МПа |
| Время цикла | ~7 секунд на поддон |
| Привод | Сервомотор 1,5 кВт, 380 В |
| Управление | ПЛК Delta + сенсорный экран |
| Укладка | Гидравлический/пневматический автоматический сброс |
| Габариты | 2300×2500×2500 мм |
Основной гвоздезабивной станок завершает сборку поддона, прикрепляя верхние доски настила к предварительно собранному основанию. Комбинированная длина крепежа обеспечивает сопротивление вырыву в местах расположения шашек, минимизируя при этом напряжение материала на открытых пролетах.
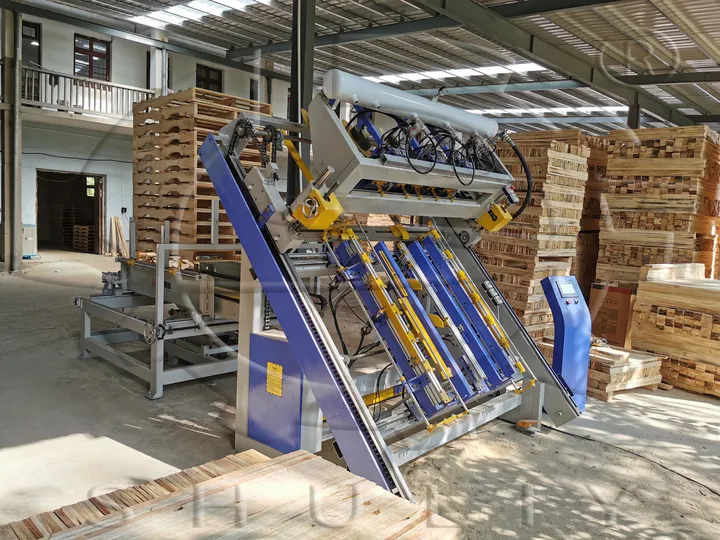
Поворотный станок для поддонов
| Параметр | Характеристика |
|---|---|
| Модель | SL-PR2500 |
| Габариты | 2500×2100×1600 мм |
| Вес | 500 кг |
| Управление | Встроенный сенсорный экран, автоматическая подача |
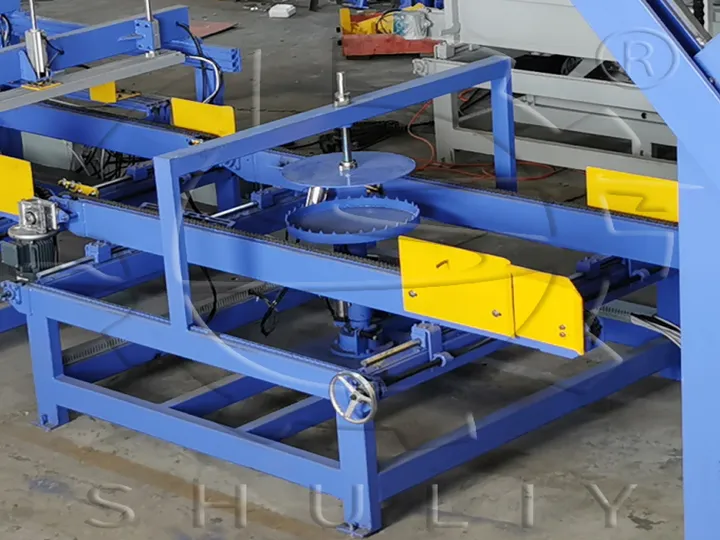
Машина для клеймения паллет EPAL
| Параметр | Характеристика |
|---|---|
| Модель | SL-BP1300 |
| Рабочий диапазон | 800–1300 мм |
| Клеймильные головки | 4–6 станций (индивидуальные клише под заказчика) |
| Материал клише | Закаленная инструментальная сталь |
| Привод | Пневматический, 0,8 МПа |
| Датчики | Датчики приближения для контроля наличия паллеты |
| Двигатель | 1,5 кВт, 380 В |
| Управление | Интегрированный в линию ПЛК, сенсорный экран |
| Габариты | 2300×1900×1500 мм |
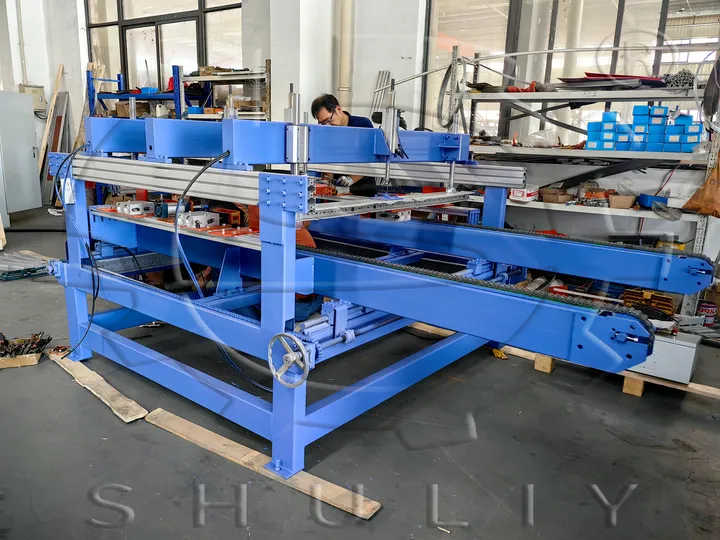
Станок для обрезки углов паллет
| Параметр | Характеристика |
|---|---|
| Модель | SL-CC1300 |
| Рабочий диапазон | 800–1300 мм |
| Пильный диск | 355 мм, сплав, 2900 об/мин |
| Давление воздуха | 0,8 МПа |
| Мощность двигателя | 8,8 кВт, 380 В |
| Управление | Интегрированный ПЛК, сенсорный экран |
| Режим работы | Автоматическая подача, одновременная четырехсторонняя фаска |
| Габариты | 2700×2300×1200 мм |
Срезает фаски под углом 45° на всех четырех углах, обеспечивая плавный заезд вилочного погрузчика с любого направления и предотвращая сколы кромок при транспортировке.
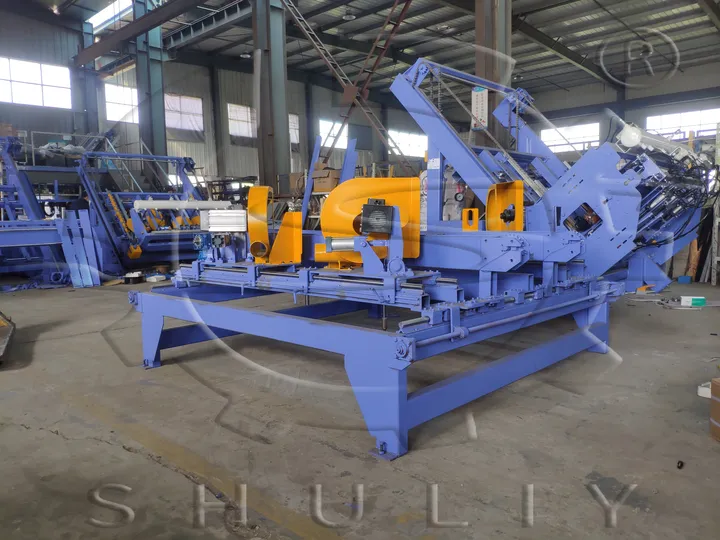
Кантователь паллет
| Параметр | Характеристика |
|---|---|
| Модель | SL-PF3300 |
| Рабочий диапазон | 800–1300 мм |
| Давление воздуха | 0,8 МПа |
| Время цикла | 4–8 секунд на переворот |
| Двигатели | 1,5 кВт + 0,75 кВт × 2, 380 В |
| Управление | Встроенное в линию, автоматическая непрерывная подача |
| Габариты | 3300×2000×1300 мм |
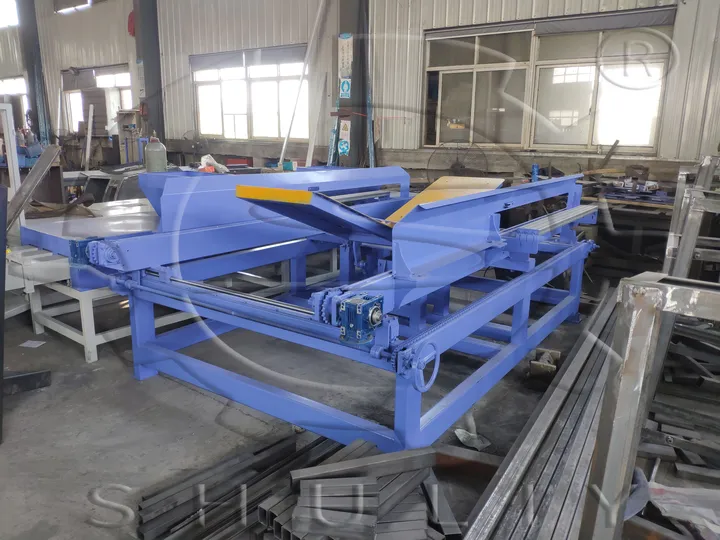
Автоматический паллетайзер
| Параметр | Характеристика |
|---|---|
| Модель | SL-PS2900 |
| Рабочий диапазон | 800–1300 мм |
| Давление воздуха | 0,8 МПа |
| Время цикла | 4–8 секунд на слой |
| Двигатель | 1,5 кВт, 220 В |
| Управление | Встроенное в линию, автоматическое формирование слоя |
| Габариты | 2900×2100×1760 мм |
Укладывает готовые поддоны слоями в ровные стопки (обычно 10–15 единиц в высоту) для обвязки и вывоза вилочным погрузчиком.
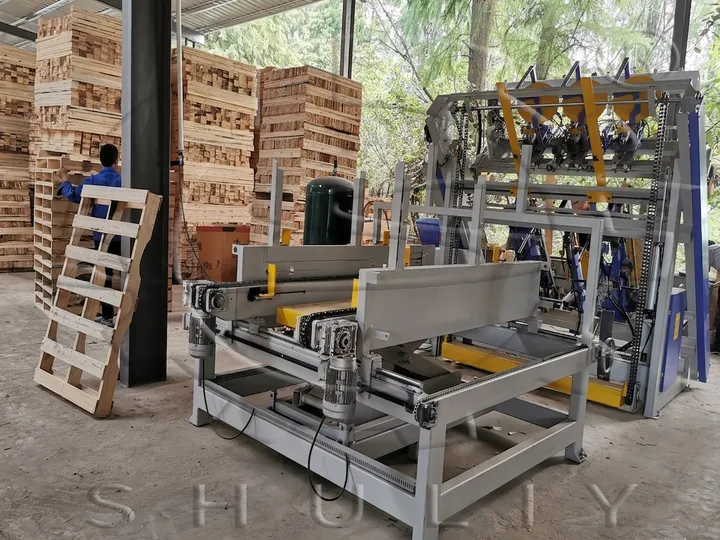
Буферная платформа готовой продукции
| Параметр | Характеристика |
|---|---|
| Модель | SL-BP4000 |
| Длина платформы | 4000 мм |
| Рабочий диапазон | Паллеты 800–1300 мм |
| Привод | Двигатель 0,75 кВт |
| Функция | Временное накопление перед обмоткой или отгрузкой |
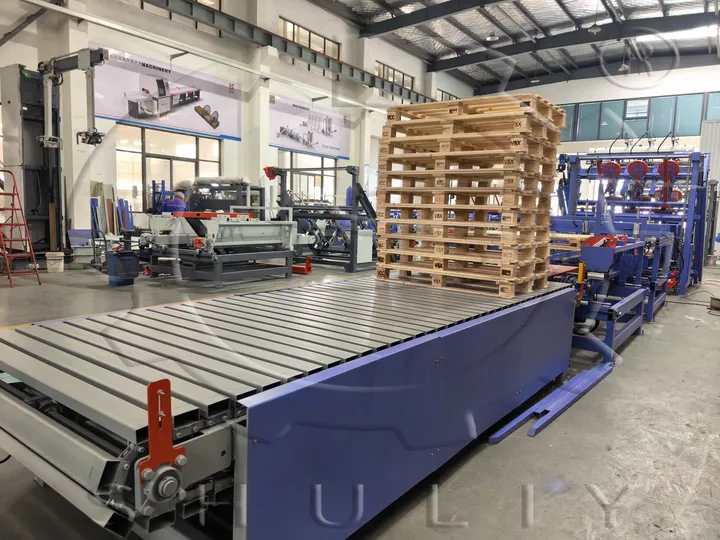
Требования к помещению и персоналу
| Параметр | Характеристика |
|---|---|
| Общая длина линии | ~15 метров |
| Ширина линии | 2,5–3 метра |
| Максимальная высота оборудования | 3 метра |
| Рекомендуемая высота потолка | от 4,5 метров |
| Нагрузка на пол | Железобетон, не менее 5 т/м² |
| Электроснабжение | 380 В, 3 фазы, суммарно 60–80 кВт |
| Сжатый воздух | 0,8 МПа, производительность 500 л/мин |
| Персонал (автоматизированная конфигурация) | 1 оператор для загрузки материала; все остальные посты автоматические |
| Персонал (традиционная конфигурация) | Сборка блоков: 2 оператора; все последующие посты: 1 оператор |
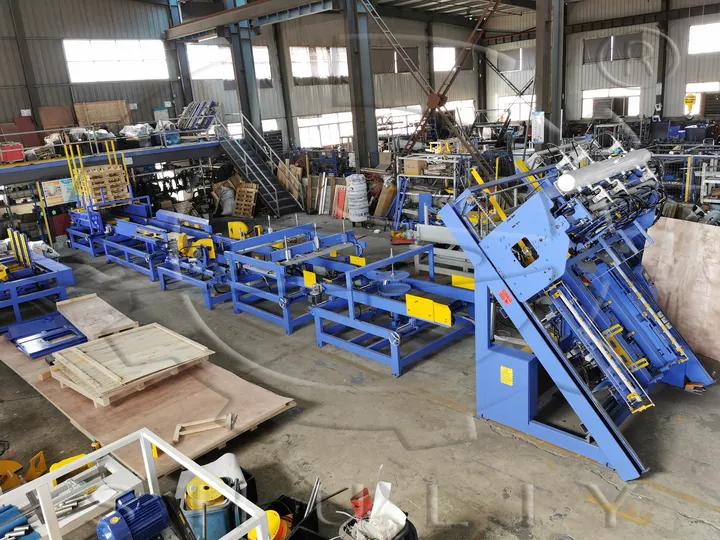
Как линия по производству деревянных поддонов обеспечивает соблюдение стандартов качества и соответствия?
Каждый поддон, произведенный на этой линии изготовления поддонов из массива древесины, проверяется на:
- Допуски по размерам: длина, ширина и высота в пределах ±2 мм от спецификации EPAL
- Расположение крепежа: схема забивки гвоздей соответствует чертежам EPAL; минимум 78 крепежных элементов на поддон EUR-1
- Геометрия углов: фаска под углом 45°, проверяемая шаблонным калибром
- Четкость маркировки: штампы EPAL/EUR/ISPM-15 четкие и правильно расположенные
- Влажность древесины: пиломатериал высушен до влажности 18–22% перед раскроем для предотвращения коробления
Оборудование полностью протестировано и откалибровано перед отгрузкой.
- Стандартная гарантия: 12 месяцев с момента ввода в эксплуатацию.
- Поставка: два контейнера 40 HQ.
- Срок изготовления: 45 дней с момента подтверждения заказа.
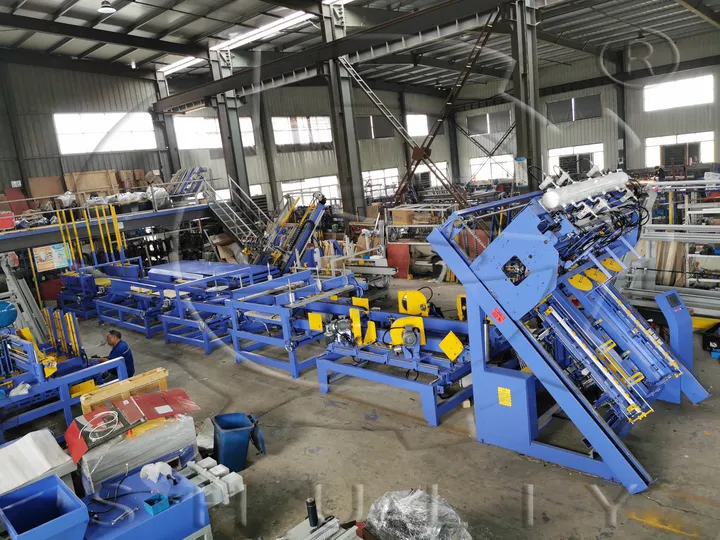
Почему стоит выбрать Shuliy для вашей системы производства поддонов?
- Экспертиза в соответствии с EPAL: Мы понимаем требования к сертификации и можем проконсультировать по интеграции камеры термообработки.
- Модульное расширение: начните с производства на EUR-1 и добавьте возможность EUR-2 или половинного размера позже.
- Глобальная сеть запчастей: крепеж Bostitch, элементы управления Delta и компоненты Siemens обслуживаются локально в большинстве регионов.
- Удаленная диагностика: ПЛК с поддержкой Ethernet позволяют нашим инженерам проводить диагностику из головного офиса.
Часто задаваемые вопросы
Может ли линия производить поддоны нестандартных размеров?
Какая древесина рекомендуется для производства поддонов?
Сколько времени занимает переналадка с одного размера поддона на другой?
Можно ли модернизировать линию в будущем при увеличении производственных потребностей?
Каков ожидаемый срок службы оборудования?
Какие расходные материалы требуются в процессе эксплуатации?
Может ли линия работать непрерывно в несколько смен?
Какое обучение предоставляется после покупки линии?
Сколько заводских площадей требуется для хранения сырья и готовых поддонов?
Доступна ли удаленная техническая поддержка после установки?
Какие факторы больше всего влияют на себестоимость производства поддонов?
Можно ли интегрировать линию с системой термообработки?
Сопутствующее оборудование
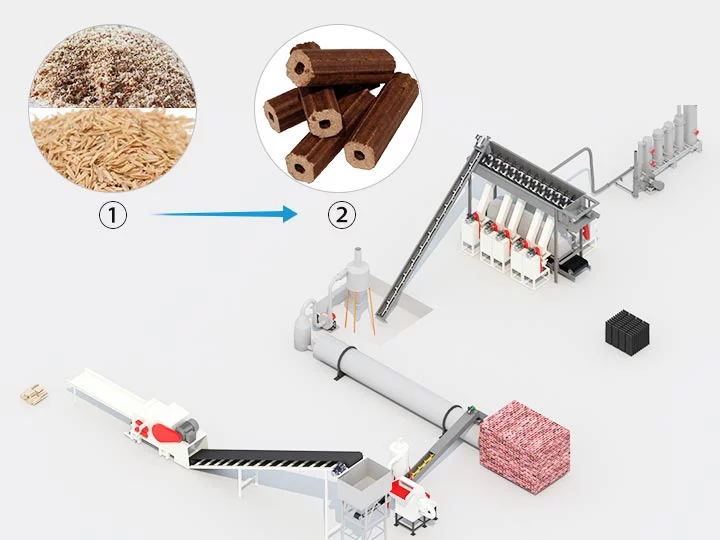
Sawdust Block Making Production Line
Эта интегрированная производственная линия состоит из узлов дробления, сушки, смешивания, высокотемпературного прессования и резки, преобразуя опилки, стружку и рисовую шелуху в твердые компактные древесные брикеты. Готовые брикеты служат биотопливом, опорой для упаковки и сырьем для строительства в различных отраслях промышленности.
Ключевые преимущества
- Широкий спектр сырья: Перерабатывает разнообразные древесные и сельскохозяйственные отходы, снижая затраты на утилизацию более чем на 35% и превращая отходы в прибыльную продукцию.
- Настраиваемая производительность: Регулируемые пресс-формы позволяют производить брикеты различных размеров, при этом типичная производительность линии составляет от 1 до 4,5 тонн в час.
- Энергоэффективность и экологичность: Оптимизированная конструкция прессования снижает удельное энергопотребление на 30% по сравнению с обычным оборудованием, не требуется дополнительных химических связующих.
- Высокая ценность продукта: Спекшиеся брикеты обладают более чем на 20% более высокой теплотворной способностью, чем рыхлые сырые опилки, что значительно сокращает расходы на хранение и транспортировку.
- Низкие трудозатраты: Полностью непрерывный автоматический рабочий процесс сокращает количество операторов на площадке на 60% по сравнению с разрозненной ручной обработкой.