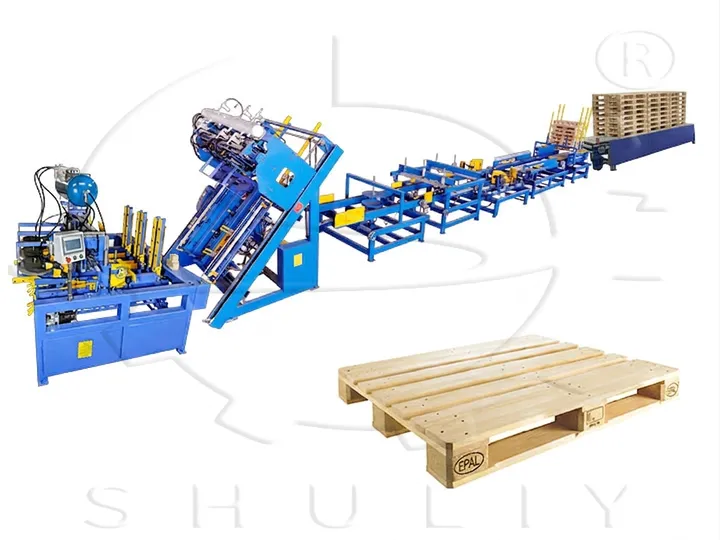
목재 팔레트 생산 라인은 인증된 EPAL 유로 팔레트를 원목으로 제조하도록 설계된 통합 생산 시스템입니다. 이 완벽한 팔레트 제조 시스템은 원목 소나무 또는 가문비나무 판재를 가공하여 물류, 창고 보관 및 국제 운송에 필요한 유럽 표준을 충족하는 4방향 입출고 팔레트로 완성합니다. 구성에 따라 이 라인은 교대조당 800~1,200개의 EPAL 인증 제품을 생산할 수 있습니다.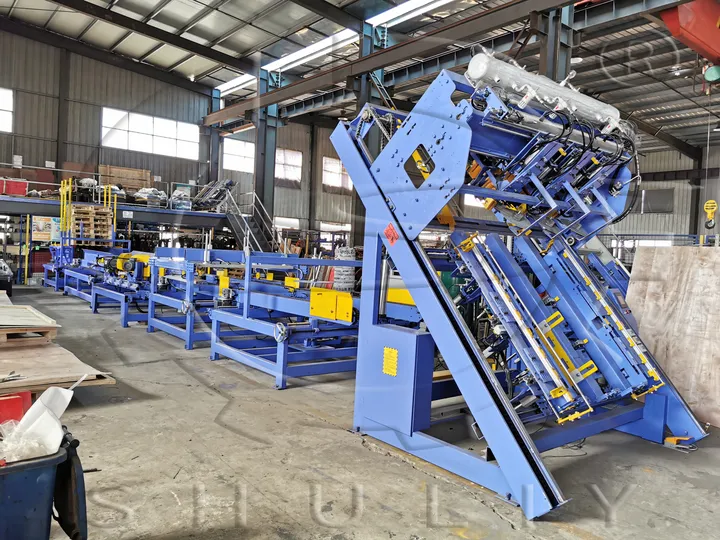
톱밥과 합성 바인더에 의존하는 압축 팔레트 공장과 달리, 이 고체 목재 팔레트 조립 라인은 천연 목재를 사용합니다. 생산된 팔레트는 뛰어난 동적 하중 용량(최대 2,000kg)과 정적 적층 강도(최대 6,000kg)를 제공하여 유럽, 중동 및 아프리카 전역의 중장비 공급망에서 선호되는 선택입니다.
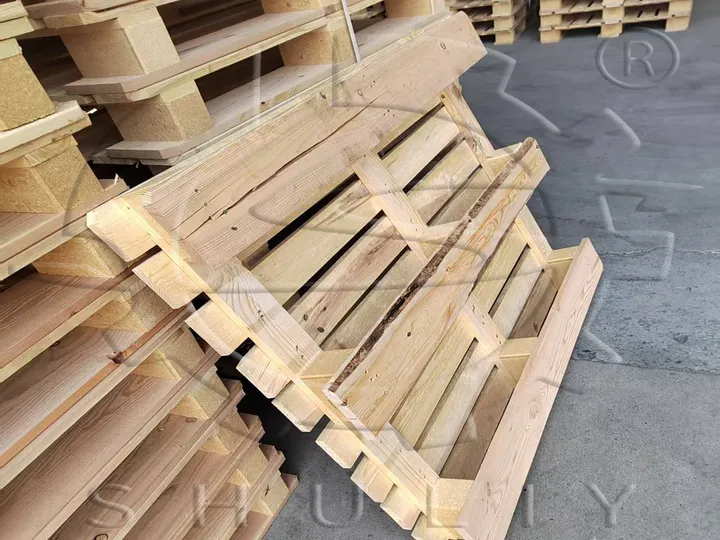
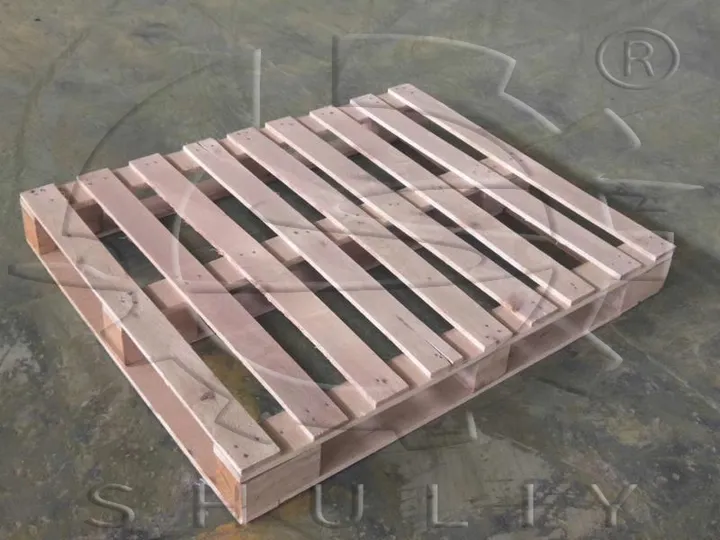
슐리 기계는 30개국 이상에서 목재 팔레트 생산 시스템을 구성 및 시운전하였습니다. 당사 엔지니어는 팔레트가 EPAL 인증을 획득하거나 항구에서 반송되는지를 결정하는 공차, 체결 패턴 및 ISPM-15 열처리 요구 사항을 이해하고 있습니다.
본 라인에서 생산되는 EPAL 팔레트 사양
유로 팔레트 제조 라인은 세 가지 주류 EPAL 규격을 생산하도록 교정되어 있습니다. 각 사양은 균일한 결 구조와 하중 지지력을 보장하기 위해 견고한 소나무 또는 가문비나무 목재를 사용합니다.
| 모델 | 치수 (mm) | 구조 | 동하중 | 정하중 | 주요 시장 |
|---|---|---|---|---|---|
| EUR-1 | 1200 × 800 × 144 | 블록 9개 빔 3개 판자 7개 | 1,500–2,000 kg | 4,000–6,000 kg | 범용; 유럽 전역에서 가장 높은 수요 |
| EUR-2 | 1200 × 1000 × 144 | 블록 9개 빔 3개 판자 7개 | 1,500–2,000 kg | 4,000–6,000 kg | 영국, 네덜란드, 핀란드 창고업 |
| 하프 사이즈 | 800 × 600 × 144 | 블록 6개 빔 2개 판자 5개 | 800–1,000 kg | 2,000–3,000 kg | 소매 유통 및 소포 물류 |
- 구조 변형: 해당 라인은 블록 배치와 못 박기 순서를 조정하여 3-러너 및 테두리 베이스 구성 모두를 조립할 수 있습니다.
- 인증 마킹: 모든 팔레트는 측면 스트링거에 EPAL 브랜딩, EUR 스탬프, IPPC/ISPM-15 열처리 식별자가 양각으로 표시되며, 이는 유로존 및 그 외 지역 간 국경을 넘는 선적에 필수입니다.
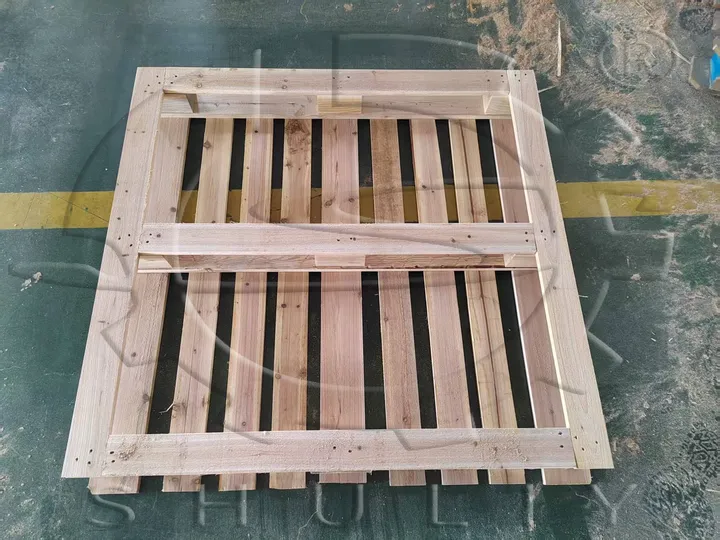
목재 팔레트 생산 라인의 전체 생산 공정은 무엇인가요?
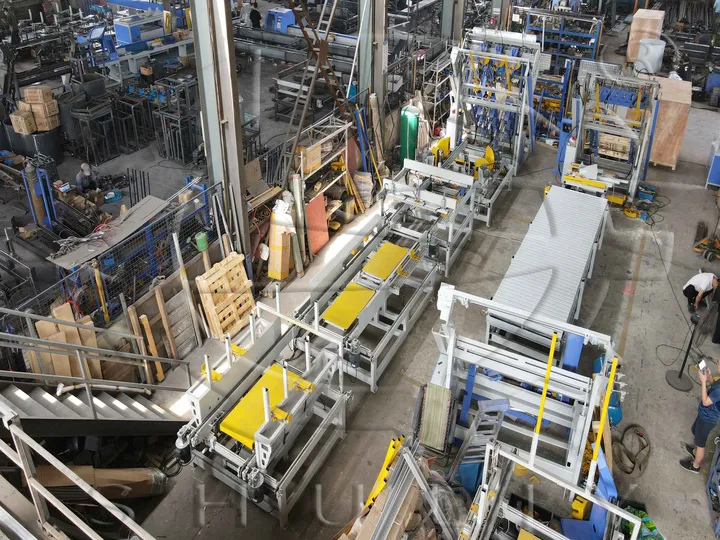
목재 팔레트 조립 시스템은 원자재 보드에서 적층된 완제품까지 선형 공정을 따릅니다. 다음은 중간 용량 EPAL 시설에 맞게 구성된 표준 작업 흐름입니다.
| 단계 | 스테이션 | 기능 |
|---|---|---|
| 1 | 원자재 적치 | 견고한 목재 보드 검사, 분류 및 절단 대기열 |
| 2 | CNC 절단 톱 | 데크 보드, 스트링거 및 블록용 정밀 길이로 보드 절단 |
| 3 | 블록 준비 | 목재 블록 절단, 모따기, 및 못 박기용 사전 드릴링 |
| 4 | 팔레트 다리 조립(블록 네일러) | 블록을 하부 스트링거에 고정하여 베이스 프레임 형성 |
| 5 | 메인 네일링 머신 | 상부 데크 보드를 베이스에 못 박음; 혼합 길이 체결구 적용 |
| 6 | 회전 스테이션 | 네 면 모두 접근 가능하도록 팔레트 회전 |
| 7 | 브랜딩 프레스 | EPAL/EUR/ISPM-15 마크를 측면 스트링거에 엠보싱 |
| 8 | 코너 모따기 | 지게차 진입을 위해 네 모서리 45° 베벨 절단 |
| 9 | 플립 스테이션 | 균일한 적층 방향을 위해 팔레트 뒤집기 |
| 10 | 자동 적층 | 완성된 팔레트를 층층이 쌓고 밴딩을 위해 정렬 |
| 11 | 버퍼 플랫폼 | 적층된 팔레트를 래핑 또는 직접 적재를 위해 보관 |
생산 단계별 장비 사양
유로 팔레트 생산 라인은 9개의 통합 기계로 구성됩니다. 각 장치는 EPAL 공차 기준 및 연속 운전 조건에 맞게 선정되었습니다.
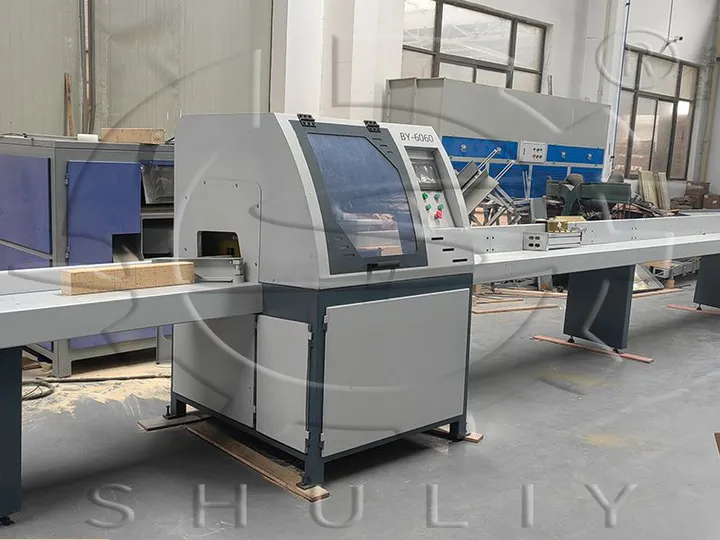
CNC 목재 절단 톱
| 파라미터 | 사양 |
|---|---|
| 모델 | SL-CS6000 |
| 톱날 | 450mm 합금 초경 (진티엔 브랜드) |
| 절단 사이클 | 판재당 2~3초 |
| 모터 출력 | 7.5kW, 380V 3상 |
| 제어 시스템 | 델타 산업용 PLC + 터치스크린 HMI |
| 공압 장치 | 스마그 실린더, 슈나이더 릴레이 |
| 최대 가공물 | 6000×200×110mm (L×W×H) |
| 기계 치수 | 8500×1100×1300mm |
이 CNC 톱은 스트링거, 데크 보드 및 블록 재고에 대해 반복 가능한 절단 길이를 제공합니다. 터치스크린 인터페이스는 EUR-1, EUR-2 및 하프 사이즈 포맷에 대한 레시피를 저장하여 주문 간 전환 시간을 단축합니다.
팔레트 블록 네일러 (다리 사전 조립)
| 파라미터 | 사양 |
|---|---|
| 모델 | SL-BN1300 |
| 작업 범위 | 800–1300 mm |
| 네일 건 | Stanley Bostitch 70 시리즈 × 3 |
| 공기압 | 0.8 MPa |
| 사이클 타임 | 다리 조립당 4–8초 |
| 구동 | 1.2 kW 서보 모터, 220V |
| 제어 | Siemens PLC + 터치스크린 |
| 치수 | 2400×2200×2100 mm |
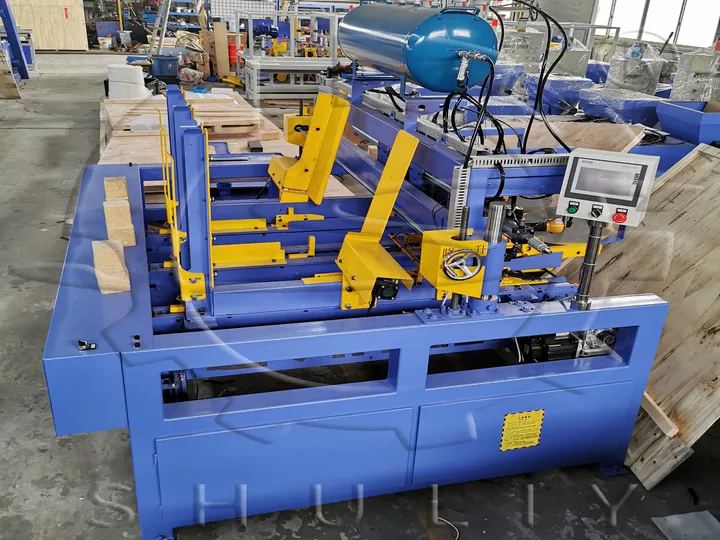
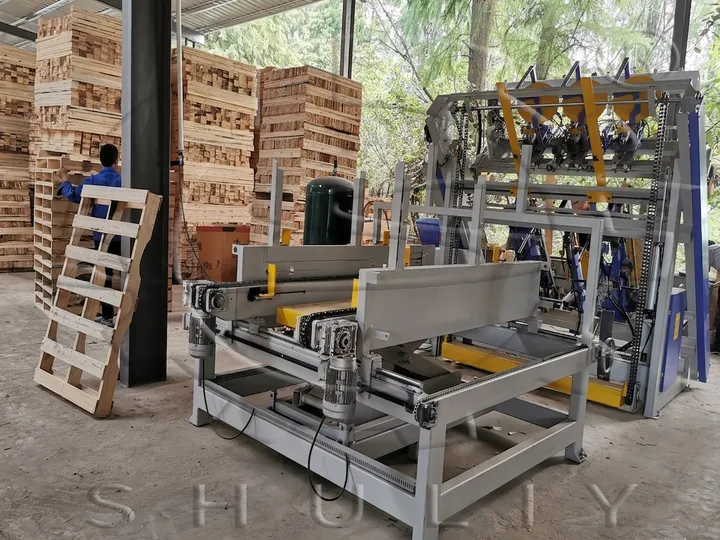
블록 네일러는 9개의 블록으로 구성된 베이스 프레임을 사전 조립합니다. 작업자가 스트링거와 블록을 지그에 배치하면, 기계가 모든 체결구를 자동으로 박아 정사각형 형상을 보장한 후 메인 네일링 스테이션으로 이송합니다.
EPAL 팔레트 네일링 메인 머신
| 파라미터 | 사양 |
|---|---|
| 모델 | SL-PN1300 |
| 작업 범위 | 800×800 ~ 1300×1300 mm |
| 숏 네일 건 | 58 mm Bostitch × 3 (개방 데크 영역) |
| 롱 네일 건 | 80 mm Bostitch × 3 (블록 위치) |
| 공기압 | 0.8 MPa |
| 사이클 타임 | 팔레트당 약 7초 |
| 구동 | 1.5 kW 서보 모터, 380V |
| 제어 | Delta PLC + 터치스크린 |
| 적재 | 유압/공압 자동 배출 |
| 치수 | 2300×2500×2500 mm |
메인 네일링 머신은 사전 조립된 베이스에 상판 데크 보드를 고정하여 팔레트를 완성합니다. 혼합된 패스너 길이는 블록 위치에서 인발 저항을 보장하면서 개방 구간의 재료 응력을 최소화합니다.
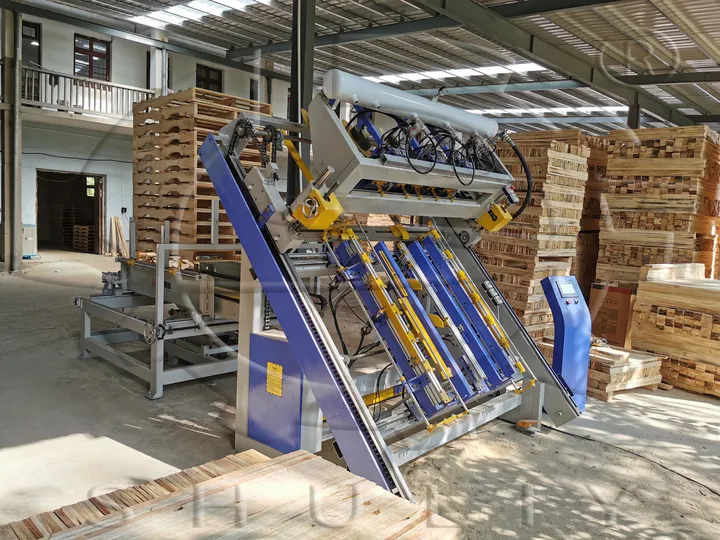
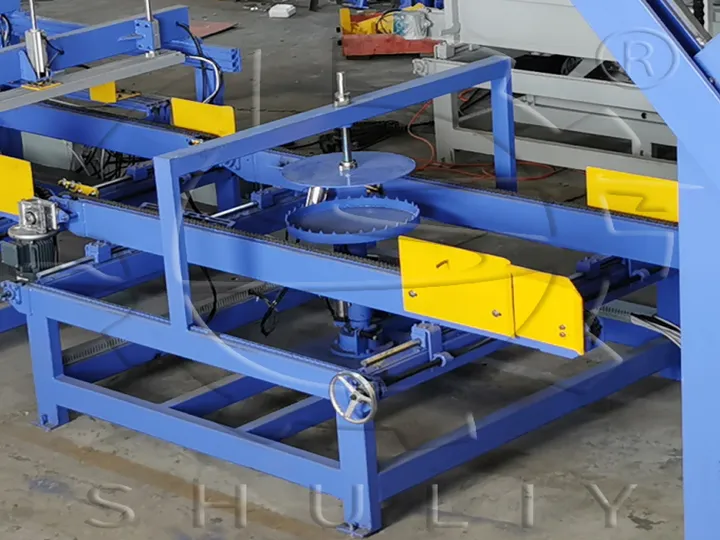
팔레트 회전기
| 파라미터 | 사양 |
|---|---|
| 모델 | SL-PR2500 |
| 크기 | 2500×2100×1600 mm |
| 중량 | 500 kg |
| 제어 방식 | 통합 터치스크린, 자동 투입 |
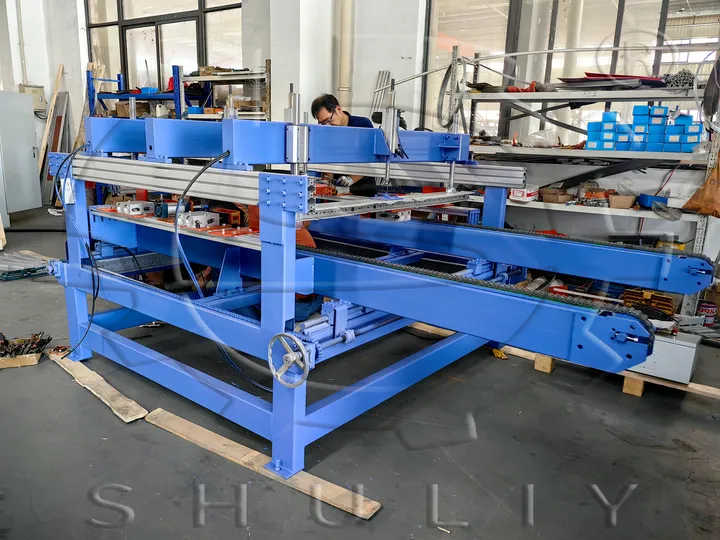
EPAL 팔레트 브랜딩 머신
| 파라미터 | 사양 |
|---|---|
| 모델 | SL-BP1300 |
| 작업 범위 | 800–1300 mm |
| 브랜딩 헤드 | 4–6 스테이션 (고객 맞춤형 금형) |
| 금형 재질 | 경화 공구강 |
| 구동 방식 | 공압식, 0.8 MPa |
| 센싱 | 팔레트 감지용 근접 센서 |
| 모터 | 1.5 kW, 380V |
| 제어 | 라인 통합 PLC, 터치스크린 |
| 크기 | 2300×1900×1500 mm |
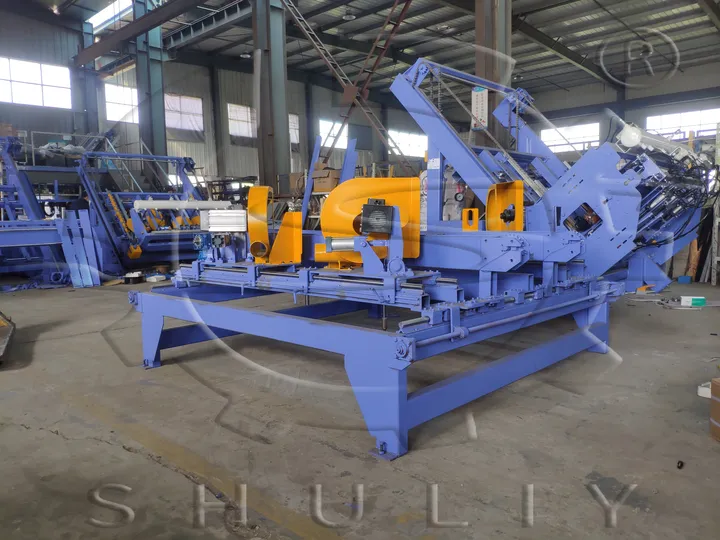
팔레트 코너 커터
| 파라미터 | 사양 |
|---|---|
| 모델 | SL-CC1300 |
| 작업 범위 | 800–1300 mm |
| 톱날 | 355 mm 합금, 2900 RPM |
| 공기압 | 0.8 MPa |
| 모터 출력 | 8.8 kW, 380V |
| 제어 방식 | 라인 통합 PLC, 터치스크린 |
| 작동 방식 | 자동 투입, 4코너 동시 모따기 |
| 외형 치수 | 2700×2300×1200 mm |
4개 모서리에 45° 베벨을 절단하여 모든 방향에서 원활한 지게차 진입이 가능하며, 핸들링 시 모서리 파손을 방지합니다.
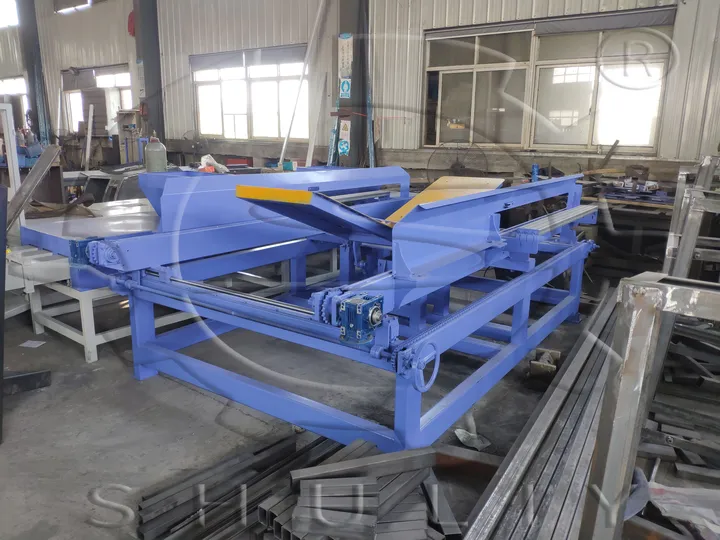
팔레트 플리퍼
| 파라미터 | 사양 |
|---|---|
| 모델 | SL-PF3300 |
| 작업 범위 | 800–1300 mm |
| 공기압 | 0.8 MPa |
| 사이클 타임 | 회전당 4~8초 |
| 모터 | 1.5 kW + 0.75 kW × 2, 380V |
| 제어 방식 | 라인 통합형, 자동 연속 공급 |
| 크기 | 3300×2000×1300 mm |
자동 팔레타이저
| 파라미터 | 사양 |
|---|---|
| 모델 | SL-PS2900 |
| 작업 범위 | 800–1300 mm |
| 공기압 | 0.8 MPa |
| 사이클 타임 | 레이어당 4–8초 |
| 모터 | 1.5 kW, 220V |
| 제어 방식 | 라인 통합형, 자동 레이어 포밍 |
| 외형 치수 | 2900×2100×1760 mm |
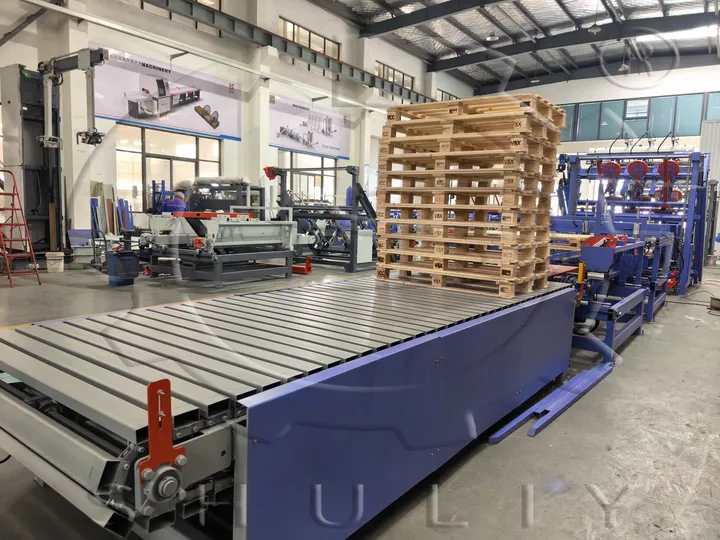
완성된 팔레트를 균일한 적층(일반적으로 10~15단 높이)으로 쌓아 밴딩 및 지게차 반출이 가능하도록 합니다.
완제품 버퍼 플랫폼
| 파라미터 | 사양 |
|---|---|
| 모델 | SL-BP4000 |
| 플랫폼 길이 | 4000 mm |
| 작동 범위 | 800–1300 mm 팔레트 |
| 구동 방식 | 0.75 kW 모터 |
| 기능 | 랩핑 또는 출고 전 임시 적체 |
설비 요구 사항 및 인력 구성
| 항목 | 사양 |
|---|---|
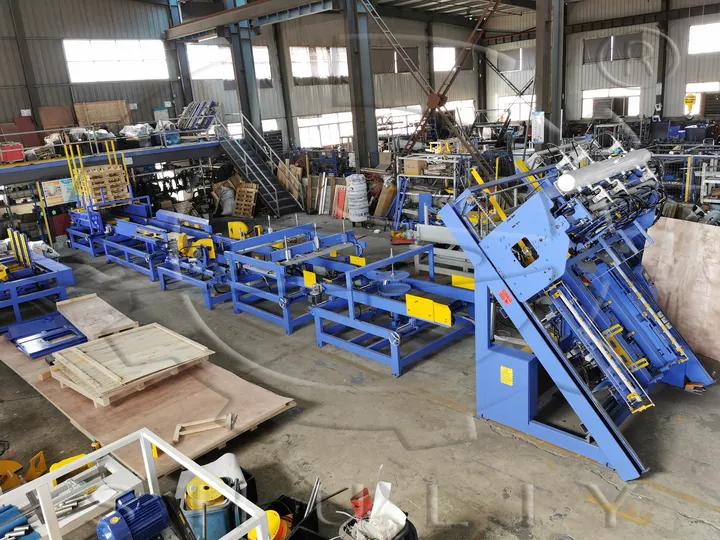
| 총 라인 길이 | 약 15미터 |
| 라인 폭 | 2.5~3미터 |
| 최대 기계 높이 | 3미터 |
| 권장 천장 높이 | 4.5미터 이상 |
| 바닥 하중 | 철근 콘크리트, 최소 5t/m² |
| 전원 공급 | 380V 3상, 총 60~80kW |
| 압축 공기 | 0.8MPa, 500L/min 용량 |
| 인력 구성 (자동화 설정) | 자재 투입: 작업자 1명; 기타 모든 공정 자동 |
| 인력 구성 (기존 설정) | 블록 네일링: 작업자 2명; 모든 후공정: 작업자 1명 |
목재 팔레트 생산 라인은 어떻게 품질 및 규격 기준을 충족하나요?
이 견목 팔레트 제조 라인에서 생산되는 모든 팔레트는 다음 항목에 대해 검사됩니다:
- 치수 공차: 길이, 너비, 높이 모두 EPAL 사양 대비 ±2 mm 이내
- 체결구 위치: 못 패턴이 EPAL 도면과 일치; EUR-1 팔레트당 최소 78개 체결구
- 모서리 형상: 템플릿 게이지로 확인된 45° 모따기 각도
- 마킹 가독성: EPAL/EUR/ISPM-15 스탬프가 선명하고 올바른 위치에 인쇄
- 함수율: 뒤틀림 방지를 위해 절단 전 목재를 18~22% MC로 건조
모든 장비는 출하 전 완전히 테스트 및 교정됩니다.
- 표준 보증: 시운전일로부터 12개월.
- 배송: 40피트 HQ 컨테이너 2대.
- 리드 타임: 주문 확인 후 45일.
팔레트 제조 시스템으로 슐리를 선택해야 하는 이유
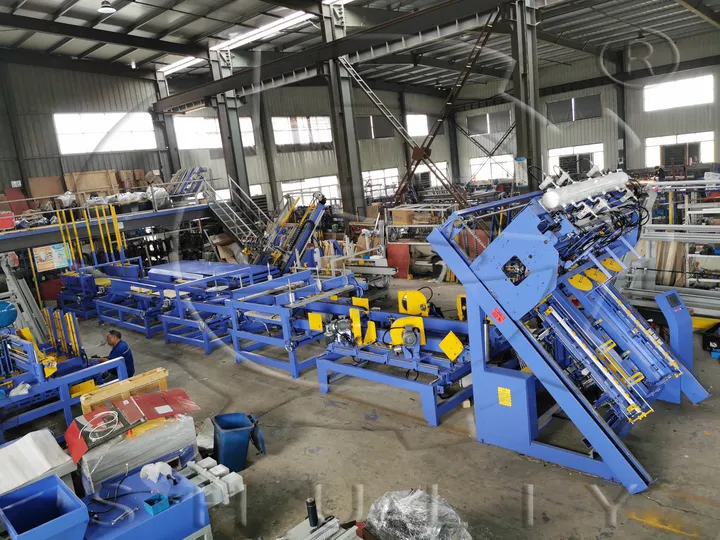
- EPAL 규정 준수 전문성: 인증 요구 사항을 이해하고 있으며, 열처리 챔버 통합에 대한 조언을 제공할 수 있습니다.
- 모듈식 확장: EUR-1 생산으로 시작하여 추후 EUR-2 또는 하프 사이즈 기능을 추가할 수 있습니다.
- 글로벌 부품 네트워크: Bostitch 체결구, Delta 컨트롤러, Siemens 부품은 대부분의 지역에서 현지 서비스를 받을 수 있습니다.
- 원격 진단: 이더넷 지원 PLC를 통해 당사 엔지니어가 본사에서 문제를 해결할 수 있습니다.
자주 묻는 질문
비표준 팔레트 사이즈도 생산이 가능한가요?
팔레트 생산에 권장되는 목재 종류는 무엇인가요?
팔레트 사이즈를 변경하는 데 얼마나 걸리나요?
향후 생산 수요 증가 시 라인을 업그레이드할 수 있나요?
장비의 예상 수명은 얼마나 되나요?
운전 중 필요한 소모품은 무엇인가요?
생산 라인을 여러 교대로 연속 운영할 수 있나요?
라인 구매 후 어떤 교육이 제공되나요?
원자재 보관 및 완제품 팔레트를 위해 필요한 공장 면적은 얼마나 되나요?
설치 후 원격 기술 지원이 가능한가요?
팔레트 생산 비용에 가장 큰 영향을 미치는 요소는 무엇인가요?
라인을 열처리 시스템과 통합할 수 있나요?
관련 장비
Sawdust Block Making Production Line
이 통합 생산라인은 파쇄, 건조, 혼합, 고압 프레싱 및 절단 유닛으로 구성되어 있으며, 톱밥, 대패밥 및 왕겨를 고체 압축 목재 블록으로 전환합니다. 완성된 블록은 다양한 산업에서 바이오매스 연료, 포장 지지대 및 건설 원자재로 사용됩니다.
핵심 장점
- 광범위한 원료 활용: 다양한 목재 및 농업 폐기물을 처리하여 폐기물 처리 비용을 35% 이상 절감하고, 폐기물을 수익성 있는 제품으로 전환합니다.
- 맞춤형 생산량: 조정 가능한 금형으로 다양한 크기의 블록을 생산하며, 일반적인 라인 생산량은 시간당 1~4.5톤입니다.
- 에너지 절약 및 친환경: 최적화된 압축 설계로 기존 장비 대비 단위 전력 소비를 30% 낮추며, 별도의 화학 바인더가 필요하지 않습니다.
- 높은 제품 가치: 압축 블록은 느슨한 생톱밥보다 20% 이상 높은 발열량을 얻어 보관 및 운송 비용을 크게 절감합니다.
- 낮은 인력 투입: 완전 연속 자동화 공정으로 분산된 수동 처리 방식에 비해 현장 작업자 수를 60% 줄입니다.