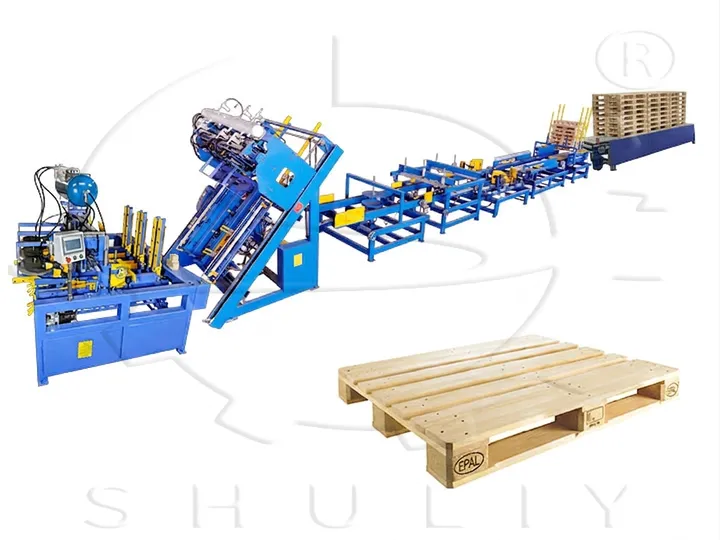
एक लकड़ी के पैलेट उत्पादन लाइन एक एकीकृत विनिर्माण प्रणाली है जिसे ठोस लकड़ी से प्रमाणित EPAL यूरो पैलेट बनाने के लिए इंजीनियर किया गया है। यह संपूर्ण पैलेट निर्माण प्रणाली कच्चे चीड़ या स्प्रूस बोर्डों को तैयार चार-तरफा प्रवेश वाले पैलेट में बदल देती है जो लॉजिस्टिक्स, वेयरहाउसिंग और अंतर्राष्ट्रीय शिपिंग के लिए यूरोपीय मानकों को पूरा करते हैं। कॉन्फ़िगरेशन के आधार पर, यह लाइन प्रति शिफ्ट 800–1,200 EPAL-प्रमाणित यूनिट का उत्पादन कर सकती है।
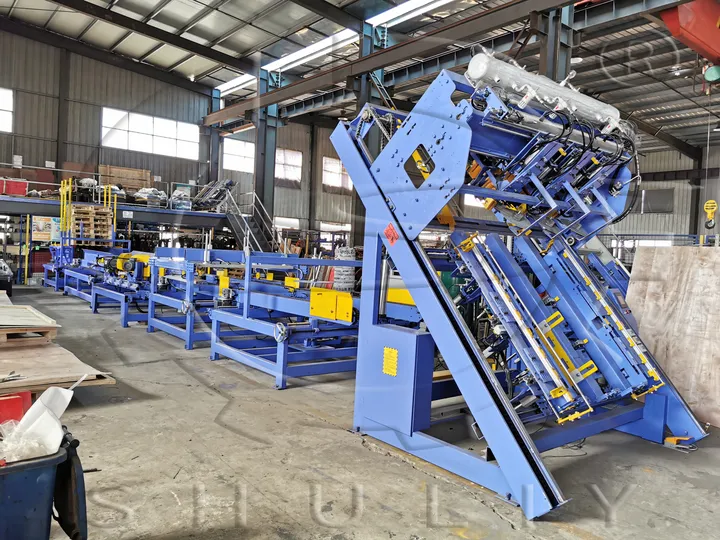
संपीड़ित पैलेट प्लांटों के विपरीत, जो चूरा और सिंथेटिक बाइंडरों पर निर्भर होते हैं, यह ठोस लकड़ी पैलेट असेंबली लाइन वास्तविक इमारती लकड़ी का उपयोग करती है। परिणामी पैलेट बेहतर डायनेमिक लोड क्षमता (2,000 किग्रा तक) और स्टैटिक स्टैकिंग स्ट्रेंथ (6,000 किग्रा तक) प्रदान करते हैं, जो उन्हें यूरोप, मध्य पूर्व और अफ्रीका भर में भारी-भरकम आपूर्ति श्रृंखलाओं के लिए पसंदीदा विकल्प बनाता है।
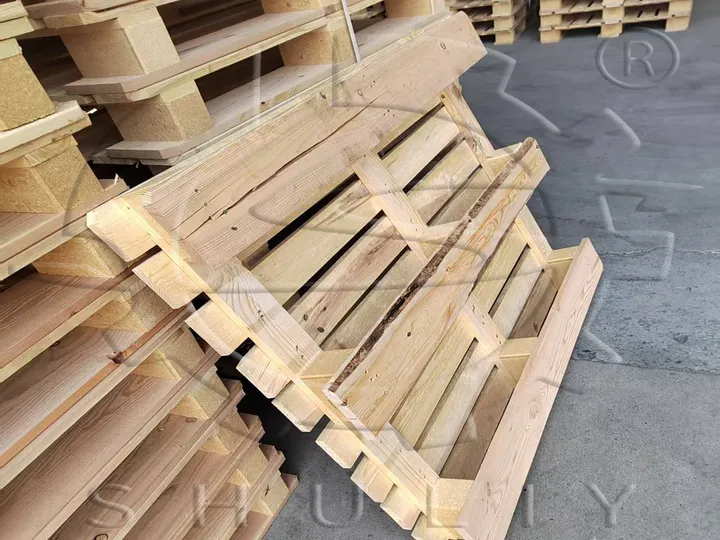
शूली मशीनरी ने 30 से अधिक देशों में लकड़ी के पैलेट उत्पादन प्रणालियों को कॉन्फ़िगर और कमीशन किया है। हमारे इंजीनियर उन सहनशीलताओं, फास्टनिंग पैटर्न और ISPM-15 हीट-ट्रीटमेंट आवश्यकताओं को समझते हैं जो यह निर्धारित करती हैं कि कोई पैलेट EPAL प्रमाणन प्राप्त करता है या बंदरगाह पर अस्वीकार कर दिया जाता है।
इस लाइन द्वारा उत्पादित EPAL पैलेट विनिर्देश
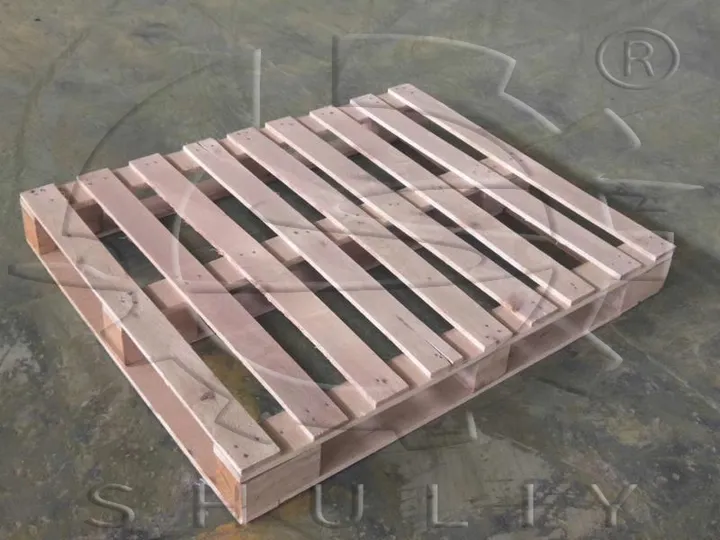
यूरो पैलेट निर्माण लाइन तीन मुख्यधारा EPAL प्रारूपों के उत्पादन के लिए कैलिब्रेटेड है। प्रत्येक विनिर्देश में स्थिर अनाज संरचना और भार-वहन अखंडता सुनिश्चित करने के लिए ठोस पाइन या स्प्रूस लकड़ी का उपयोग किया जाता है।
| मॉडल | आयाम (मिमी) | संरचना | गतिशील भार | स्थैतिक भार | प्रमुख बाजार |
|---|---|---|---|---|---|
| EUR-1 | 1200 × 800 × 144 | 9 ब्लॉक 3 बीम 7 बोर्ड | 1,500–2,000 किग्रा | 4,000–6,000 किग्रा | सार्वभौमिक; पूरे यूरोप में सबसे अधिक मांग |
| EUR-2 | 1200 × 1000 × 144 | 9 ब्लॉक 3 बीम 7 बोर्ड | 1,500–2,000 किग्रा | 4,000–6,000 किग्रा | यूके, नीदरलैंड, फिनलैंड गोदाम |
| आधा आकार | 800 × 600 × 144 | 6 ब्लॉक 2 बीम 5 बोर्ड | 800–1,000 किग्रा | 2,000–3,000 किग्रा | खुदरा वितरण और पार्सल लॉजिस्टिक्स |
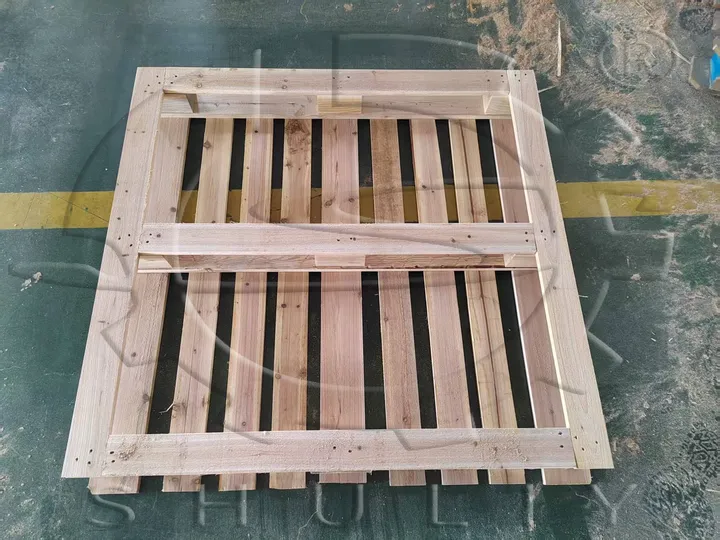
- संरचनात्मक विविधताएं: यह लाइन ब्लॉक प्लेसमेंट और कीलिंग अनुक्रमों को समायोजित करके तीन-रनर और परिधि-आधार दोनों कॉन्फ़िगरेशन को असेंबल कर सकती है।
- प्रमाणन चिह्न: प्रत्येक पैलेट पर साइड स्ट्रिंगर्स पर EPAL ब्रांडिंग, EUR स्टैम्पिंग और IPPC/ISPM-15 हीट-ट्रीटमेंट पहचानकर्ता एम्बॉस किए जाते हैं—यूरोज़ोन और उसके बाहर सीमा पार शिपमेंट के लिए अनिवार्य।
लकड़ी के पैलेट उत्पादन लाइन का संपूर्ण उत्पादन कार्यप्रवाह क्या है?
लकड़ी के पैलेट असेंबली सिस्टम में कच्चे बोर्ड से लेकर तैयार उत्पादों के स्टैक तक की एक रैखिक प्रक्रिया होती है। नीचे मध्यम-क्षमता वाली EPAL सुविधा के लिए कॉन्फ़िगर किया गया मानक वर्कफ़्लो दिया गया है।
| चरण | स्टेशन | कार्य |
|---|---|---|
| 1 | कच्चे माल का स्टेजिंग | ठोस लकड़ी के बोर्डों का निरीक्षण, छंटाई और कटाई के लिए कतारबद्ध करना |
| 2 | सीएनसी कट-ऑफ आरी | डेक बोर्ड, स्ट्रिंगर और ब्लॉक के लिए बोर्डों को सटीक लंबाई में काटना |
| 3 | ब्लॉक तैयारी | लकड़ी के ब्लॉकों को काटना, किनारा देना और कील लगाने के लिए प्री-ड्रिल करना |
| 4 | पैलेट लेग असेंबली (ब्लॉक नेलर) | बेस फ्रेम बनाने के लिए ब्लॉकों को नीचे के स्ट्रिंगरों पर लगाना |
| 5 | मुख्य नेलिंग मशीन | शीर्ष डेक बोर्डों को बेस पर कील लगाना; मिश्रित-लंबाई के फास्टनरों का उपयोग |
| 6 | रोटेशन स्टेशन | सभी चारों तरफ पहुंच के लिए पैलेट को घुमाना |
| 7 | ब्रांडिंग प्रेस | साइड स्ट्रिंगरों पर EPAL/EUR/ISPM-15 चिह्नों को उभारना |
| 8 | कोना चैम्फरिंग | फोर्कलिफ्ट प्रवेश के लिए चारों कोनों पर 45° बेवल कट |
| 9 | फ्लिप स्टेशन | समान स्टैकिंग ओरिएंटेशन के लिए पैलेट को पलटना |
| 10 | स्वचालित स्टैकिंग | तैयार पैलेटों को बैंडिंग के लिए परतों में रखना और सीधा करना |
| 11 | बफर प्लेटफॉर्म | स्टैक किए गए पैलेटों को रैपिंग या सीधे लोडिंग के लिए रोकना |
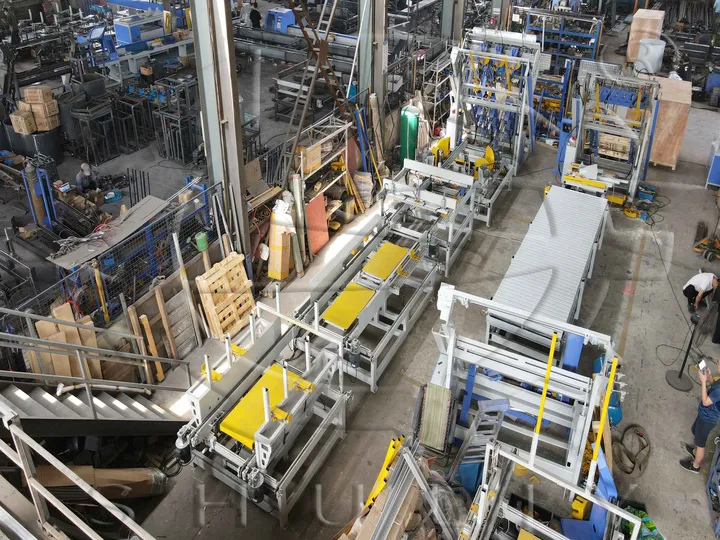
उपकरण विनिर्देश उत्पादन चरण के अनुसार
यूरो पैलेट उत्पादन लाइन में नौ एकीकृत मशीनें शामिल हैं। प्रत्येक इकाई को EPAL सहनशीलता मानकों और सतत-ड्यूटी संचालन के साथ अनुकूलता के लिए चुना गया है।
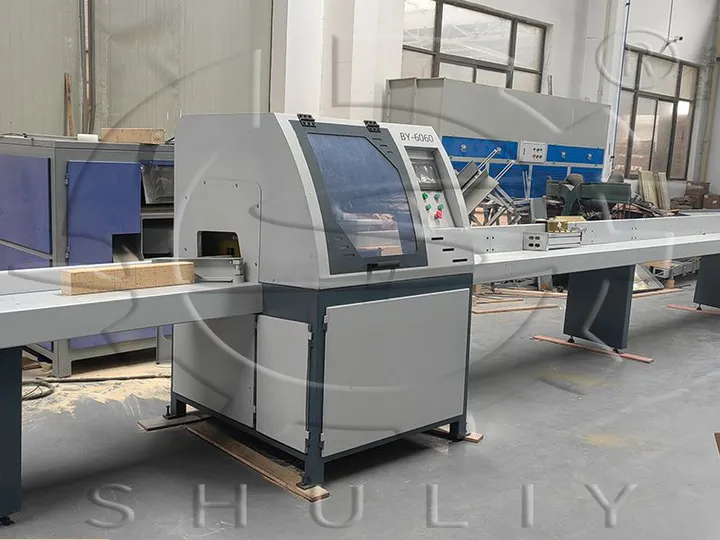
CNC टिम्बर कट-ऑफ आरा
| पैरामीटर | विनिर्देश |
|---|---|
| मॉडल | SL-CS6000 |
| आरा ब्लेड | 450 मिमी एलॉय कार्बाइड (जिंटियन ब्रांड) |
| कट चक्र | 2–3 सेकंड प्रति बोर्ड |
| मोटर पावर | 7.5 kW, 380V 3-फेज |
| नियंत्रण प्रणाली | डेल्टा इंडस्ट्रियल PLC + टचस्क्रीन HMI |
| न्यूमेटिक्स | स्मैग सिलेंडर, श्नाइडर रिले |
| अधिकतम वर्कपीस | 6000×200×110 मिमी (L×W×H) |
| मशीन आयाम | 8500×1100×1300 मिमी |
यह CNC आरा स्ट्रिंगर्स, डेक बोर्ड और ब्लॉक स्टॉक के लिए दोहराए जाने योग्य कट लंबाई प्रदान करता है। टचस्क्रीन इंटरफ़ेस EUR-1, EUR-2 और आधे आकार के फॉर्मेट के लिए रेसिपी संग्रहीत करता है, जिससे ऑर्डर के बीच चेंजओवर का समय कम हो जाता है।
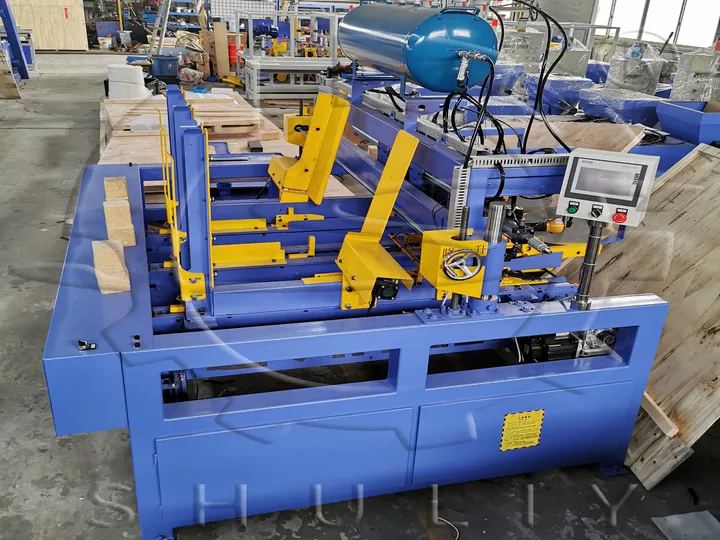
पैलेट ब्लॉक नेलर (लेग प्री-असेंबली)
| पैरामीटर | विनिर्देश |
|---|---|
| मॉडल | SL-BN1300 |
| कार्य सीमा | 800–1300 मिमी |
| नेल गन | स्टेनली बॉस्टिच 70 सीरीज × 3 |
| वायु दबाव | 0.8 एमपीए |
| चक्र समय | 4–8 सेकंड प्रति लेग असेंबली |
| ड्राइव | 1.2 किलोवॉट सर्वो मोटर, 220V |
| नियंत्रण | सीमेंस पीएलसी + टचस्क्रीन |
| आयाम | 2400×2200×2100 मिमी |
ब्लॉक नेलर नौ-ब्लॉक बेस फ्रेम को प्री-असेंबल करता है। ऑपरेटर स्ट्रिंगर और ब्लॉक को फिक्स्चर में रखते हैं; मशीन स्वचालित रूप से सभी फास्टनरों को चलाती है, जिससे मुख्य नेलिंग स्टेशन पर स्थानांतरण से पहले स्क्वायर ज्योमेट्री सुनिश्चित होती है।
EPAL पैलेट नेलिंग मुख्य मशीन
| पैरामीटर | विशिष्टता |
|---|---|
| मॉडल | SL-PN1300 |
| कार्य क्षेत्र | 800×800 से 1300×1300 मिमी |
| छोटी कील बंदूकें | 58 मिमी Bostitch × 3 (खुले डेक क्षेत्रों के लिए) |
| लंबी कील बंदूकें | 80 मिमी Bostitch × 3 (ब्लॉक स्थानों के ऊपर) |
| वायु दबाव | 0.8 MPa |
| चक्र समय | ~7 सेकंड प्रति पैलेट |
| ड्राइव | 1.5 kW सर्वो मोटर, 380V |
| नियंत्रण | Delta PLC + टचस्क्रीन |
| स्टैकिंग | हाइड्रोलिक/न्यूमैटिक ऑटो डिस्चार्ज |
| आयाम | 2300×2500×2500 मिमी |
मुख्य कीलिंग मशीन पूर्व-असेंबल बेस पर टॉप डेक बोर्ड को फिक्स करके पैलेट को पूरा करती है। मिश्रित फास्टनर लंबाई ब्लॉक स्थानों पर पुल-थ्रू प्रतिरोध सुनिश्चित करती है, साथ ही खुले स्पैन में सामग्री पर तनाव को कम करती है।
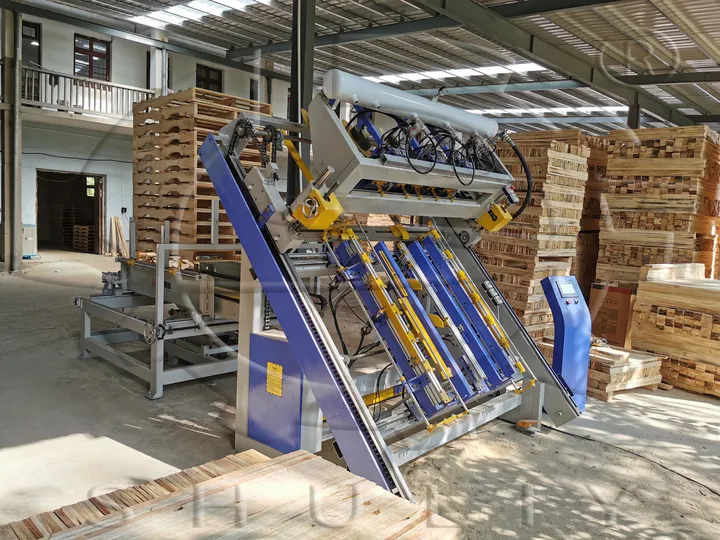
पैलेट रोटरी मशीन
| पैरामीटर | विशिष्टता |
|---|---|
| मॉडल | SL-PR2500 |
| आयाम | 2500×2100×1600 मिमी |
| वजन | 500 किग्रा |
| नियंत्रण | एकीकृत टचस्क्रीन, स्वचालित फीडिंग |
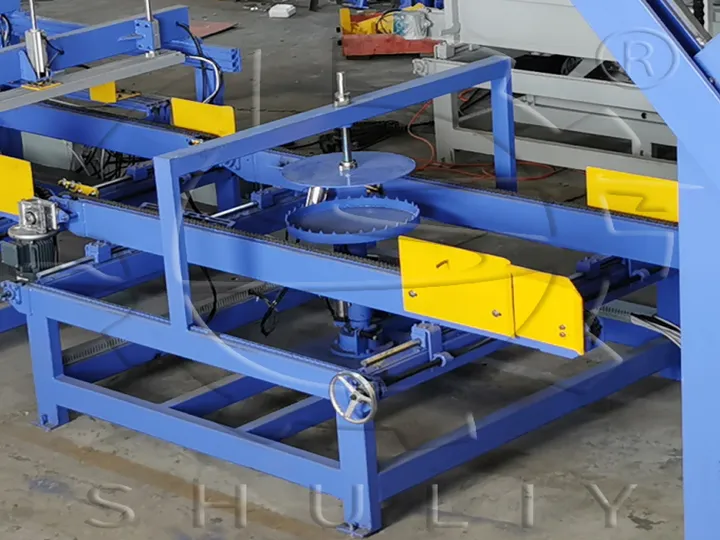
EPAL पैलेट ब्रांडिंग मशीन
| पैरामीटर | विशिष्टता |
|---|---|
| मॉडल | SL-BP1300 |
| कार्य सीमा | 800–1300 मिमी |
| ब्रांडिंग हेड | 4–6 स्टेशन (ग्राहक के अनुसार कस्टम डाई) |
| डाई सामग्री | कठोर टूल स्टील |
| ड्राइव | वायवीय, 0.8 MPa |
| सेंसिंग | पैलेट की उपस्थिति के लिए प्रॉक्सिमिटी सेंसर |
| मोटर | 1.5 kW, 380V |
| नियंत्रण | लाइन-इंटीग्रेटेड PLC, टचस्क्रीन |
| आयाम | 2300×1900×1500 मिमी |
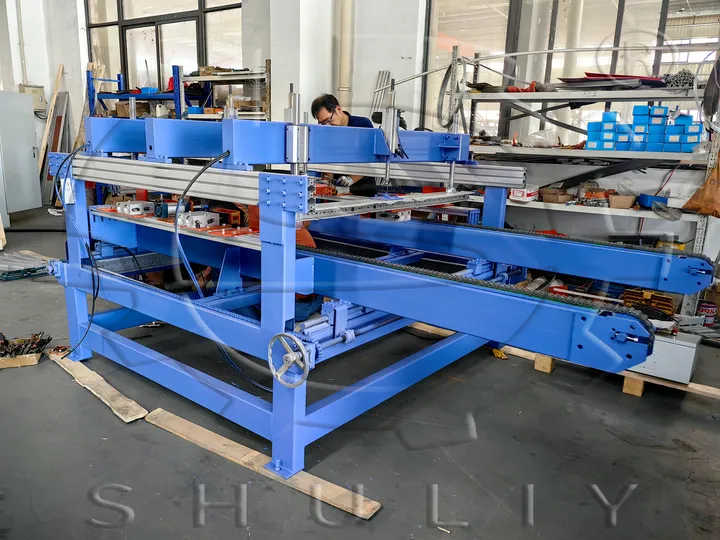
पैलेट कॉर्नर कटर
| पैरामीटर | विनिर्देश |
|---|---|
| मॉडल | SL-CC1300 |
| कार्य सीमा | 800–1300 मिमी |
| आरा ब्लेड | 355 मिमी मिश्र धातु, 2900 RPM |
| वायु दबाव | 0.8 MPa |
| मोटर शक्ति | 8.8 kW, 380V |
| नियंत्रण | लाइन-एकीकृत PLC, टचस्क्रीन |
| संचालन | स्वचालित फीडिंग, चारों कोनों पर एक साथ चैम्फर |
| आयाम | 2700×2300×1200 मिमी |
चारों कोनों पर 45° बेवल काटता है ताकि किसी भी दिशा से फोर्कलिफ्ट का सुगम प्रवेश संभव हो और हैंडलिंग के दौरान किनारों के फटने से बचाव हो।
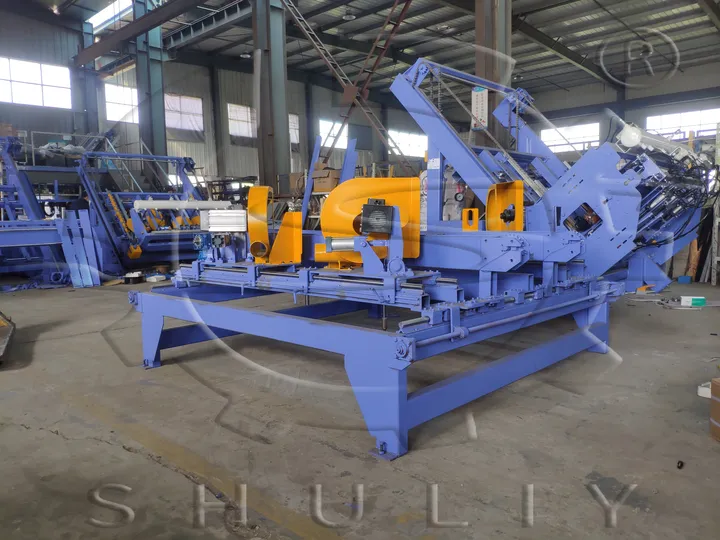
पैलेट फ्लिपर
| पैरामीटर | विशिष्टता |
|---|---|
| मॉडल | SL-PF3300 |
| कार्य सीमा | 800–1300 मिमी |
| वायु दबाव | 0.8 एमपीए |
| चक्र समय | 4–8 सेकंड प्रति फ्लिप |
| मोटर | 1.5 किलोवाट + 0.75 किलोवाट × 2, 380V |
| नियंत्रण | लाइन-इंटीग्रेटेड, स्वचालित सतत फीड |
| आयाम | 3300×2000×1300 मिमी |
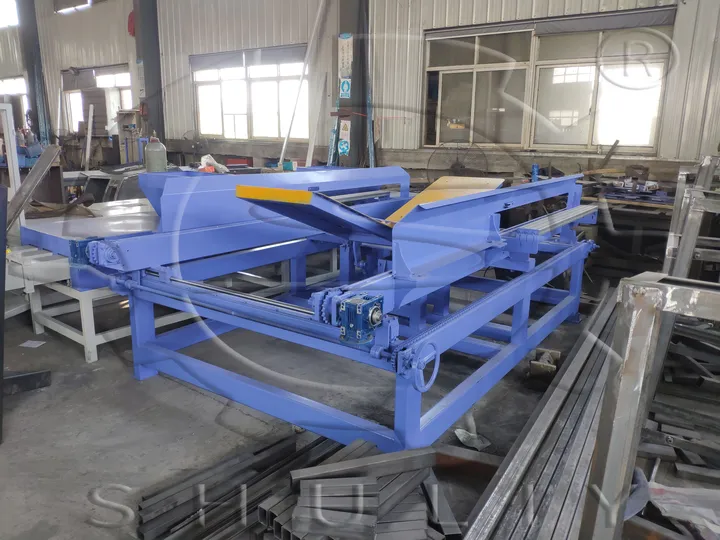
ऑटोमैटिक पैलेटाइज़र
| पैरामीटर | विशिष्टता |
|---|---|
| मॉडल | SL-PS2900 |
| कार्य सीमा | 800–1300 मिमी |
| वायु दबाव | 0.8 MPa |
| चक्र समय | 4–8 सेकंड प्रति परत |
| मोटर | 1.5 kW, 220V |
| नियंत्रण | लाइन-इंटीग्रेटेड, स्वचालित परत निर्माण |
| आयाम | 2900×2100×1760 मिमी |
तैयार पैलेटों को एकसमान स्टैक (आमतौर पर 10–15 यूनिट ऊंचे) में व्यवस्थित करता है, जो बैंडिंग और फोर्क-ट्रक द्वारा हटाने के लिए तैयार होते हैं।
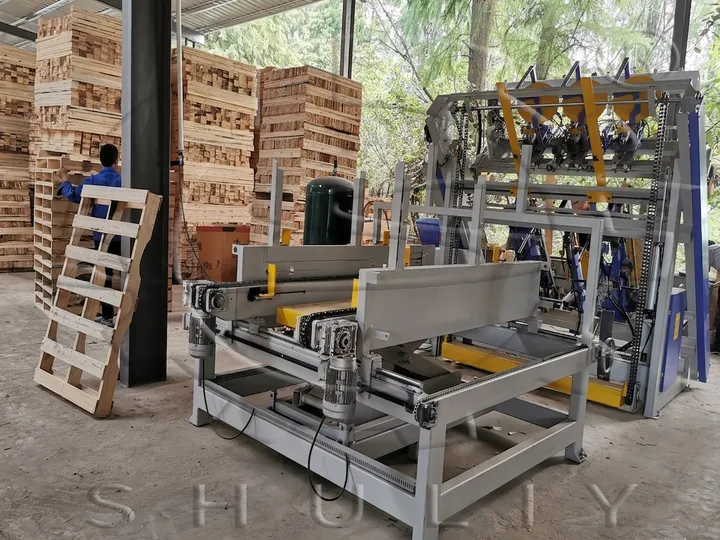
तैयार माल बफर प्लेटफॉर्म
| पैरामीटर | विशिष्टता |
|---|---|
| मॉडल | SL-BP4000 |
| प्लेटफॉर्म की लंबाई | 4000 मिमी |
| कार्य सीमा | 800–1300 मिमी पैलेट |
| ड्राइव | 0.75 किलोवाट मोटर |
| कार्य | रैपिंग या डिस्पैच से पहले अस्थायी संचय |
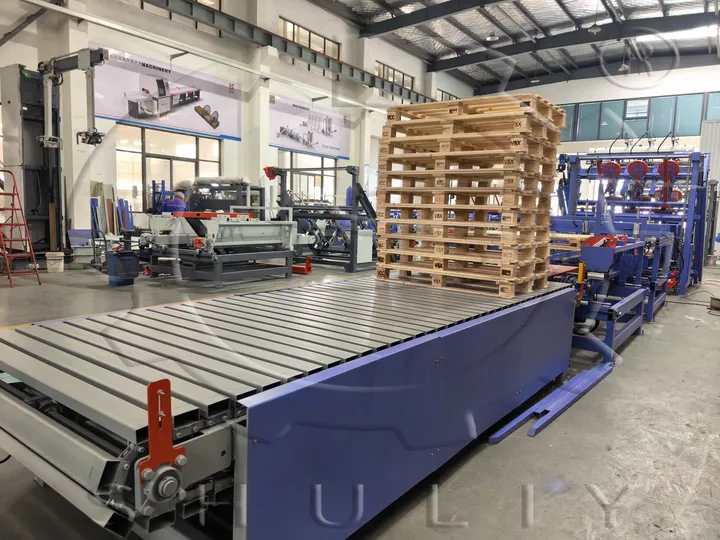
सुविधा आवश्यकताएं और स्टाफिंग
| वस्तु | विनिर्देश |
|---|---|
| कुल लाइन लंबाई | ~15 मीटर |
| लाइन की चौड़ाई | 2.5–3 मीटर |
| अधिकतम मशीन ऊंचाई | 3 मीटर |
| अनुशंसित छत की ऊंचाई | 4.5+ मीटर |
| फर्श भार क्षमता | प्रबलित कंक्रीट, न्यूनतम 5 टन/वर्ग मीटर |
| विद्युत आपूर्ति | 380V तीन-फेज, कुल 60–80 kW |
| संपीड़ित वायु | 0.8 MPa, 500 L/मिनट क्षमता |
| स्टाफिंग (स्वचालित कॉन्फ़िगरेशन) | सामग्री लोडिंग के लिए 1 ऑपरेटर; अन्य सभी स्टेशन स्वचालित |
| स्टाफिंग (पारंपरिक कॉन्फ़िगरेशन) | ब्लॉक नेलिंग: 2 ऑपरेटर; सभी डाउनस्ट्रीम स्टेशन: 1 ऑपरेटर |
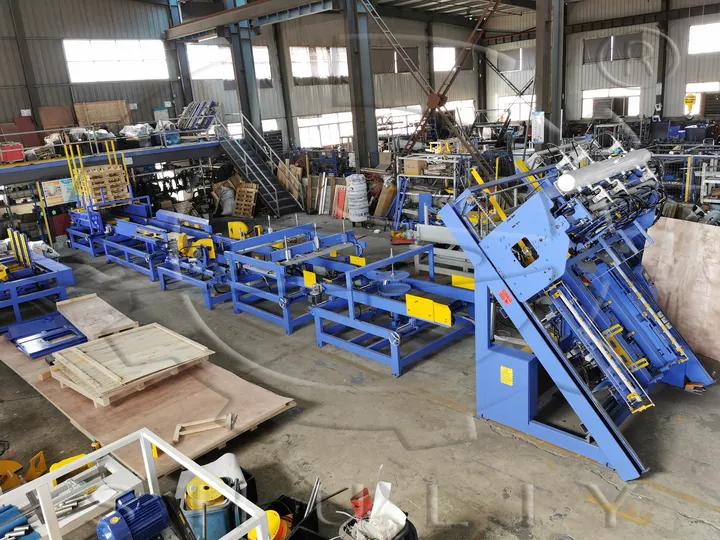
लकड़ी के पैलेट उत्पादन लाइन गुणवत्ता और अनुपालन मानकों को कैसे सुनिश्चित करती है?
इस ठोस लकड़ी के पैलेट निर्माण लाइन पर उत्पादित प्रत्येक पैलेट का निरीक्षण निम्नलिखित के लिए किया जाता है:
- आयामी सहनशीलता: लंबाई, चौड़ाई और ऊंचाई EPAL विनिर्देश के ±2 मिमी के भीतर
- फास्टनर प्लेसमेंट: कील पैटर्न EPAL ड्राइंग के अनुसार; प्रति EUR-1 पैलेट न्यूनतम 78 फास्टनर
- कोना ज्यामिति: टेम्पलेट गेज द्वारा सत्यापित 45° चैम्फर कोण
- चिह्नांकन सुपाठ्यता: EPAL/EUR/ISPM-15 स्टैंप स्पष्ट और सही स्थान पर
- नमी की मात्रा: विकृति रोकने के लिए काटने से पहले लकड़ी को 18–22% MC तक सुखाया गया
शिपमेंट से पहले उपकरण का पूरी तरह से परीक्षण और अंशांकन किया जाता है।
- मानक वारंटी: कमीशनिंग से 12 महीने।
- डिलीवरी: दो 40 एचक्यू कंटेनर।
- लीड टाइम: ऑर्डर पुष्टि से 45 दिन।
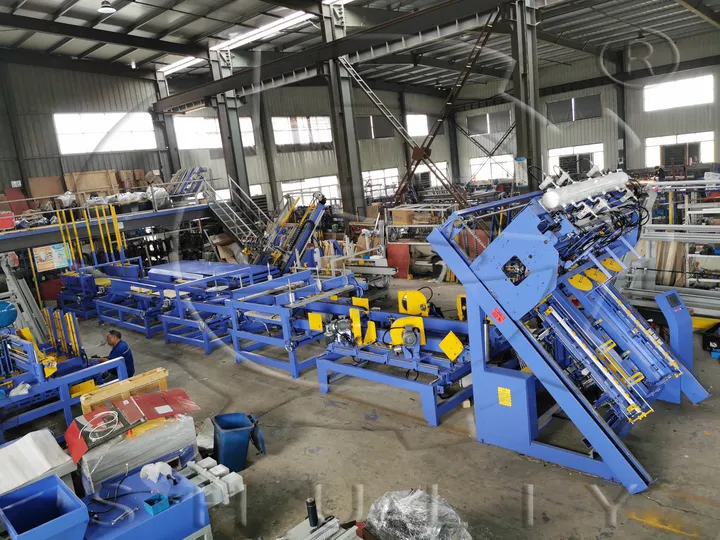
अपनी पैलेट निर्माण प्रणाली के लिए शूली को क्यों चुनें?
- EPAL अनुपालन विशेषज्ञता: हम प्रमाणन आवश्यकताओं को समझते हैं और हीट-ट्रीटमेंट चैंबर एकीकरण पर सलाह दे सकते हैं।
- मॉड्यूलर विस्तार: EUR-1 उत्पादन से शुरू करें और बाद में EUR-2 या आधे आकार की क्षमता जोड़ें।
- वैश्विक पार्ट्स नेटवर्क: Bostitch फास्टनरों, Delta नियंत्रणों और Siemens घटकों की अधिकांश क्षेत्रों में स्थानीय स्तर पर सर्विसिंग उपलब्ध है।
- रिमोट डायग्नोस्टिक्स: ईथरनेट-सक्षम PLC हमारे इंजीनियरों को हमारे मुख्यालय से समस्या निवारण करने की अनुमति देते हैं।
सामान्य प्रश्न
क्या उत्पादन लाइन गैर-मानक पैलेट आकार बना सकती है?
पैलेट उत्पादन के लिए किस प्रकार की लकड़ी की सिफारिश की जाती है?
एक पैलेट आकार से दूसरे में बदलने में कितना समय लगता है?
क्या भविष्य में उत्पादन मांग बढ़ने पर लाइन को अपग्रेड किया जा सकता है?
उपकरण की अपेक्षित सेवा अवधि क्या है?
संचालन के दौरान किन उपभोग्य सामग्रियों की आवश्यकता होती है?
क्या उत्पादन लाइन कई शिफ्टों में लगातार काम कर सकती है?
लाइन खरीदने के बाद क्या प्रशिक्षण प्रदान किया जाता है?
कच्चे माल के भंडारण और तैयार पैलेट के लिए कितनी फैक्ट्री स्पेस की आवश्यकता है?
क्या स्थापना के बाद रिमोट तकनीकी सहायता उपलब्ध है?
कौन से कारक पैलेट उत्पादन लागत को सबसे अधिक प्रभावित करते हैं?
क्या लाइन को हीट-ट्रीटमेंट सिस्टम के साथ एकीकृत किया जा सकता है?
संबंधित उपकरण
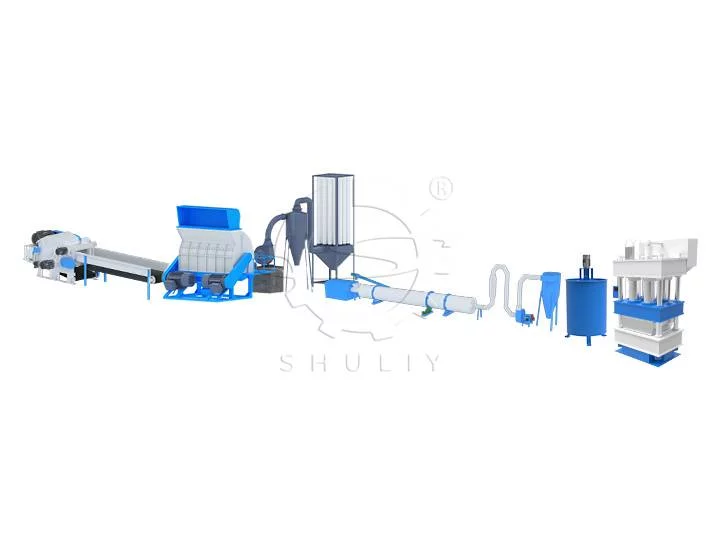
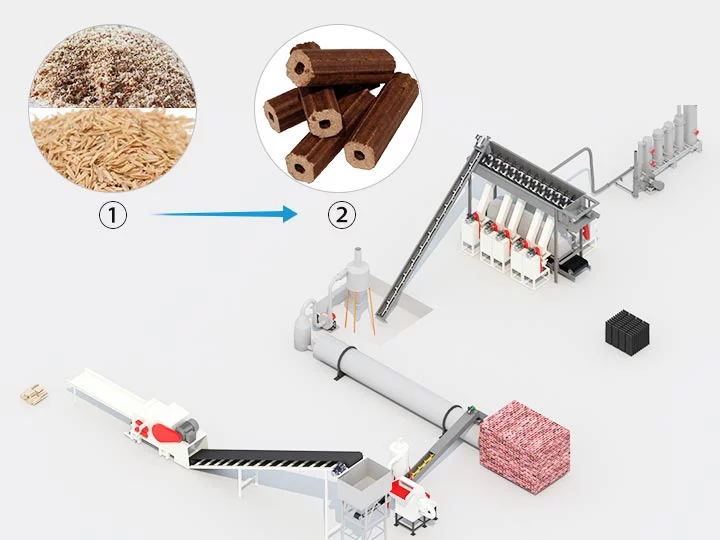
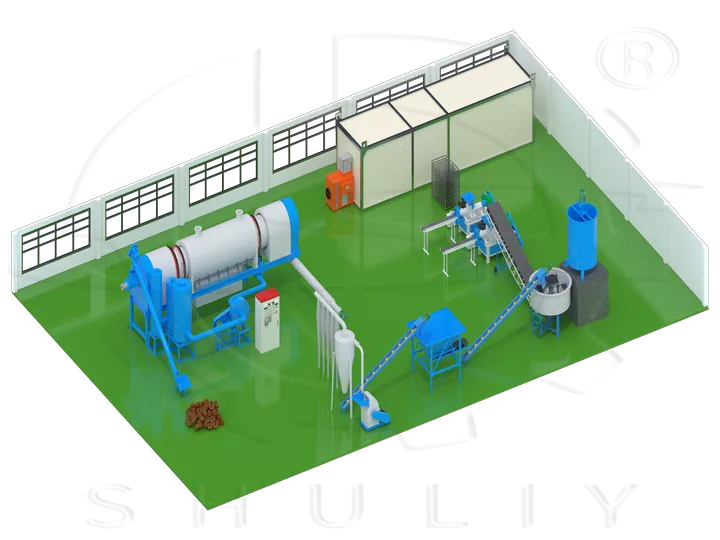
Sawdust Block Making Production Line
यह एकीकृत उत्पादन लाइन क्रशिंग, ड्राइंग, मिक्सिंग, हाई-प्रेशर प्रेसिंग और कटिंग यूनिट से मिलकर बनी है, जो चूरा, लकड़ी की छीलन और चावल की भूसी को ठोस कॉम्पैक्ट लकड़ी के ब्लॉक में बदल देती है। तैयार ब्लॉक कई उद्योगों के लिए बायोमास ईंधन, पैकेजिंग सपोर्ट और निर्माण कच्चे माल के रूप में काम करते हैं।
मुख्य लाभ
- व्यापक कच्चे माल का उपयोग: विविध लकड़ी और कृषि अपशिष्ट को प्रोसेस करता है, जिससे अपशिष्ट निपटान लागत में 35% से अधिक की कमी आती है और बेकार सामग्री लाभदायक उत्पादों में बदल जाती है।
- अनुकूलन योग्य उत्पादन: एडजस्टेबल मोल्ड विभिन्न आकारों में ब्लॉक का उत्पादन करते हैं, जिसमें सामान्य लाइन उपज 1–4.5 टन प्रति घंटा होती है।
- ऊर्जा की बचत और पर्यावरण-अनुकूल: ऑप्टिमाइज़्ड कम्प्रेशन डिज़ाइन पारंपरिक उपकरणों की तुलना में यूनिट पावर खपत को 30% तक कम करता है, किसी अतिरिक्त रासायनिक बाइंडर की आवश्यकता नहीं होती।
- उच्च उत्पाद मूल्य: कॉम्पैक्ट किए गए ब्लॉक ढीले कच्चे चूरे की तुलना में 20% अधिक कैलोरी मान प्राप्त करते हैं, जिससे भंडारण और परिवहन खर्च में काफी कमी आती है।
- कम श्रम इनपुट: पूरी तरह से सतत स्वचालित वर्कफ़्लो बिखरी हुई मैन्युअल प्रोसेसिंग की तुलना में ऑन-साइट ऑपरेटरों को 60% तक कम कर देता है।