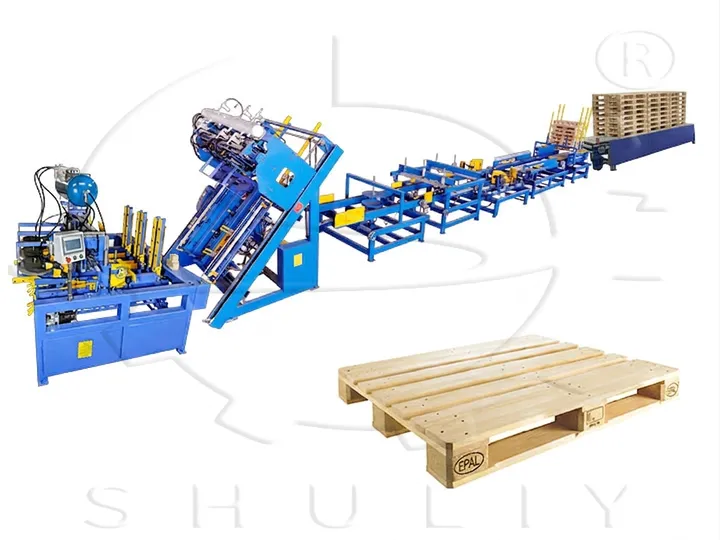
خط إنتاج المنصات الخشبية هو نظام تصنيع متكامل مصمم لإنتاج منصات EPAL الأوروبية المعتمدة من الخشب الصلب. يحول نظام تصنيع المنصات الكامل هذا ألواح الخشب الخام (الصنوبر أو التنوب) إلى منصات نهائية رباعية الاتجاهات تلبي المعايير الأوروبية للخدمات اللوجستية والتخزين والشحن الدولي. وتبعًا للتكوين، يمكن للخط إنتاج 800–1,200 وحدة معتمدة من EPAL لكل وردية عمل.
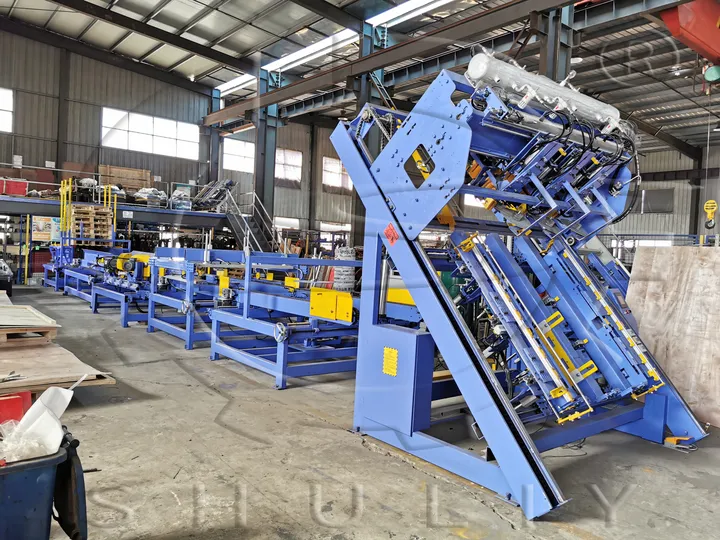
على عكس مصانع المنصات المضغوطة التي تعتمد على نشارة الخشب والمواد الرابطة الاصطناعية، يستخدم خط تجميع المنصات الخشبية الصلبة هذا الأخشاب الطبيعية في البناء. توفر المنصات الناتجة قدرة تحمل ديناميكية فائقة (تصل إلى 2000 كجم) وقوة تكديس ثابتة (تصل إلى 6000 كجم)، مما يجعلها الخيار المفضل لسلاسل التوريد الثقيلة في جميع أنحاء أوروبا والشرق الأوسط وأفريقيا.
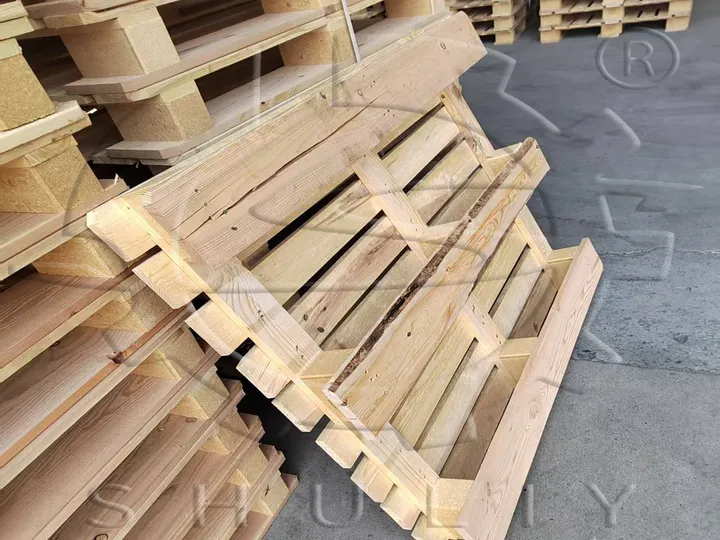
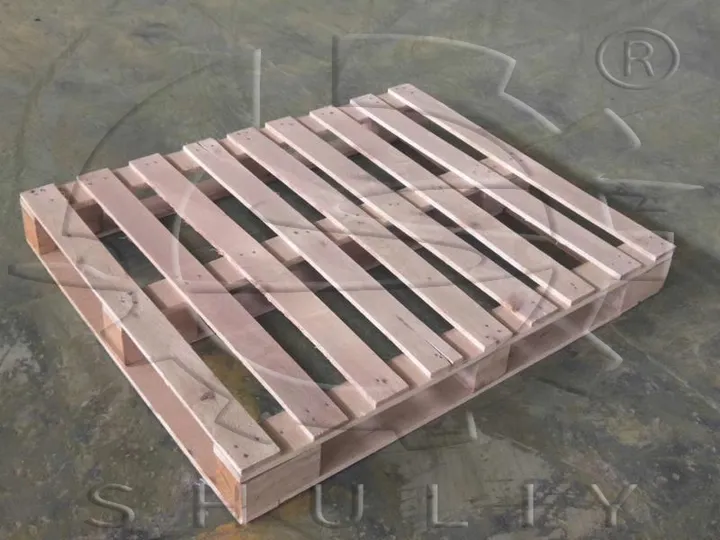
قامت شركة Shuliy Machinery بتهيئة وتشغيل أنظمة إنتاج المنصات الخشبية في أكثر من 30 دولة. يدرك مهندسونا التفاوتات المسموح بها، وأنماط التثبيت، ومتطلبات المعالجة الحرارية وفقًا لمعيار ISPM-15 التي تحدد ما إذا كانت المنصة تحصل على شهادة EPAL أو يتم رفضها في الميناء.
مواصفات منصة EPAL التي ينتجها هذا الخط
تمت معايرة خط تصنيع اليورو باليت لإنتاج ثلاثة تنسيقات رئيسية من EPAL. تستخدم كل مواصفات خشب الصنوبر الصلب أو التنوب لضمان بنية حبيبية متسقة وسلامة تحمل الأحمال.
| الموديل | الأبعاد (مم) | الهيكل | الحمل الديناميكي | الحمل الثابت | الأسواق النموذجية |
|---|---|---|---|---|---|
| EUR-1 | 1200 × 800 × 144 | 9 مكعبات 3 عوارض 7 ألواح | 1,500–2,000 كجم | 4,000–6,000 كجم | عالمي؛ أعلى طلب في جميع أنحاء أوروبا |
| EUR-2 | 1200 × 1000 × 144 | 9 مكعبات 3 عوارض 7 ألواح | 1,500–2,000 كجم | 4,000–6,000 كجم | المملكة المتحدة، هولندا، فنلندا المستودعات |
| نصف الحجم | 800 × 600 × 144 | 6 مكعبات 2 عوارض 5 ألواح | 800–1,000 كجم | 2,000–3,000 كجم | توزيع التجزئة ولوجستيات الطرود |
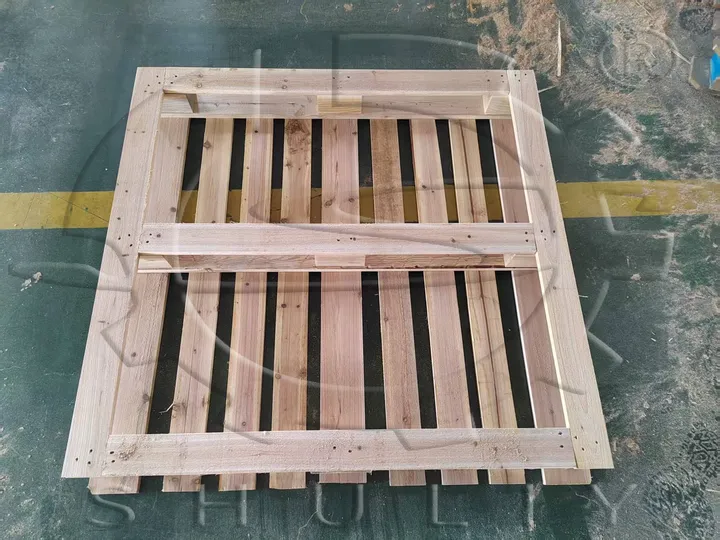
- المتغيرات الهيكلية: يمكن للخط تجميع كل من التكوينات ذات الثلاثة مجارٍ والقاعدة المحيطية عن طريق ضبط وضع المكعبات وتسلسل التسمير.
- علامات الاعتماد: تحصل كل منصة نقالة على علامة EPAL التجارية، وختم EUR، ومعرفات المعالجة الحرارية IPPC/ISPM-15 المنقوشة على الأوتار الجانبية - وهي إلزامية للشحن عبر الحدود داخل منطقة اليورو وخارجها.
ما هو سير العمل الإنتاجي الكامل لخط إنتاج المنصات النقالة الخشبية؟
نظام تجميع المنصات الخشبية يتبع عملية خطية من الألواح الخام إلى المنتجات النهائية المكدسة. فيما يلي سير العمل القياسي المُهيأ لمنشأة إنتاج منصات EPAL متوسطة السعة.
| المرحلة | المحطة | الوظيفة |
|---|---|---|
| 1 | تجهيز المواد الخام | فحص ألواح الخشب الصلب، فرزها، وترتيبها في قائمة انتظار القطع |
| 2 | منشار القطع بنظام التحكم الرقمي | قطع الألواح بأطوال دقيقة لألواح السطح، والقوائم الجانبية، والمكعبات |
| 3 | تحضير المكعبات | قطع مكعبات الخشب، وشطف حوافها، وما قبل الثقب للتسمير |
| 4 | تجميع أرجل المنصة (مسمار المكعبات) | تثبيت المكعبات على القوائم الجانبية السفلية لتشكيل الإطار القاعدي |
| 5 | آلة التسمير الرئيسية | تسمير ألواح السطح العلوي على القاعدة؛ استخدام مثبتات بأطوال مختلفة |
| 6 | محطة التدوير | تدوير المنصة للوصول إلى جميع الجوانب الأربعة |
| 7 | مكبس الوسم | نقش علامات EPAL/EUR/ISPM-15 على القوائم الجانبية |
| 8 | شطف الزوايا | قطع بزاوية 45 درجة على جميع الزوايا الأربع لدخول الرافعة الشوكية |
| 9 | محطة التقليب | قلب المنصة لتوحيد اتجاه التكديس |
| 10 | التكديس التلقائي | ترتيب المنصات النهائية في طبقات وتحديد زواياها للربط |
| 11 | منصة التخزين المؤقت | الاحتفاظ بالمنصات المكدسة للتغليف أو التحميل المباشر |
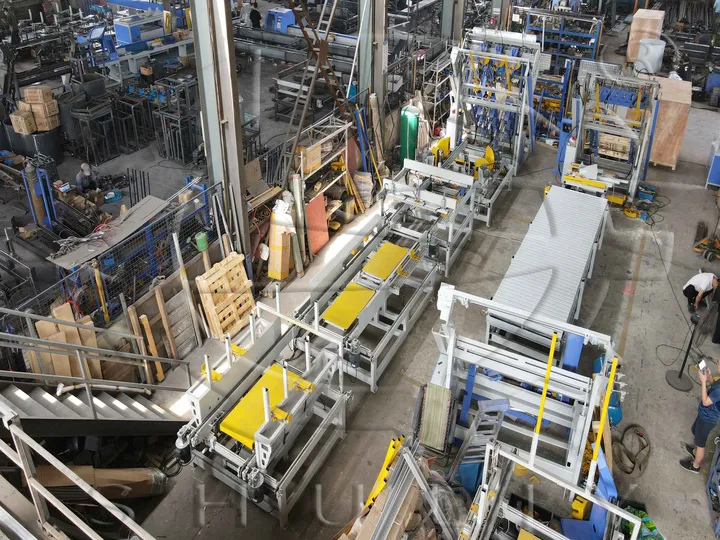
مواصفات المعدات حسب مرحلة الإنتاج
يتكون خط إنتاج البالتات الأوروبية من تسع ماكينات متكاملة. تم اختيار كل وحدة لتتوافق مع معايير تحمل EPAL والتشغيل المستمر.
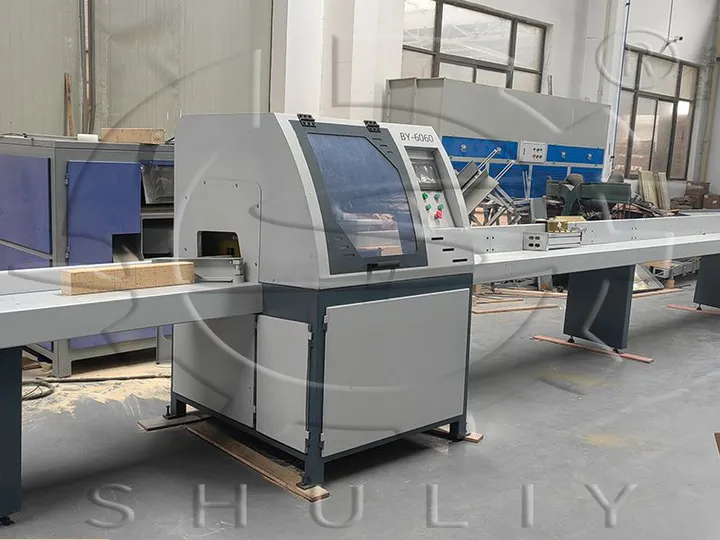
منشار تقطيع الأخشاب بنظام التحكم الرقمي CNC
| المعامل | المواصفة |
|---|---|
| الموديل | SL-CS6000 |
| شفرة المنشار | 450 مم كربيد معدني (ماركة جينتيان) |
| دورة القطع | 2–3 ثوانٍ لكل لوح |
| قدرة المحرك | 7.5 كيلوواط، 380 فولت ثلاثي الأطوار |
| نظام التحكم | PLC صناعي من دلتا + واجهة HMI تعمل باللمس |
| النظام الهوائي | أسطوانات Smag، مرحلات Schneider |
| أقصى أبعاد قطعة العمل | 6000×200×110 مم (طول×عرض×ارتفاع) |
| أبعاد الماكينة | 8500×1100×1300 مم |
يوفر هذا المنشار بنظام CNC أطوال قطع قابلة للتكرار للقوائم الطولية والعرضية وخشب الكتل. تخزن واجهة اللمس وصفات لأحجام EUR-1 و EUR-2 والنصفية، مما يقلل وقت التحويل بين الطلبيات.
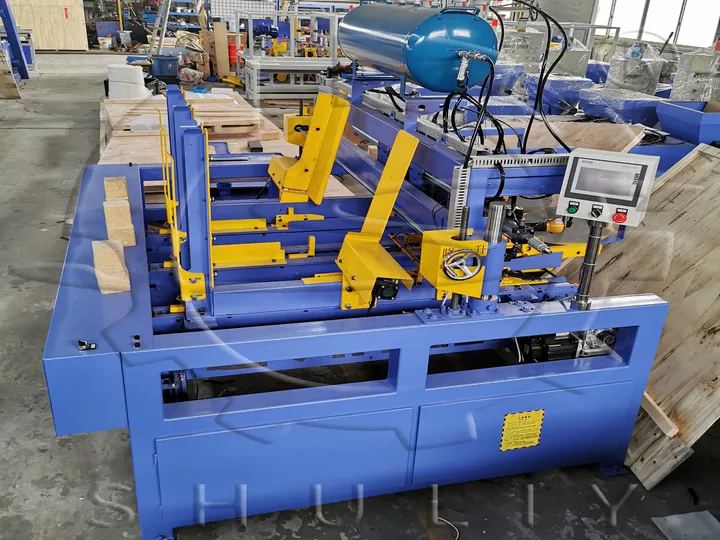
مسمار كتلة البليت (التجميع المسبق للأرجل)
| المعلمة | المواصفات |
|---|---|
| الموديل | SL-BN1300 |
| نطاق العمل | 800–1300 مم |
| مسامير الدفع | ستانلي بوستيتش سلسلة 70 × 3 |
| ضغط الهواء | 0.8 ميجا باسكال |
| زمن الدورة | 4–8 ثوانٍ لكل مجموعة أرجل |
| المحرك | محرك سيرفو 1.2 كيلو واط، 220 فولت |
| التحكم | سيمنز PLC + شاشة لمس |
| الأبعاد | 2400×2200×2100 مم |
تقوم ماكينة التسمير التجميعية بتجميع إطار القاعدة ذو القوالب التسعة مسبقًا. يضع المشغلون القوائم والقوالب في المثبت؛ وتقوم الماكينة بطرق جميع المسامير تلقائيًا، مما يضمن هندسة مربعة قبل النقل إلى محطة التسمير الرئيسية.
الماكينة الرئيسية لتسمير البليت EPAL
| المعلمة | المواصفات |
|---|---|
| الموديل | SL-PN1300 |
| نطاق العمل | 800×800 إلى 1300×1300 مم |
| مسامير قصيرة | 58 مم Bostitch × 3 (مناطق السطح المفتوحة) |
| مسامير طويلة | 80 مم Bostitch × 3 (فوق مواقع المكعبات) |
| ضغط الهواء | 0.8 ميجا باسكال |
| زمن الدورة | ~7 ثوانٍ لكل منصة نقالة |
| المحرك | محرك سيرفو 1.5 كيلو واط، 380 فولت |
| التحكم | PLC من دلتا + شاشة لمس |
| التكديس | تفريغ تلقائي هيدروليكي/هوائي |
| الأبعاد | 2300×2500×2500 مم |
تقوم آلة التسمير الرئيسية بإكمال المنصة النقالة عن طريق تثبيت ألواح السطح العلوية على القاعدة المجمعة مسبقًا. تضمن أطوال المسامير المتنوعة مقاومة السحب عند مواقع المكعبات مع تقليل الإجهاد المادي في الامتدادات المفتوحة.
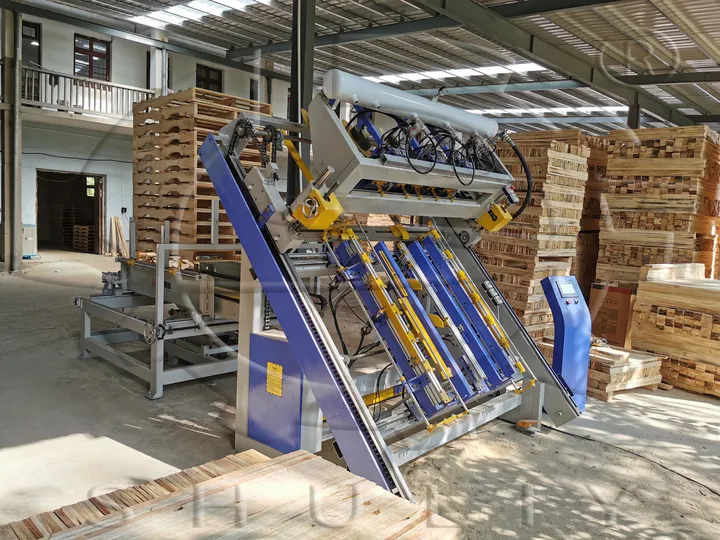
ماكينة تدوير المنصات
| المعلمة | المواصفة |
|---|---|
| الموديل | SL-PR2500 |
| الأبعاد | 2500×2100×1600 مم |
| الوزن | 500 كجم |
| التحكم | شاشة لمس متكاملة، تغذية أوتوماتيكية |
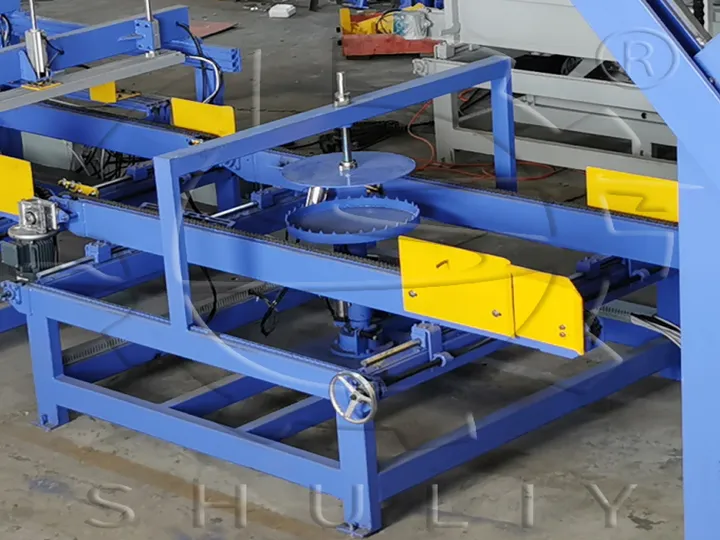
آلة وسم البالتات EPAL
| المعلمة | المواصفة |
|---|---|
| الموديل | SL-BP1300 |
| نطاق العمل | 800–1300 مم |
| رؤوس الوسم | 4–6 محطات (قوالب مخصصة حسب العميل) |
| مادة القالب | فولاذ أدوات مقسّى |
| نظام الدفع | هوائي، 0.8 ميجا باسكال |
| الاستشعار | حساسات تقارب للكشف عن وجود الباليت |
| المحرك | 1.5 كيلو واط، 380 فولت |
| التحكم | PLC مدمج مع الخط، شاشة لمس |
| الأبعاد | 2300×1900×1500 مم |
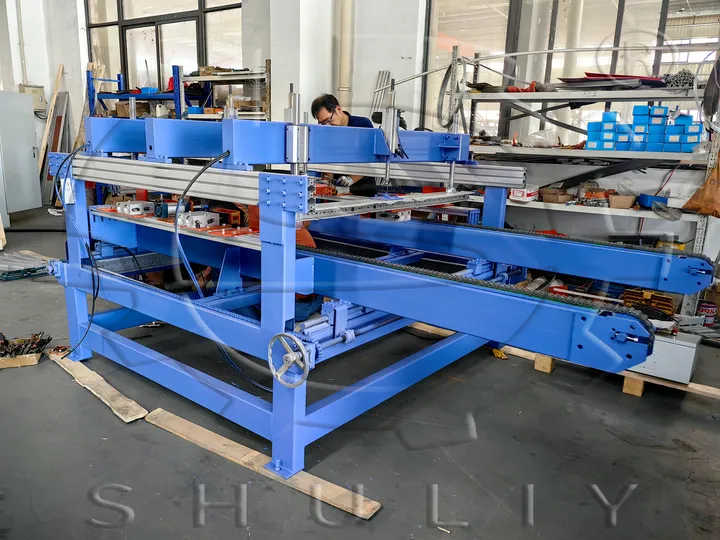
قاطعة زوايا المنصات
| المعامل | المواصفات |
|---|---|
| الموديل | SL-CC1300 |
| نطاق العمل | 800–1300 مم |
| شفرة المنشار | 355 مم سبيكة، 2900 دورة/دقيقة |
| ضغط الهواء | 0.8 ميجا باسكال |
| قدرة المحرك | 8.8 كيلو واط، 380 فولت |
| التحكم | PLC مدمج مع الخط، شاشة لمس |
| التشغيل | تغذية تلقائية، شطف متزامن للأركان الأربعة |
| الأبعاد | 2700×2300×1200 مم |
يقوم بقص زوايا بزاوية 45° على جميع الأركان الأربعة لتمكين دخول الرافعة الشوكية بسلاسة من أي اتجاه ومنع تشظي الحواف أثناء المناولة.
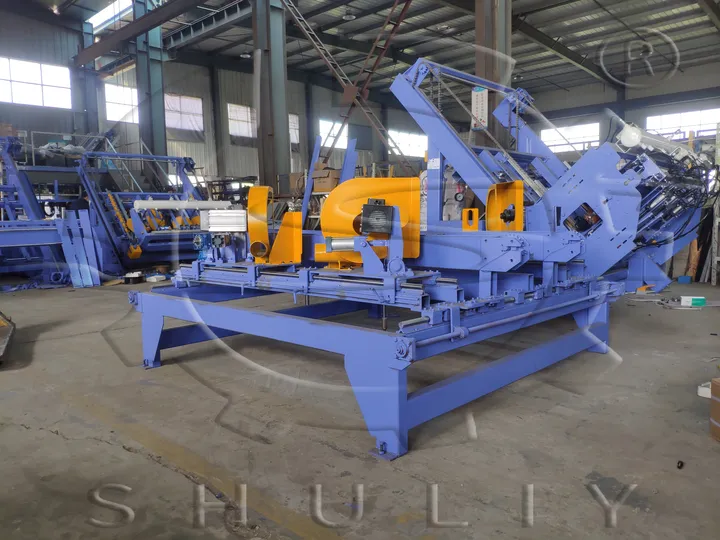
مقلب البالتات
| المعلمة | المواصفة |
|---|---|
| الموديل | SL-PF3300 |
| نطاق العمل | 800–1300 مم |
| ضغط الهواء | 0.8 ميجا باسكال |
| زمن الدورة | 4–8 ثوانٍ لكل قلب |
| المحركات | 1.5 كيلوواط + 0.75 كيلوواط × 2، 380 فولت |
| التحكم | مدمج مع الخط، تغذية مستمرة أوتوماتيكية |
| الأبعاد | 3300×2000×1300 مم |
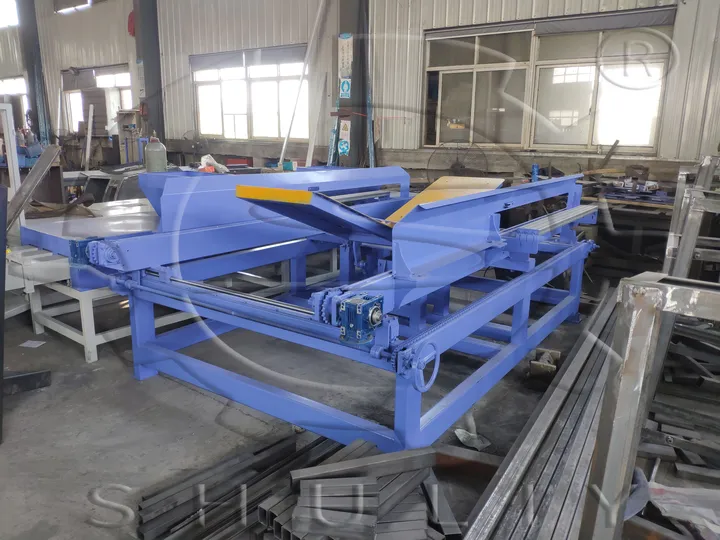
آلة التحميل التلقائي على البالتات
| المعامل | المواصفات |
|---|---|
| الموديل | SL-PS2900 |
| نطاق العمل | 800–1300 مم |
| ضغط الهواء | 0.8 ميجا باسكال |
| زمن الدورة | 4–8 ثوانٍ لكل طبقة |
| المحرك | 1.5 كيلو واط، 220 فولت |
| التحكم | مدمج مع الخط، تشكيل طبقات تلقائي |
| الأبعاد | 2900×2100×1760 مم |
يقوم بتجميع البالتات النهائية في أكوام منتظمة (عادةً بارتفاع 10–15 وحدة) تمهيدًا للربط والنقل بواسطة الرافعة الشوكية.
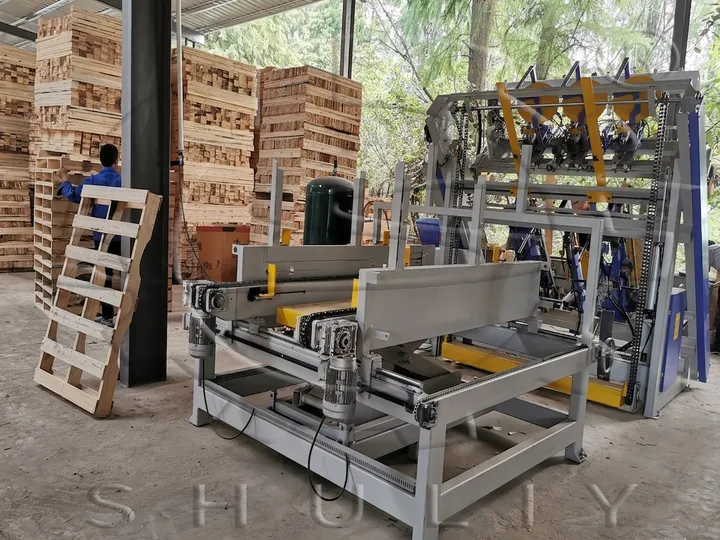
منصة تخزين المنتجات النهائية
| المعلمة | المواصفات |
|---|---|
| الموديل | SL-BP4000 |
| طول المنصة | 4000 مم |
| نطاق العمل | منصات نقالة 800–1300 مم |
| المحرك | محرك 0.75 كيلو واط |
| الوظيفة | التجميع المؤقت قبل التغليف أو الشحن |
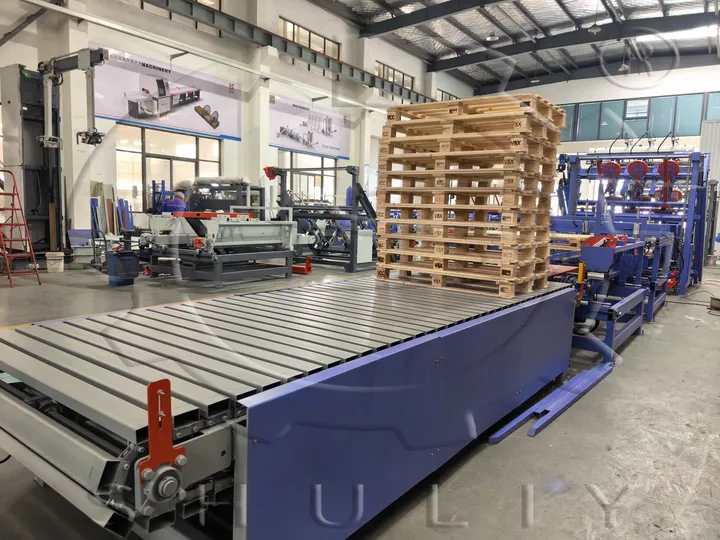
متطلبات المنشأة والتشغيل
| البند | المواصفات |
|---|---|
| الطول الإجمالي للخط | ~15 مترًا |
| عرض الخط | 2.5–3 أمتار |
| أقصى ارتفاع للماكينة | 3 أمتار |
| ارتفاع السقف الموصى به | 4.5+ أمتار |
| تحميل الأرضية | خرسانة مسلحة، 5 طن/م² كحد أدنى |
| التغذية الكهربائية | 380 فولت 3 فاز، 60–80 كيلوواط إجمالي |
| الهواء المضغوط | 0.8 ميجا باسكال، سعة 500 لتر/دقيقة |
| التشغيل (تهيئة آلية) | مشغل واحد لتغذية المواد؛ جميع المحطات الأخرى أوتوماتيكية |
| التشغيل (تهيئة تقليدية) | تثبيت القوالب: مشغلان؛ جميع المحطات اللاحقة: مشغل واحد |
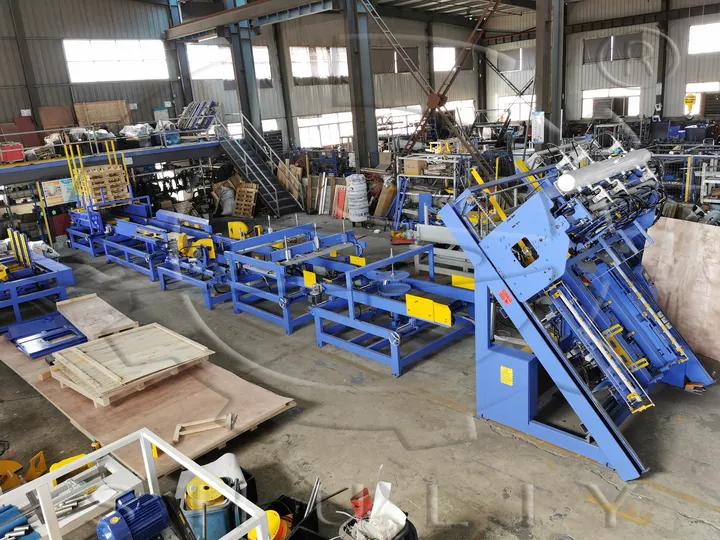
كيف يضمن خط إنتاج المنصات الخشبية معايير الجودة والامتثال؟
يتم فحص كل منصة ناتجة عن خط تصنيع المنصات الخشبية الصلبة للتأكد من:
- التفاوت في الأبعاد: الطول والعرض والارتفاع ضمن ±2 مم من مواصفات EPAL
- موضع المثبتات: أنماط المسامير مطابقة لرسومات EPAL؛ 78 مثبتًا على الأقل لكل منصة نقالة EUR-1
- هندسة الزوايا: زاوية شطب 45 درجة يتم التحقق منها باستخدام مقياس قالب
- وضوح العلامات: أختام EPAL/EUR/ISPM-15 واضحة وموضوعة بشكل صحيح
- محتوى الرطوبة: تجفيف الخشب إلى 18–22% رطوبة قبل القطع لمنع الاعوجاج
يتم اختبار المعدات ومعايرتها بالكامل قبل الشحن.
- الضمان القياسي: 12 شهرًا من تاريخ التشغيل.
- التسليم: حاويتان بحجم 40 قدمًا عالي السعة.
- المهلة الزمنية: 45 يومًا من تأكيد الطلب.
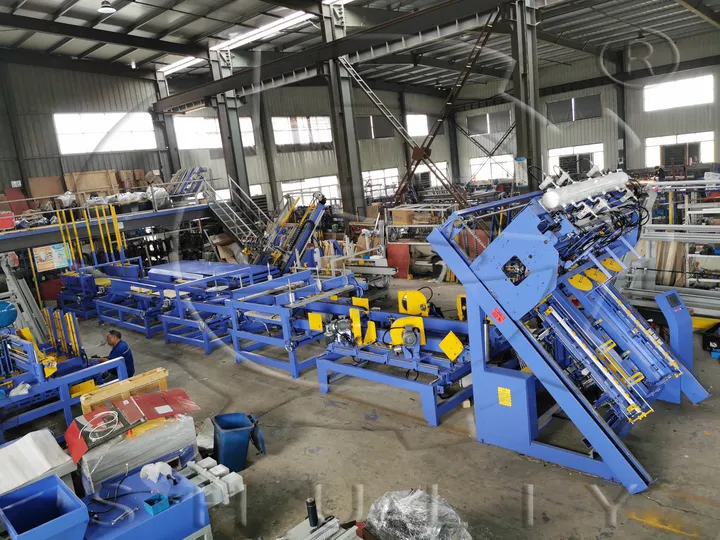
لماذا تختار شولي لنظام تصنيع المنصات الخاص بك؟
- خبرة في الامتثال لمعايير EPAL: نحن نفهم متطلبات الاعتماد ويمكننا تقديم المشورة بشأن دمج غرفة المعالجة الحرارية.
- توسعة معيارية: ابدأ بإنتاج EUR-1 وأضف لاحقًا قدرة EUR-2 أو نصف الحجم.
- شبكة قطع غيار عالمية: يتم صيانة مثبتات Bostitch وأجهزة التحكم Delta ومكونات Siemens محليًا في معظم المناطق.
- تشخيص عن بُعد: تتيح وحدات PLC المزودة بإيثرنت لمهندسينا استكشاف الأعطال من مقرنا الرئيسي.
الأسئلة الشائعة
هل يمكن لخط الإنتاج تصنيع منصات نقالة بأحجام غير قياسية؟
ما نوع الخشب الموصى به لإنتاج المنصات النقالة؟
كم من الوقت يستغرق التحويل من حجم منصة إلى آخر؟
هل يمكن ترقية الخط في المستقبل إذا زاد الطلب على الإنتاج؟
ما هو العمر الافتراضي المتوقع للمعدات؟
ما هي المواد الاستهلاكية المطلوبة أثناء التشغيل؟
هل يمكن لخط الإنتاج العمل بشكل مستمر في عدة ورديات؟
ما هو التدريب المقدم بعد شراء الخط؟
ما هي مساحة المصنع المطلوبة لتخزين المواد الخام والمنصات النقالة النهائية؟
هل يتوفر الدعم الفني عن بعد بعد التركيب؟
ما هي العوامل التي تؤثر بشكل أكبر على تكاليف إنتاج المنصات النقالة؟
هل يمكن دمج الخط مع نظام المعالجة الحرارية؟
المعدات ذات الصلة
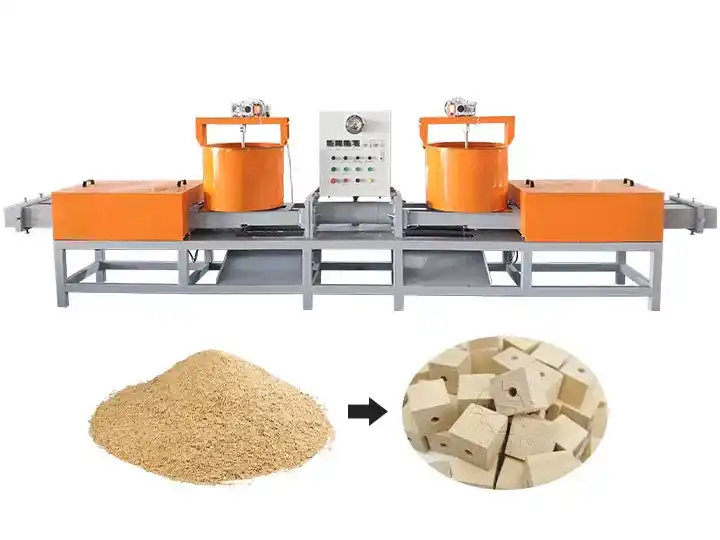
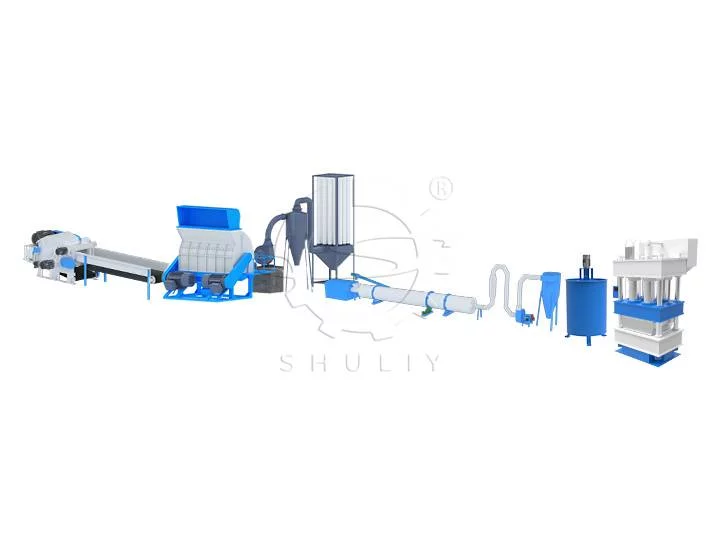
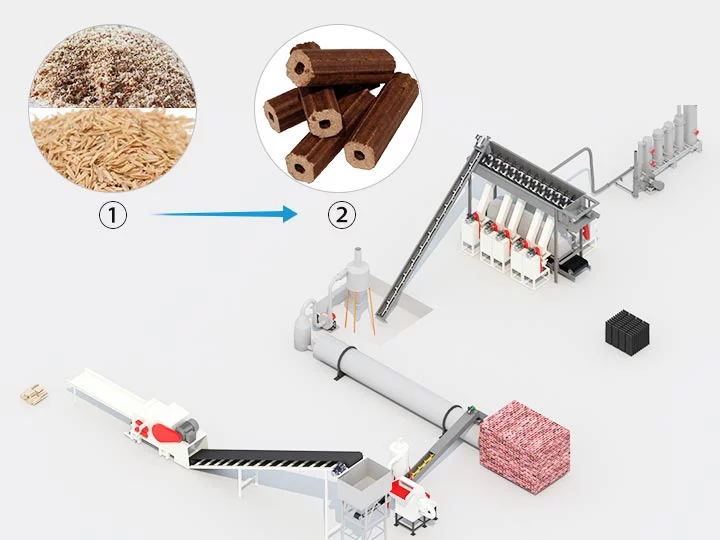
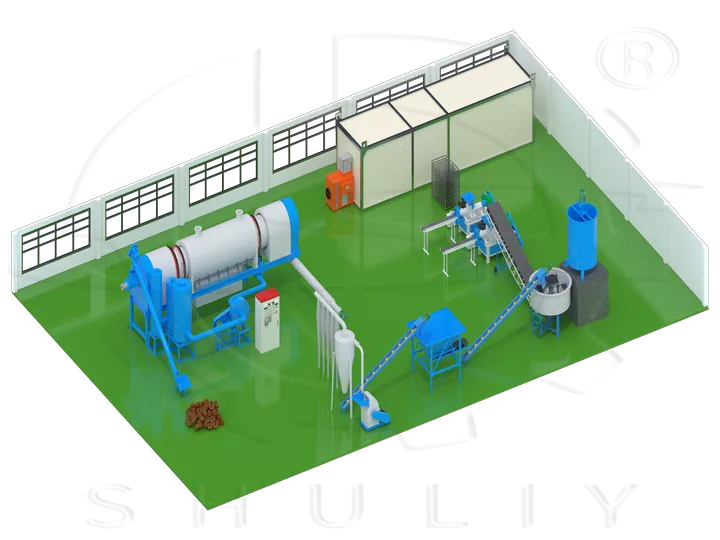
Sawdust Block Making Production Line
يتكون خط الإنتاج المتكامل هذا من وحدات التكسير والتجفيف والخلط والكبس عالي الضغط والقطع، لتحويل نشارة الخشب ورقائق الخشب وقشور الأرز إلى كتل خشبية صلبة ومضغوطة. تعمل الكتل النهائية كوقود حيوي ودعامات للتغليف ومواد خام إنشائية لعدة صناعات.
المزايا الأساسية
- استخدام واسع للمواد الخام: يعالج مخلفات الأخشاب والزراعة المتنوعة، مما يقلل تكلفة التخلص من النفايات بأكثر من 35% ويحول الفاقد إلى منتجات مربحة.
- إنتاج قابل للتخصيص: قوالب قابلة للتعديل تنتج كتلًا بأحجام متنوعة، مع إنتاجية نموذجية للخط تتراوح من 1 إلى 4.5 طن في الساعة.
- موفر للطاقة وصديق للبيئة: تصميم ضغط محسّن يخفض استهلاك الطاقة لكل وحدة بنسبة 30% مقارنة بالمعدات التقليدية، ولا حاجة لإضافة مواد رابطة كيميائية.
- قيمة منتج عالية: تكتسب الكتل المضغوطة قيمة حرارية أعلى بنسبة تزيد عن 20% مقارنة بنشارة الخشب السائبة الخام، مما يقلل بشكل كبير من تكاليف التخزين والنقل.
- مدخلات عمالة منخفضة: سير عمل آلي مستمر بالكامل يقلل عدد المشغلين في الموقع بنسبة 60% مقارنة بالمعالجة اليدوية المتفرقة.